
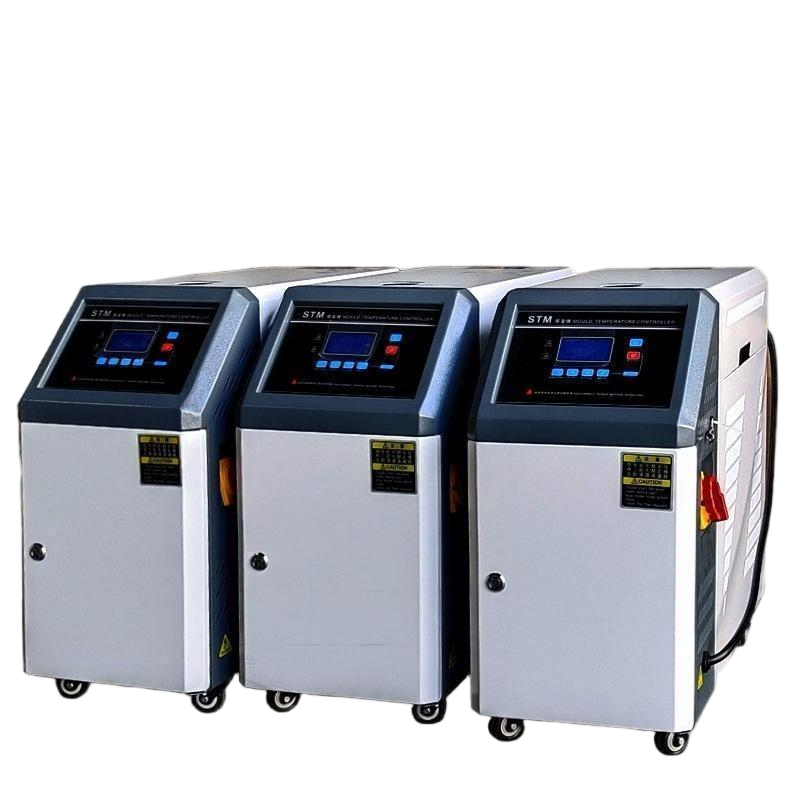
جهاز التحكم في درجة حرارة قالب الزيت
تم تصميم جهاز التحكم في درجة حرارة قالب الزيت الخاص بنا لـ تطبيقات درجات الحرارة العالية حتى 300 درجة مئوية, ، مستخدمة على نطاق واسع في حقن القالب, ، صب القوالب، ومعالجة المطاط، وتشكيل المواد المركبة. يتميز تحكم دقيق في درجة الحرارة بتقنية PID، تسخين سريع، دوران زيت مستقر، وحماية أمان موثوقة, مما يساعد على تحسين جودة المنتج، وتقليل وقت الدورة، وزيادة كفاءة الإنتاج.
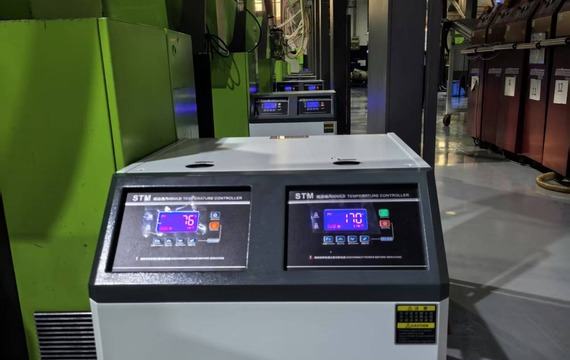
يوشاين - شركة متخصصة في تصنيع أجهزة التحكم بدرجة حرارة قوالب الزيت
- خبرة تصنيعية تزيد عن 20 عامًا
- طاقة إنتاجية سنوية تزيد عن 8500 وحدة
- توصيل سريع مع توفر الموديلات القياسية من المخزون
- فريق تقني ذو خبرة يضم أكثر من 20 مهندسًا
- تتوفر حلول تصنيع المعدات الأصلية والحلول المخصصة
- خبرة واسعة في قولبة الحقن والتحكم في درجة الحرارة الصناعية
- الدعم الفني الاحترافي وخدمة ما بعد البيع
سلسلة أجهزة التحكم في درجة حرارة قوالب الزيت
صُممت أجهزة التحكم بدرجة حرارة قوالب الزيت من يوشاين للتحكم الدقيق والمستقر في درجات الحرارة العالية حتى 300 درجة مئوية. تشمل منتجاتنا نماذج قياسية ونماذج ثنائية المنطقة وثنائية درجة الحرارة، بسعات تسخين وأحجام مضخات وتكوينات مُخصصة لتلبية مختلف المتطلبات الصناعية. كما تتوفر حلول مُخصصة.
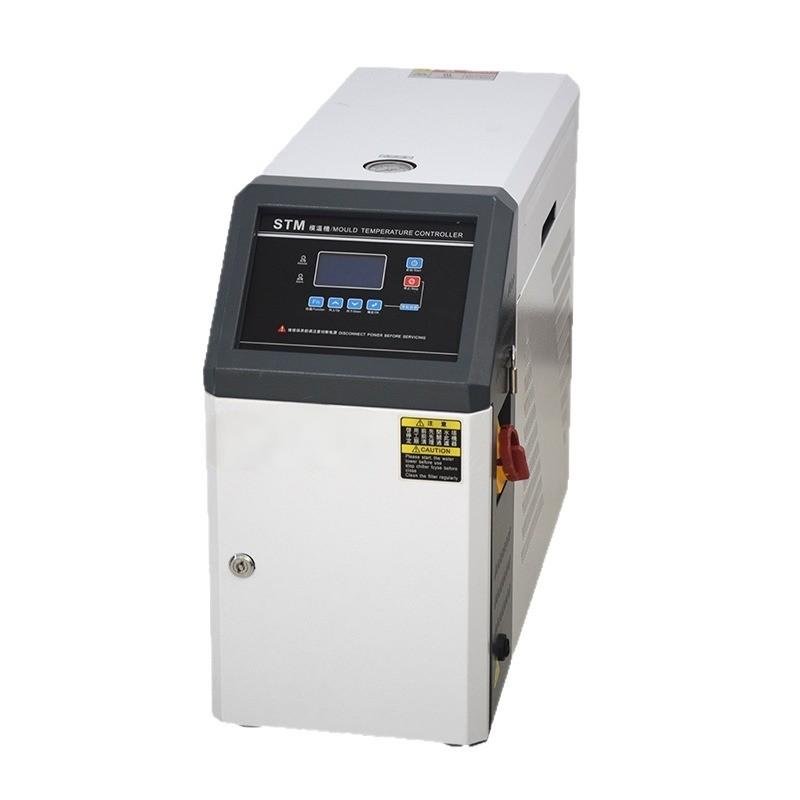
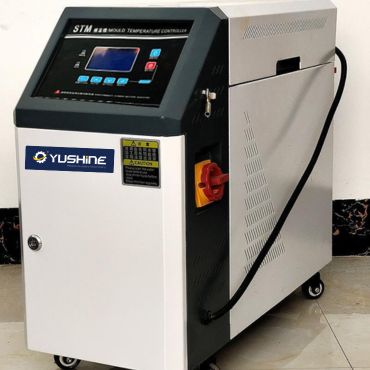
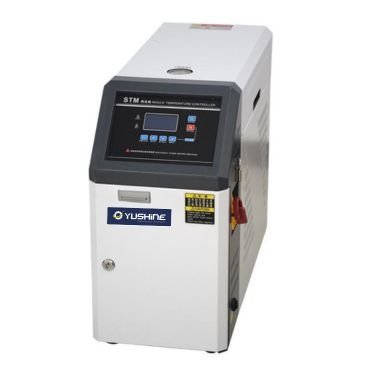
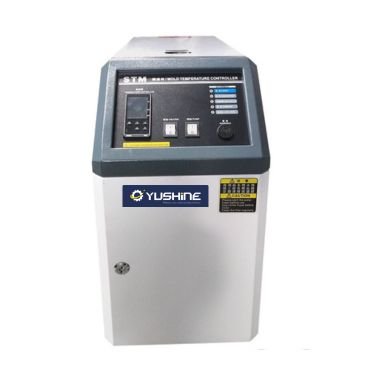
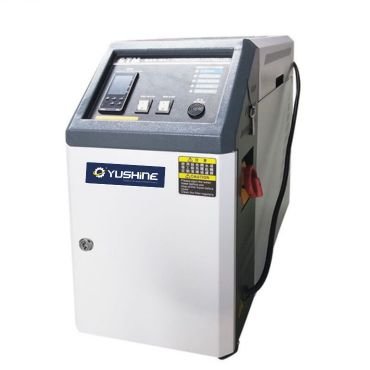
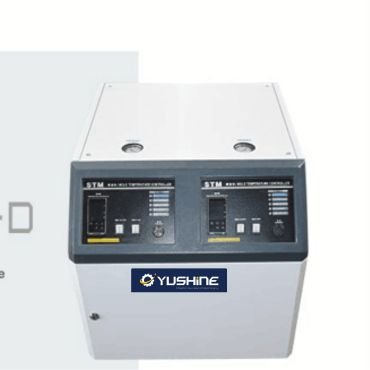
مواصفة
| نموذج | أقصى درجة حرارة. | قوة التدفئة (كيلوواط) | قدرة المضخة (كيلوواط) | تدفق المضخة (لتر/دقيقة) | ضغط المضخة (بار) | سعة خزان التدفئة (لتر) | الخزان الرئيسي / خزان التمدد (لتر) | طريقة التبريد | موصل القالب (بوصة) | الأبعاد (الارتفاع × العرض × العمق) (مم) | الوزن (كجم) |
| STM-600-O | 200 درجة مئوية | 6 | 0.5 | 27 | 3.8 | 1 | 6 / 3.2 | التبريد غير المباشر | 3/8 بوصة (2×2) | 635×280×740 | 60 |
| STM-900-O | 200 درجة مئوية | 9 | 0.75 | 42 | 5 | 1 | 6 / 3.2 | التبريد غير المباشر | 3/8 بوصة (2×2) | 655×280×740 | 72 |
| STM-1200-O | 200 درجة مئوية | 12 | 1.5 | 74 | 6.2 | 2 | 6.8 / 11.8 | التبريد غير المباشر | 3/8 بوصة (4×2) | 695×340×815 | 105 |
| STM-2400-O | 200 درجة مئوية | 24 | 2.8 | 130 | 8 | 2 | 11/16 | التبريد غير المباشر | 1 بوصة (1.2) | 870×360×930 | 140 |
| STM-3600-O | 200 درجة مئوية | 36 | 4 | 200 | 8 | 4 | 14 / 16 | التبريد غير المباشر | 1 بوصة (1.2) | 980×415×930 | 165 |
| إس تي إم-900 إتش تي | 300 درجة مئوية | 9 | 0.75 | 42 | 5 | 1 | 6/6 | التبريد غير المباشر | 3/4 بوصة | 655×280×740 | 72 |
| إس تي إم-1200 إتش تي | 300 درجة مئوية | 12 | 1.5 | 74 | 6.2 | 2 | 6.8 / 16 | التبريد غير المباشر | 3/1 بوصة | 695×340×815 | 13* |
| إس تي إم-2400 إتش تي | 300 درجة مئوية | 24 | 2.8 | 130 | 8 | 2 | 16 / 25 | التبريد غير المباشر | 1/1 بوصة | 870×360×930 | 190 |
اطلب عرض أسعار لمزيد من التفاصيل
كل ما تحتاج معرفته عن أجهزة التحكم في درجة حرارة قوالب الزيت
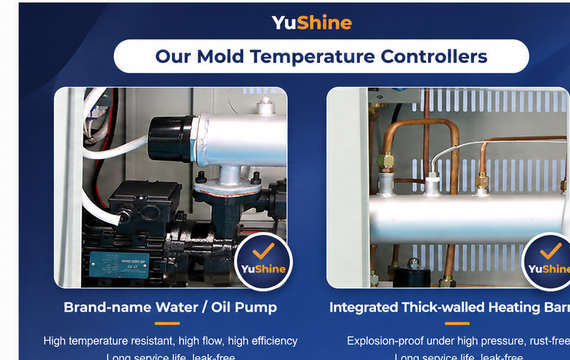
تُستخدم أجهزة التحكم في درجة حرارة قوالب الزيت على نطاق واسع في عمليات قولبة حقن البلاستيك، وصب القوالب، وتشكيل المطاط، وقولبة المواد المركبة، وعمليات التفاعل الكيميائي، حيثما يجب الحفاظ على القالب أو المعدات عند درجة حرارة عالية ومستقرة.
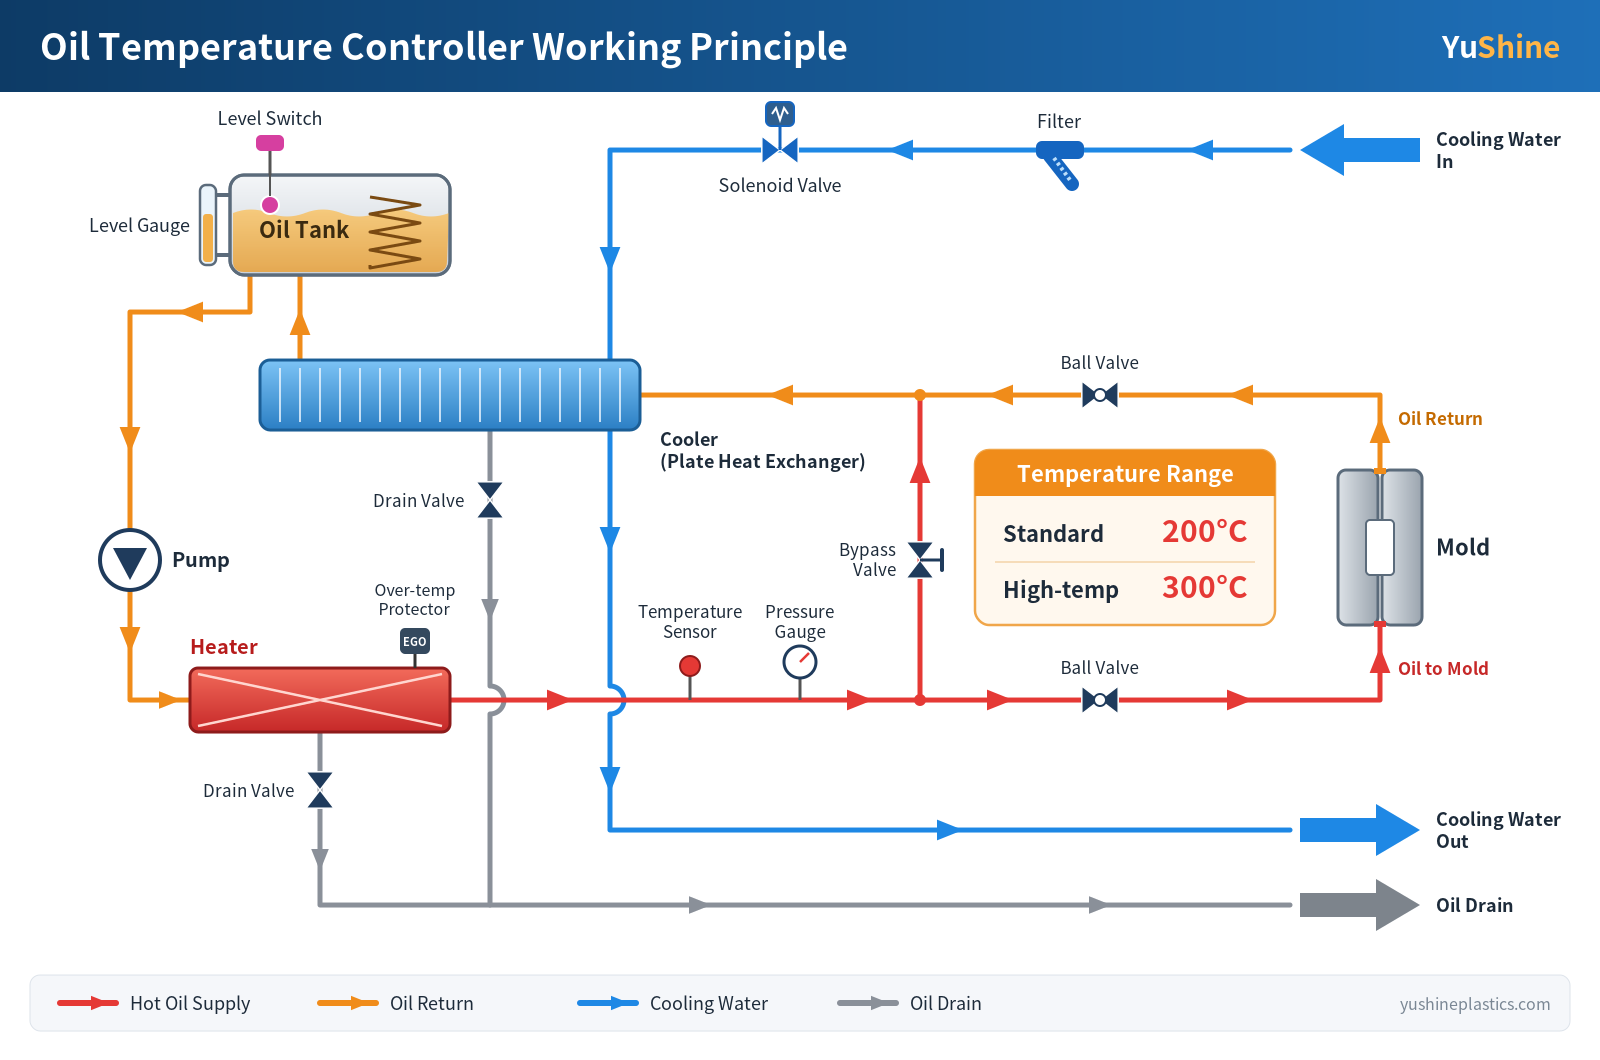
يُستخدم الزيت الحراري كوسيط لنقل الحرارة. تقوم مضخة دوران بضخ الزيت الساخن من خزان الزيت المدمج عبر القالب ثم إعادته. يعمل السخان عند درجة حرارة أقل من القيمة المحددة، ويتوقف عند بلوغها. تعمل الطرازات القياسية حتى 200 درجة مئوية، بينما تعمل الطرازات عالية الحرارة حتى 300 درجة مئوية. يتم تبريد الزيت العائد بشكل غير مباشر بواسطة مبادل حراري لوحي، مما يمنع اختلاط الزيت بماء التبريد.
يُحافظ نظام التحكم الرقمي PID على درجة الحرارة ضمن نطاق ±1 درجة مئوية. تشمل الحماية إنذارات فقدان الطور وانعكاسه، ونقص الزيت، وارتفاع درجة الحرارة، وزيادة حمل المضخة، وتعطل السخان، كما يُظهر جدول رموز الأعطال على اللوحة سبب العطل. تُقلل أنابيب الفولاذ المقاوم للصدأ 304 المُدمجة من مقاومة التدفق وتراكم الترسبات. للصيانة، يُرجى فحص مستوى الزيت والوصلات بانتظام، وتغيير الزيت الحراري كل 6 إلى 12 شهرًا.
لماذا تختار جهاز التحكم بدرجة حرارة قالب الزيت؟
تصل منظمات الزيت إلى درجة حرارة أعلى من أجهزة التحكم في المياه عند نفس القدرة: تصل درجة الحرارة إلى 200 درجة مئوية للطرازات القياسية، وإلى 300 درجة مئوية للطرازات عالية الحرارة. يتميز الزيت الحراري بتوصيله الجيد للحرارة، وتسخينه السريع، وحفاظه على درجة حرارة ثابتة ودقيقة مع تقلبات طفيفة، مما يضمن استقرار جودة المنتج في عمليات التشكيل الحراري. ولأن الزيت يُبرد بشكل غير مباشر عبر مبادل حراري لوحي، فإنه لا يختلط بماء التبريد. لكن في المقابل، يجب فحص الزيت الحراري واستبداله كل 6 إلى 12 شهرًا، ويُعد جهاز التحكم بالماء الخيار الأمثل عندما تبقى درجة حرارة العملية أقل من 180 درجة مئوية تقريبًا.
الميزات الرئيسية لجهاز التحكم في درجة حرارة قالب الزيت
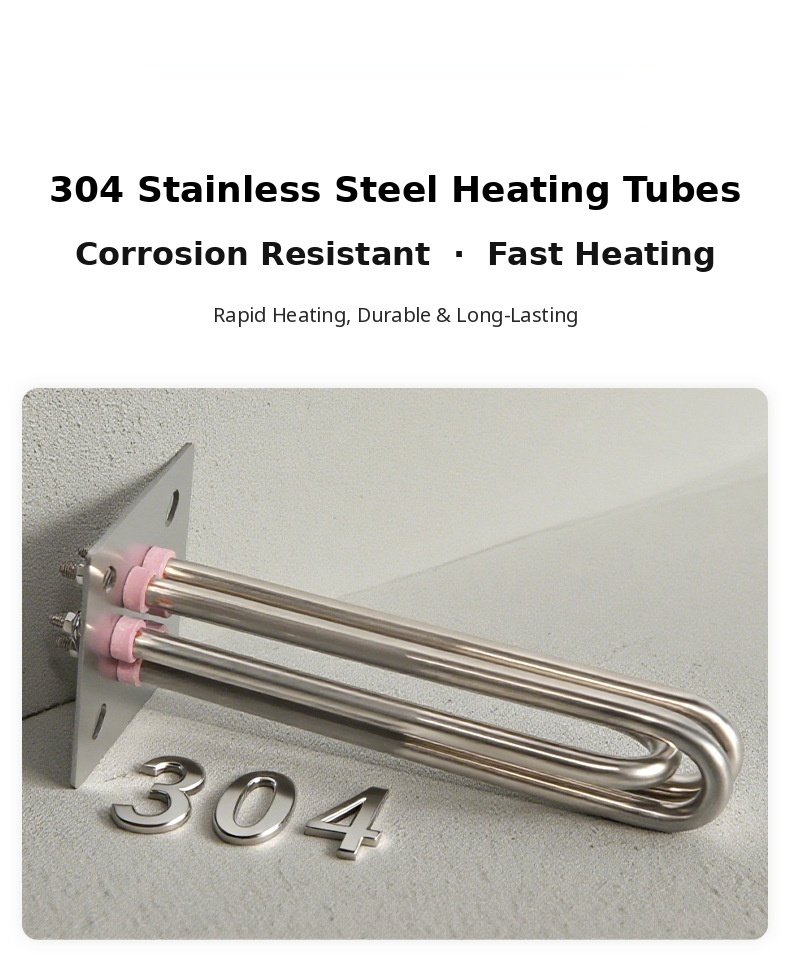
أنابيب تسخين من الفولاذ المقاوم للصدأ 304 غير الملحومة لتحمل الضغط العالي ومقاومة التآكل
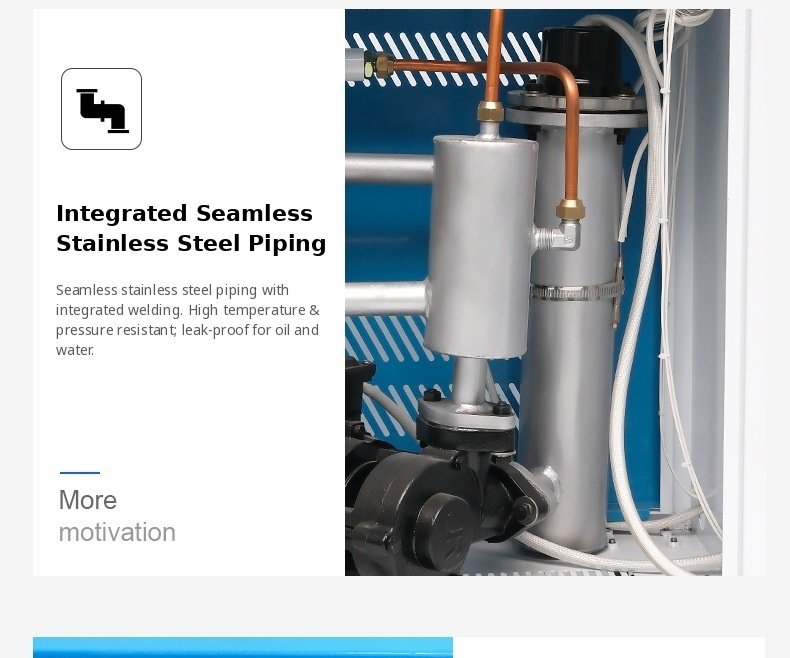
أنابيب مدمجة من الفولاذ المقاوم للصدأ 304 لتقليل مقاومة التدفق وتراكم الترسبات الكلسية
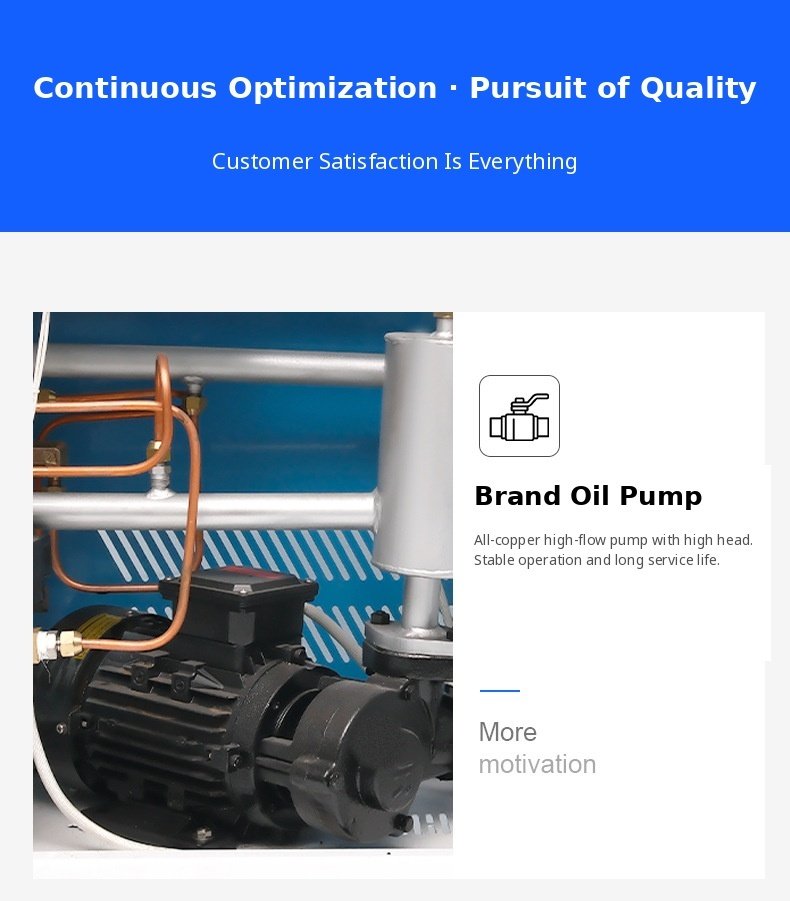
مضخة زيت نحاسية بالكامل تتحمل درجات الحرارة العالية؛ منخفضة الضوضاء، مع تهوية هواء تلقائية عند بدء التشغيل
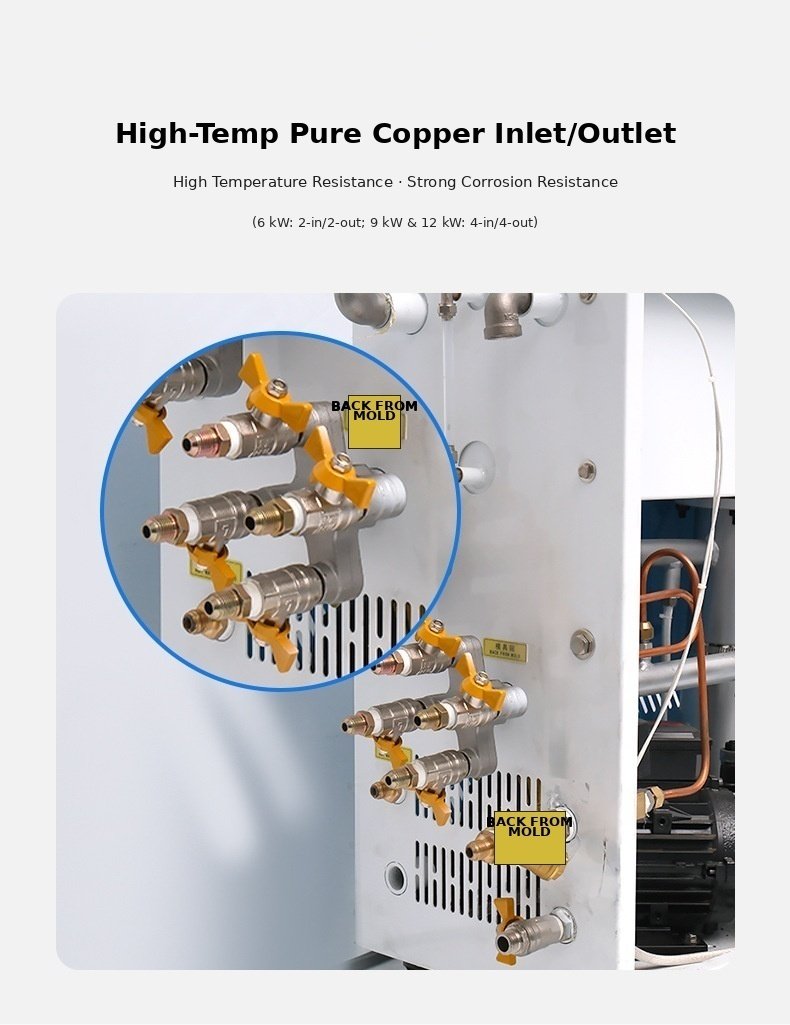
مشعبات نحاسية نقية عالية الحرارة - مدخلان/مخرجان لـ 6 كيلوواط؛ 4 مداخل/4 مخارج لـ 9-18 كيلوواط
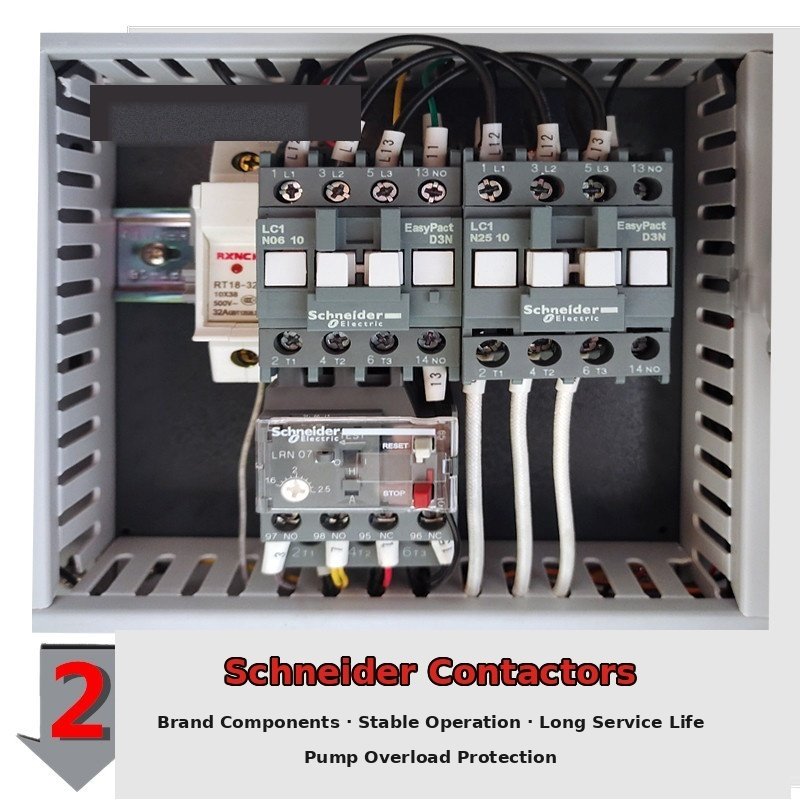
خزانة تحكم معزولة مزودة بمرحلات الحالة الصلبة وموصلات من علامات تجارية معروفة
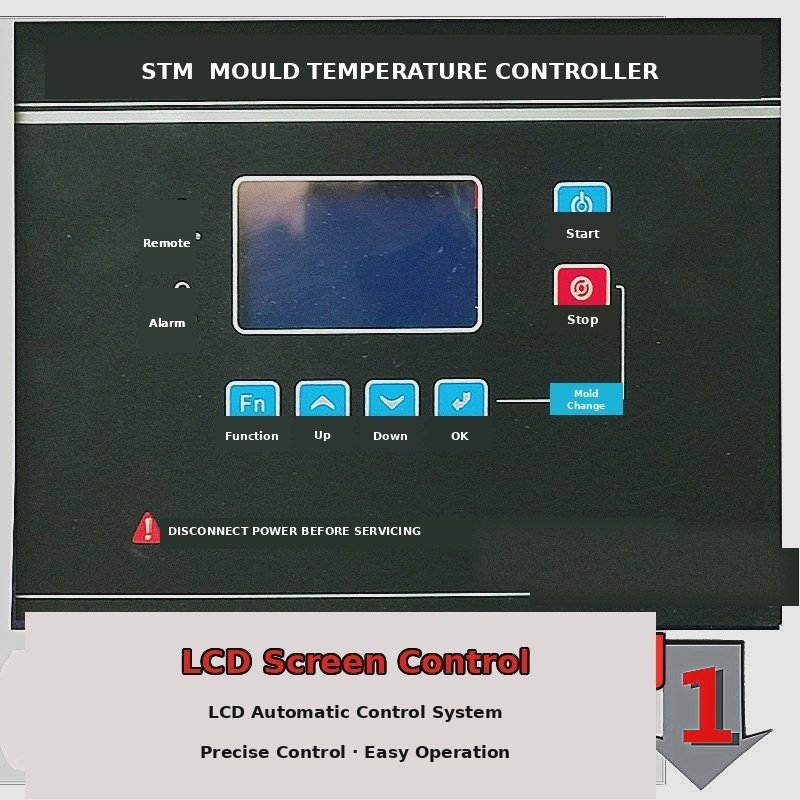
لوحة تحكم مصنوعة في تايوان لضمان تشغيل مستقر وموثوق
تطبيقات أجهزة التحكم في درجة حرارة قوالب الزيت
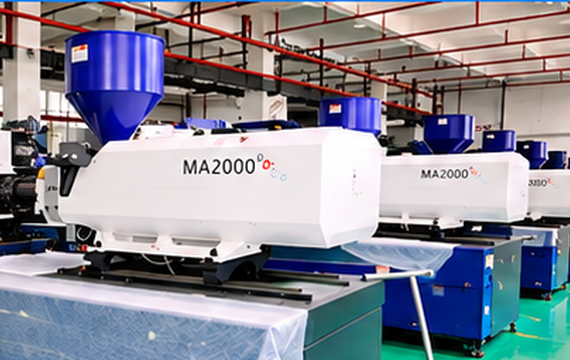
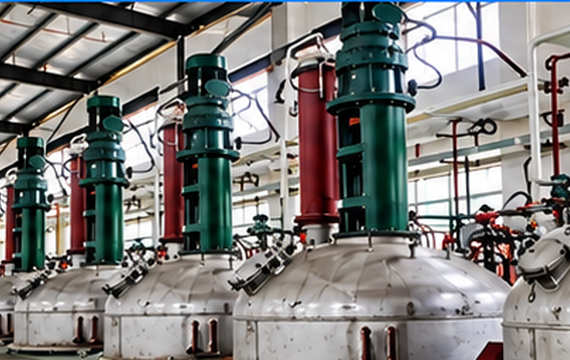
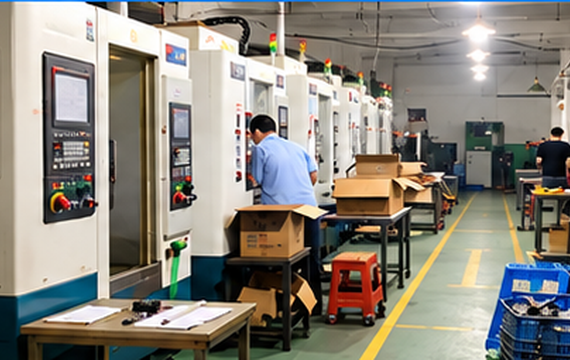
تقوم أجهزة التحكم في درجة حرارة قوالب الزيت بتسخين القالب أو معدات المعالجة والحفاظ عليها عند درجة حرارة ثابتة، تصل إلى 200 درجة مئوية للطرازات القياسية وتصل إلى 300 درجة مئوية للطرازات ذات درجة الحرارة العالية.
وظائف الحماية
كيفية اختيار جهاز التحكم في درجة حرارة قالب الزيت
اختر درجة الحرارة المناسبة، وقوة التسخين، وسعة المضخة المناسبة لعملية التشكيل الخاصة بك.
تتوفر أجهزة التحكم في درجة حرارة الزيت لدينا في نماذج قياسية تصل إلى 200 درجة مئوية ونماذج ذات درجة حرارة عالية تصل إلى 300 درجة مئوية.
حتى 200 درجة مئوية / 300 درجة مئوية
اختر نموذجًا قياسيًا (حتى 200 درجة مئوية) لمعظم القوالب، أو نموذجًا عالي الحرارة (حتى 300 درجة مئوية) عندما تتطلب العملية درجة حرارة أعلى. يستخدم كلا النموذجين التبريد غير المباشر.
من 6 إلى 36 كيلوواط (6 / 9 / 12 / 18 / 24 / 36 كيلوواط). لا تعتمد على قوة الحقن وحدها عند الاختيار، فقد يؤدي ذلك إلى هدر الطاقة أو عدم تسخين القالب بشكل كافٍ. استخدم إحدى الطريقتين التاليتين.
اطلع على معادلات قوة التسخين
صيغة ورشة عمل سريعة: القدرة الحرارية (كيلوواط) ≈ وزن القالب (كجم) × المعامل (0.018 إلى 0.025).
- استخدم 0.018 للمنتجات العامة، PP/ABS، ودرجة حرارة القالب أقل من 80 درجة مئوية.
- استخدم 0.022 إلى 0.025 للأجزاء الشفافة، والبولي كربونات، ومواد الألياف الزجاجية، ودرجة حرارة القالب التي تزيد عن 90 درجة مئوية، والإنتاج عالي السرعة للجدران الرقيقة.
- مثال: قالب وزنه 350 كجم، مصنوع من مادة البولي كربونات، درجة حرارة القالب 100 درجة مئوية. استخدم 0.022: 350 × 0.022 = 7.7 كيلوواط، لذا اختر الحجم القياسي التالي، وهو 9 كيلوواط.
تركيبة دقيقة (للتحقق من النماذج عالية الطاقة وظروف القوالب الخاصة): كيلوواط = (واط × ΔT × 0.11 × S) / (860 × T)
- W: وزن القالب (كجم)
- ΔT: درجة حرارة القالب المستهدفة مطروحًا منها درجة الحرارة المحيطة (°م)
- 0.11: الحرارة النوعية للفولاذ (كيلو كالوري/كيلوجرام·درجة مئوية)
- S: عامل الأمان، عادةً ما يتراوح بين 1.3 و 1.5
- T: الوقت اللازم للوصول إلى درجة الحرارة المستهدفة (بالساعات)، ويتراوح عادةً بين 0.5 و 0.75
- 860: ثابت التحويل بين كيلوواط (kW) وكيلو كالوري (kcal)
- مثال: قالب فولاذي وزنه 200 كجم تم تسخينه من 20 درجة مئوية إلى 150 درجة مئوية في 0.5 ساعة مع S = 1.4: (200 × 130 × 0.11 × 1.4) / (860 × 0.5) ≈ 9.3 كيلو واط، لذا اختر 12 كيلو واط.
إذا كان وزن القالب غير معروف: قم بقياس طول القالب وعرضه وارتفاعه، ثم قم بتقدير الوزن من الحجم باستخدام كثافة فولاذ القالب التي تبلغ حوالي 7.85 طن لكل متر مكعب.
ألواح العزل: كلما ارتفعت درجة حرارة القالب، زادت سرعة فقدانه للحرارة. تعمل ألواح العزل بين القالب ولوحة الماكينة على تقليل فقدان الحرارة وتحسين كفاءة التسخين.
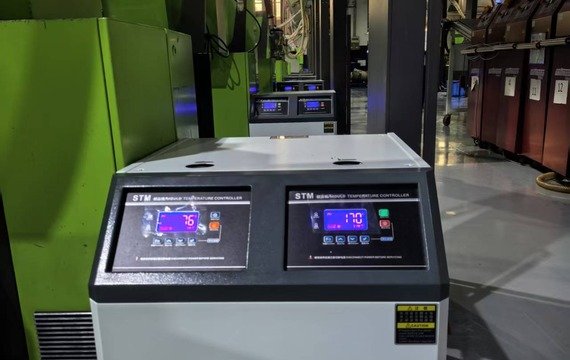
قدرة المضخة من 0.37 إلى 4.0 كيلوواط، ومعدل التدفق من 27 إلى 200 لتر/دقيقة، والضغط من 3.8 إلى 8.0 بار. يجب مطابقة معدل التدفق مع عدد دوائر القالب.
احسب قدرة التسخين باستخدام الصيغ المذكورة أعلاه.
تحقق من التدفق والضغط
6 كيلوواط: مدخلان ومخرجان؛ 9-18 كيلوواط: 4 مداخل و4 مخارج. تتحكم الموديلات ثنائية المنطقة في درجتي حرارة منفصلتين.
يلبي احتياجات دورة المياه الخاصة بك. نظام التحكم PID يحافظ على درجة الحرارة بدقة ±1 درجة مئوية.
تحكم PID مستقر ضمن نطاق ±1 درجة مئوية.
يمكن تخصيص وظائف إعادة الزيت بالهواء المضغوط، وإيقاف التبريد الفوري، والتحكم في درجة الحرارة متعدد النقاط، وRS485، والجهد غير القياسي، ووظائف الحماية.
الأسئلة الشائعة
يُغيّر الزيت كل ستة أشهر إلى سنة، حسب درجة حرارة التشغيل وعدد مرات تشغيل الآلة. إذا كانت تعمل غالبًا عند درجة حرارة تقارب 200 درجة مئوية، يُغيّر الزيت مرة واحدة سنويًا تقريبًا لمنع تفحمه وفقدان كفاءته في نقل الحرارة. أما إذا كانت الآلة تعمل عند درجة حرارة عالية ولكن نادرًا، فيمكن تأجيل تغيير الزيت. في حال تدهور الزيت أو اختلاطه بالماء، يُغيّر فورًا.
قبل البدء، تأكد من أن مستوى الزيت في خزان التمدد يتراوح بين نصفه وثلاثة أخماسه، وأن مستشعر المستوى يعمل، وأن الجهد الكهربائي وشاشة العرض طبيعيان. شغّل مضخة الدوران واتركها تعمل لمدة نصف ساعة تقريبًا حتى يستقر الضغط، ثم ابدأ التسخين. لإيقاف التسخين، خفّض درجة الحرارة المضبوطة، وأوقف التسخين، وانتظر حتى تنخفض درجة حرارة الزيت إلى أقل من 70 درجة مئوية، ثم أوقف المضخة، ثم افصل التيار الكهربائي الرئيسي.
أطفئ أنابيب التسخين فوراً واترك الزيت يبرد بشكل طبيعي.
عند نفس القدرة، يصل الزيت إلى درجة حرارة أعلى، وينقل الحرارة بكفاءة، ويسخن بسرعة، ويحافظ على درجة حرارة ثابتة ودقيقة. تصل درجة حرارة نماذج الزيت القياسية إلى 200 درجة مئوية، بينما تصل درجة حرارة نماذج درجات الحرارة العالية إلى 300 درجة مئوية.
لا. يتم تبريد الزيت بشكل غير مباشر عبر مبادل حراري ذي صفائح، لذا لا يختلط الزيت بماء التبريد مطلقًا. يتصل ماء التبريد بمدخل ومخرج ماء التبريد في الآلة.
يُصدر الجهاز إنذارات في حالات فقدان الطور، ونقص الزيت، وارتفاع درجة الحرارة، والحمل الزائد. ويُوضح جدول رموز الأعطال أسفل اللوحة سبب العطل.
نماذج الحالات
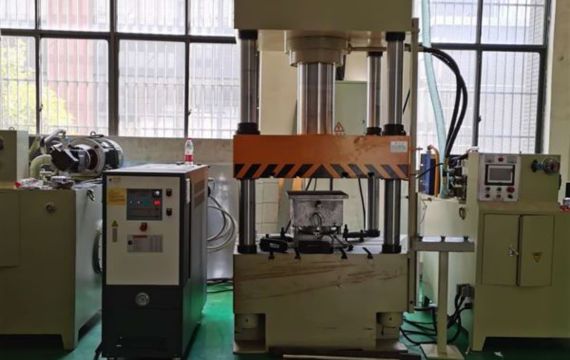
يمكن لوحدة التحكم في درجة حرارة القالب، باستخدام التحكم PLC ووحدة التحكم في درجة حرارة القالب بتدوير زيت نقل الحرارة، التحكم في درجة حرارة القالب والضغط بدقة وفقًا لعملية صب المنتج؛ ويمكنها تسخين درجة حرارة القالب إلى أعلى من 280 درجة مئوية بسرعة ثم تبريدها إلى أقل من 80 درجة مئوية في وقت قصير بحيث يتم تقصير دورة الإنتاج وضمان جودة المنتج في نفس الدفعة. وفي الوقت نفسه، يمكن لوحدة التحكم في درجة حرارة القالب أيضًا التحكم في وقت الاحتفاظ وفقًا لمتطلبات المنتج.
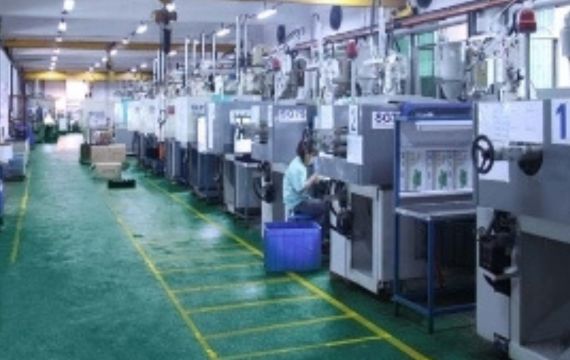
عدسة المصباح الأمامي مصنوعة من مادة البولي كربونات. تتحكم وحدات التحكم في درجة حرارة القالب بدقة في درجة حرارة قلب القالب والألواح، مما يضمن سطحًا أملسًا وقوة عالية لخط اللحام وتقليل الإجهاد الداخلي، مما يحسن عملية التشكيل. في التطبيقات العملية، يتم التحكم في درجة حرارة القالب في نطاق 80-140 درجة مئوية.
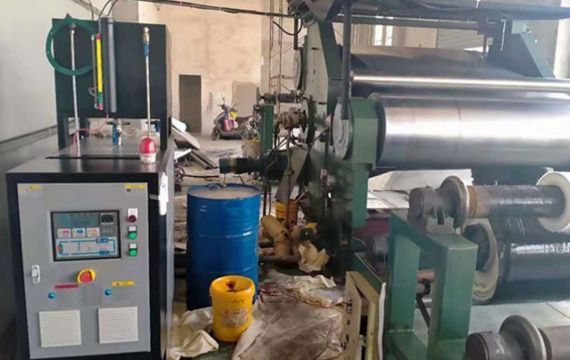
تُعد آلة بثق المطاط من المعدات المهمة في صناعة معالجة المطاط. تُستخدم في بثق المواد المطاطية إلى الأشكال المطلوبة، كما يُعد جهاز التحكم في درجة حرارة قالب آلة بثق المطاط جهازًا مساعدًا أساسيًا لآلة بثق المطاط. فهو يضمن عمل آلة بثق المطاط بشكل صحيح من خلال التحكم في درجة الحرارة بدقة للحفاظ على مادة المطاط في حالة جيدة أثناء عملية البثق.
