El diseño del molde comienza con el diseño de las piezas moldeadas, es decir, de acuerdo con la estructura, el tamaño y el número de cavidades del molde de las piezas de plástico para organizar un diseño de pieza moldeada, incluyendo el cálculo de la forma, el tamaño y la forma de ensamblaje de las piezas moldeadas.
Al diseñar piezas moldeadas, se deben considerar plenamente las características de moldeo de los plásticos (incluida la contracción, el flujo, la agresividad, etc.), las características de separación y demolición (incluida la pendiente de demolición, etc.) y las características tecnológicas de la fabricación y el mantenimiento.
¿Qué son las piezas moldeadas?
1.1.1 Los moldes de inyección se pueden dividir en dos partes: móviles y fijas, como se muestra en la Fig.1-1. En el molde, las piezas se pueden dividir en piezas de moldeo y piezas estructurales. Los componentes estructurales incluyen la base del molde, que generalmente utiliza acero común. Las piezas moldeadas utilizan un excelente acero para moldes. Hacerlo tiene dos propósitos: uno es conveniente para el procesamiento y el mantenimiento, y el otro es reducir el costo de fabricación del molde, garantizar su resistencia, rigidez y resistencia al desgaste, y hacer que el molde alcance su vida útil de producción predeterminada.
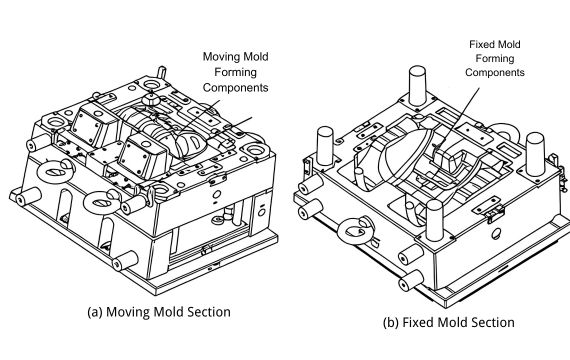
Figura 1-1 Molde de inyección para carcasa de espejo retrovisor automotriz
En la producción de moldes, el espacio utilizado para llenar el plástico fundido y formar la pieza de plástico se denomina cavidad. Las piezas del molde que constituyen la parte de la cavidad del molde de inyección se denominan colectivamente piezas de moldeo, también conocidas como insertos de molde internos. Los insertos de molde internos incluyen insertos de molde fijos, insertos de molde móviles y pasadores de núcleo. Además, las piezas de moldeo incluyen mecanismos de extracción de núcleo laterales, varillas de empuje inclinadas y piezas de expulsión. En la Figura 1-1, los insertos de molde móviles, los insertos de molde fijos y los deslizadores se consideran piezas de moldeo. Este capítulo describe principalmente el diseño de insertos de molde internos en moldes de inyección, incluido el diseño de superficies de separación, el tamaño de los insertos, el método de incrustación y fijación de los insertos, etc. El diseño de mecanismos de extracción de núcleo laterales y piezas de expulsión se discutirá en otros capítulos.
1.1.2 Requisitos básicos para el diseño de piezas de moldeo
Los requisitos básicos para el moldeo de piezas incluyen lo siguiente.
(1)Suficiente resistencia y rigidez
En el moldeo por inyección, la cavidad debe soportar la alta presión de la masa fundida a alta temperatura, por lo que la cavidad del molde debe tener suficiente resistencia y rigidez. Si es necesario aumentar la resistencia de la cavidad, se producirá una deformación plástica, incluso una fractura; si es necesario aumentar la rigidez, la deformación elástica será demasiado grande, lo que provocará una deformación transfinita de la cavidad hacia afuera y provocará que la pieza se quede atascada en el molde fijo o que aparezcan rebabas en la línea de separación. A menudo se añade un posicionamiento cónico al diseño en las piezas de moldeo de mayor tamaño, como se muestra en la Figura 1-2.
(2)Se puede obtener una pieza de plástico moldeada que cumpla con los requisitos.
Estos requisitos incluyen apariencia, forma, precisión dimensional, requisitos de rugosidad de la superficie, propiedades mecánicas emocionales, propiedades químicas, etc.
(3) La pieza de plástico producida se puede utilizar directamente en el ensamblaje, evitando el mecanizado posterior de las piezas moldeadas. Mediante el diseño de la estructura de las piezas moldeadas
Todas las ranuras, columnas de tornillos autorroscantes, broches, insertos, etc. deben estar diseñados para ser moldeados una sola vez en la cavidad.
(4)Moldeo confiable, alta eficiencia. El diseño de las piezas de moldeo debe tener en cuenta llenado rápido sistema de compuertas, enfriamiento rápido de otras piezas moldeadas, expulsión rápida y confiable y fácil desmontaje de otros corredores y compuertas.
(5)Bajo costo de fabricación.
La estructura debe ser simple, confiable y práctica, acortando el tiempo de producción y reduciendo los costos de fabricación, como se muestra en la Figura 7-3.
(6)Fácil de mantener y reparar.
En el caso de las áreas propensas a sufrir daños y difíciles de mecanizar, se debe considerar una estructura de inserción que permita un reemplazo rápido después de un daño, como se muestra en la Figura 7-4. Un molde es una herramienta de producción de larga duración, por lo que el mantenimiento y las reparaciones futuras deben considerarse durante la fase de diseño.
(7) Aspectos materiales.
- El material debe tener suficiente dureza y resistencia al desgaste para soportar la fricción del flujo de material. Normalmente, la dureza del material del molde de núcleo debe ser superior a 35 HRC. En el caso de los moldes utilizados en la inyección de plásticos reforzados con fibra de vidrio o para la producción en grandes volúmenes, la dureza de los insertos del molde de núcleo suele ser superior a 50 HRC.
- El material debe tener un buen rendimiento de pulido. La rugosidad superficial Ra generalmente se requiere que sea inferior a 0,4 μm. La superficie de la cavidad debe estar pulida a espejo para moldes que produzcan productos plásticos transparentes, con un requisito de rugosidad superficial Ra inferior a 0,2 μm.
- El material debe ser fácilmente mecanizable para procesos de corte. Las áreas críticas y las piezas de ajuste preciso deben someterse a procesos de rectificado, mientras que las áreas generales deben procesarse mediante operaciones de torneado o fresado.
1.1.3 Contenido del diseño y pasos generales para la formación de componentes
El diseño de componentes de conformado generalmente sigue estos pasos:
- Determinar el número de cavidades del molde.
- Identifique la línea de separación del producto plástico y la superficie de separación del molde.
- Determinar la disposición de las cavidades.
- Diseñe el mecanismo de extracción de núcleo lateral si se requiere extracción de núcleo lateral.
- Definir las dimensiones de formación del núcleo y la cavidad y establecer el ángulo de inclinación para el desmoldeo.
- Determinar el método de ensamblaje y el método de fijación para los componentes conformados.
Este capítulo analiza en profundidad los otros cinco pasos y explica el diseño del mecanismo de extracción del núcleo lateral en detalle en el Capítulo 9.
1.2 Determinación del número de cavidades
Un molde de inyección secundario puede producir simultáneamente múltiples piezas de plástico idénticas o diferentes, lo que aumenta significativamente la velocidad de producción y la eficiencia económica, que son valores críticos de los moldes de inyección. Antes de comenzar con el diseño del molde, es habitual preparar una tabla de separación de moldes. Esta tabla debe especificar el nombre y la cantidad de piezas de plástico que se formarán en cada molde.
1.2.1 Factores a tener en cuenta al determinar el número de caries
El número de cavidades del molde se determina generalmente en función del tamaño del lote de producción, los requisitos de precisión del producto plástico, el tamaño del producto plástico, el material utilizado y su color. Al mismo tiempo, también es necesario considerar otros factores, como el proceso de moldeo del plástico, el equipo de moldeo y el proceso de fabricación del molde. Si el número de cavidades no es razonable, puede resultar en un llenado deficiente de la masa fundida y, en casos graves, incluso provocar la falla de todo el molde.
La figura 7-5 muestra un molde de inyección para la carcasa del tanque de combustible de un encendedor. Un molde de 16 cavidades es razonable, pero diseñar para 24 cavidades no sería adecuado. Generalmente, para productos plásticos con requisitos de alta precisión dimensional, el número de cavidades por molde no debe exceder de cuatro, y se debe adoptar un diseño de canal equilibrado. Para productos plásticos con requisitos de precisión estándar, según la experiencia, incluso si cada cavidad produce piezas idénticas, elegantes y fáciles de moldear, se debe considerar cuidadosamente tener más de 24 cavidades por molde.
Se deben tener en cuenta los siguientes factores al determinar el número de cavidades del molde.
(1)Precisión dimensional de piezas de plástico.
Debido a errores de fabricación en los canales y las compuertas, es difícil ajustar simultáneamente los parámetros del proceso de inyección de todas las cavidades a los valores óptimos, incluso si la disposición de los canales está equilibrada. Esto hace que sea difícil garantizar la consistencia de la contracción. La intercambiabilidad de piezas de plástico con requisitos de alta precisión se verá seriamente afectada. Algunos estudios extranjeros muestran que la precisión dimensional de las piezas moldeadas disminuye en 5% por cada cavidad adicional.
(2)Razones económicas.
Cuanto más cavidades tenga un molde, mayor será su tamaño total, lo que requiere una máquina de moldeo por inyección gigante. Las máquinas de moldeo por inyección grandes son caras y su velocidad de acción es baja, lo que no es propicio para la aplicación de moldes de inyección de múltiples cavidades. Además, cuantas más cavidades tenga un molde, mayor será el costo de fabricación del molde y más compleja será la estructura. Por lo tanto, es más difícil garantizar la calidad del molde.
(3)Proceso de moldeo.
Cuanto más cavidades haya, más largo será el canal. Antes de que la masa fundida llegue a la cavidad, la presión de inyección y el calor de la masa fundida perderán mucho. Si el tamaño de los canales y las compuertas no está diseñado de forma razonable, algunas cavidades no se podrán rellenar o, incluso si se pudieran rellenar, aparecerán defectos como líneas de soldadura o huecos interiores. Si se aumenta la presión de inyección, aparecerá una rebaba en las demás cavidades.
(4)Mantenimiento y reparación de moldes.
Cuanto más cavidades haya, mayor será la tasa de fallos. Una vez que una cavidad presenta un problema, debe repararse a tiempo. De lo contrario, se romperá el equilibrio original de presión y temperatura del molde, lo que puede causar daños permanentes al molde y a la máquina de moldeo por inyección. El tiempo de inactividad frecuente para la reparación del molde también perjudica la eficiencia de la producción y la productividad del molde.
1.2.2 Otros factores a tener en cuenta al determinar el número de caries
(1) Tamaño del lote de producción, precisión de la pieza, tamaño, material y color
Para lotes de producción pequeños, se debe minimizar el número de cavidades del molde para reducir los costos. En tales casos, las piezas de plástico del mismo material, color y tamaño pequeño se pueden combinar en el mismo molde para la producción. Para lotes de producción grandes, es preferible asignar la misma pieza de plástico al mismo molde para la producción, es decir, un molde de múltiples cavidades donde cada cavidad produce piezas idénticas.
Por ejemplo, en el caso de los encendedores desechables:
- Las piezas de la carcasa se fabrican con un molde de 16 cavidades.
- Las piezas del gatillo se fabrican con un molde de 24 cavidades.
- Las piezas de la válvula de cara de sellado se producen con un molde de 12 cavidades, y así sucesivamente.
Para piezas con requisitos de alta precisión es mejor tener menos cavidades (normalmente no más de cuatro). El tamaño de la pieza de plástico también afecta directamente al número de cavidades por molde. Las piezas de plástico grandes son más adecuadas para un molde de una sola cavidad, mientras que las piezas de plástico pequeñas son adecuadas para moldes de varias cavidades. Sin embargo, el tamaño del molde no debe ser enorme y las dimensiones de largo y ancho no deben superar los 300 mm × 400 mm.
1.1.3 Contenido del diseño y pasos generales para la formación de componentes
El diseño de componentes de conformado generalmente sigue estos pasos:
Determinar el número de cavidades del molde.
Identifique la línea de separación del producto plástico y la superficie de separación del molde.
Determinar la disposición de las cavidades.
Diseñe el mecanismo de extracción de núcleo lateral si se requiere extracción de núcleo lateral.
Definir las dimensiones de formación del núcleo y la cavidad y establecer el ángulo de inclinación para el desmoldeo.
Determinar el método de ensamblaje y el método de fijación para los componentes conformados.
En este capítulo se analizan en profundidad los otros cinco pasos, además de explicar el diseño del mecanismo de extracción del núcleo lateral, en detalle en el Capítulo 9.
2.2 Determinación del número de cavidades
Un molde de inyección secundario puede producir simultáneamente múltiples piezas de plástico idénticas o diferentes, lo que aumenta significativamente la velocidad de producción y la eficiencia económica, que es uno de los valores críticos de los moldes de inyección. Antes de comenzar con el diseño del molde, es habitual preparar una tabla de separación de moldes. Esta tabla debe especificar el nombre y la cantidad de piezas de plástico que se formarán en cada molde.
2.2.1 Factores a tener en cuenta al determinar el número de caries
El número de cavidades del molde se determina generalmente en función del tamaño del lote de producción, los requisitos de precisión del producto plástico, el tamaño del producto plástico, el material utilizado y su color. Al mismo tiempo, también es necesario considerar otros factores, como el proceso de moldeo del plástico, el equipo de moldeo y el proceso de fabricación del molde. Si el número de cavidades no es razonable, puede resultar en un llenado deficiente de la masa fundida y, en casos graves, incluso provocar la falla de todo el molde.
La figura 7-5 muestra un molde de inyección para la carcasa del tanque de combustible de un encendedor. Un molde de 16 cavidades es razonable, pero diseñar para 24 cavidades no sería adecuado. Generalmente, para productos plásticos con requisitos de alta precisión dimensional, el número de cavidades por molde no debe exceder de cuatro, y se debe adoptar un diseño de canal equilibrado. Para productos plásticos con requisitos de precisión estándar, según la experiencia, incluso si cada cavidad produce piezas idénticas, delgadas y fáciles de moldear, se debe considerar cuidadosamente tener más de 24 cavidades por molde.
Al determinar el número de cavidades del molde se deben tener en cuenta los siguientes factores: (1)Precisión dimensional de piezas de plástico.
Debido a errores de fabricación en los canales y las compuertas, es difícil ajustar simultáneamente los parámetros del proceso de inyección de todas las cavidades a los valores óptimos, incluso si la disposición de los canales está equilibrada. Esto hace que sea difícil garantizar la consistencia de la contracción. La intercambiabilidad de piezas de plástico con requisitos de alta precisión se verá seriamente afectada. Algunos estudios extranjeros muestran que la precisión dimensional de las piezas moldeadas disminuye en 5% por cada cavidad adicional.
(2)Razones económicas.
Cuanto más cavidades tenga un molde, mayor será su tamaño total, lo que requiere una máquina de moldeo por inyección gigante. Las máquinas de moldeo por inyección grandes son caras y su velocidad de acción es baja, lo que no es propicio para la aplicación de moldes de inyección de múltiples cavidades. Además, cuantas más cavidades tenga un molde, mayor será el costo de fabricación del molde y más complejas serán las estructuras. Por lo tanto, es más difícil garantizar la calidad del molde.
(3)Proceso de moldeo.
Cuanto más largo sea el canal, más cavidades habrá. Antes de que la masa fundida llegue a la cavidad, se perderá mucha presión de inyección y calor de la masa fundida. Si el tamaño de los canales y las compuertas no está diseñado de forma razonable, algunas cavidades no se podrán rellenar o, incluso si se pudieran rellenar, aparecerán defectos como líneas de soldadura o huecos interiores. Si aumenta la presión de inyección, aparecerá una rebaba en las demás cavidades.
(4)Mantenimiento y reparación de moldes.
Cuanto más cavidades haya, mayor será la tasa de fallos. Una vez que una cavidad presenta un problema, debe repararse a tiempo. De lo contrario, se romperá el equilibrio original de presión y temperatura del molde, lo que puede causar daños permanentes al molde y a la máquina de moldeo por inyección. El tiempo de inactividad frecuente para la reparación del molde también perjudica la eficiencia de la producción y la productividad del molde.
2.2.2 Otros factores a tener en cuenta al determinar el número de caries
(1) Tamaño del lote de producción, precisión de la pieza, tamaño, material y color
Para lotes de producción pequeños, se debe minimizar el número de cavidades del molde para reducir los costos. En tales casos, las piezas de plástico del mismo material, color y tamaño pequeño se pueden combinar en el mismo molde para la producción. Para lotes de producción grandes, es preferible asignar la misma pieza de plástico al mismo molde para la producción, es decir, un molde de múltiples cavidades donde cada cavidad produce piezas idénticas.
Por ejemplo, en el caso de los encendedores desechables:
- Las piezas de la carcasa se fabrican con un molde de 16 cavidades.
- Las piezas del gatillo se fabrican con un molde de 24 cavidades.
- Las piezas de la válvula de cara de sellado se producen con un molde de 12 cavidades, y así sucesivamente.
Para piezas con requisitos de alta precisión, es mejor tener menos cavidades; por lo general, no hay más de cuatro cavidades. El tamaño de la pieza de plástico también afecta directamente al número de cavidades por molde. Las piezas de plástico grandes son más adecuadas para un molde de una sola cavidad, mientras que las piezas de plástico pequeñas son adecuadas para moldes de múltiples cavidades. Sin embargo, el tamaño del molde no debe ser enorme y las dimensiones de largo y ancho generalmente no deben exceder los 300 mm × 400 mm.
(2) Tamaño de la máquina de moldeo por inyección
Si ya se ha predeterminado la máquina de moldeo por inyección que coincide con el molde, existen dos métodos para calcular el número de cavidades:
① Determinar el número de cavidades en función de la capacidad de inyección de la máquina
El peso total de todas las partes de la cavidad más el peso del material del sistema de canal debe satisfacer las siguientes condiciones:
Peso total de las piezas de la cavidad + Peso del material del sistema de canal
Nota: El valor calculado debe redondearse al número entero más próximo. No se puede redondear hacia abajo ni ajustar de forma arbitraria.
② Fuerza de sujeción nominal (o nominal) de la máquina de moldeo por inyección
Suponiendo que el área total proyectada de todas las cavidades en la superficie de separación es Aproj (en mm2), la fuerza de sujeción nominal (o nominal) de la máquina de moldeo por inyección es Fclamp y la presión de cavidad promedio ejercida por el plástico fundido es Pcav, la relación es la siguiente:
Aprox × Pcav ≤Fclamp ×80%
La presión de cavidad promedio Pcav para diferentes plásticos fundidos se detalla en la Tabla 7-1.