
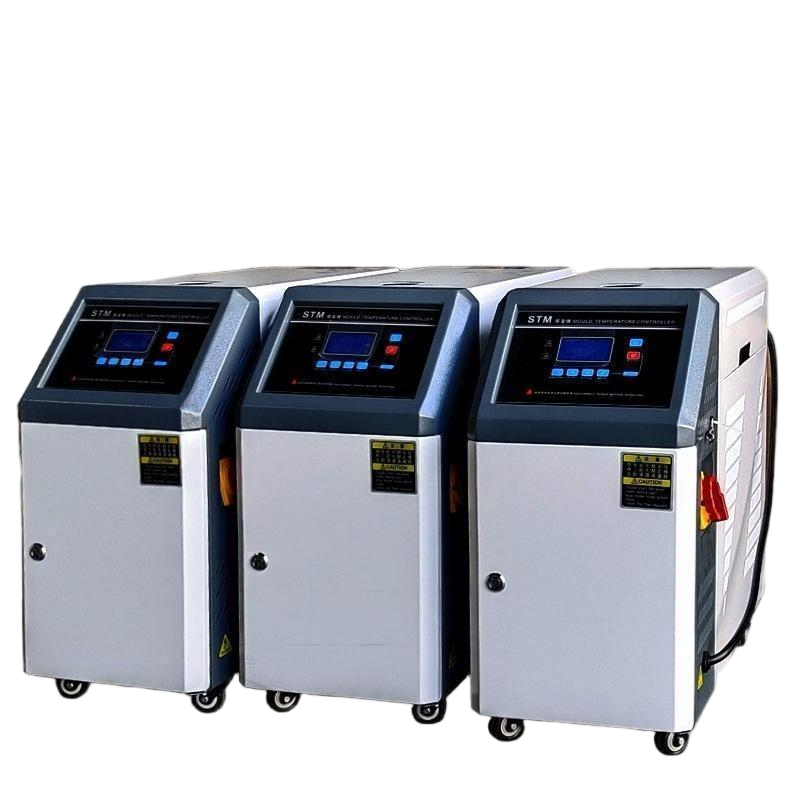
Contrôleur de température pour moules à huile
Notre régulateur de température pour moules à huile est conçu pour Applications à haute température jusqu'à 300 °C, largement utilisé dans moulage par injection, moulage sous pression, transformation du caoutchouc et moulage de composites. Il comprend Régulation précise de la température par PID, chauffage rapide, circulation d'huile stable et protection de sécurité fiable, contribuant ainsi à améliorer la qualité des produits, à réduire les délais de production et à accroître l'efficacité de la production.
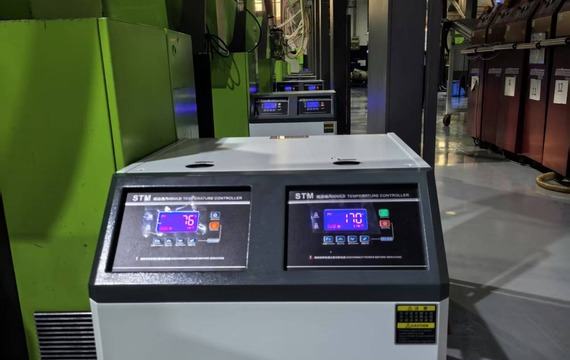
Yushine – Fabricant professionnel de contrôleurs de température pour moules à huile
- Plus de 20 ans d'expérience dans le secteur manufacturier
- capacité de production annuelle de plus de 8 500 unités
- Livraison rapide, modèles standards disponibles en stock
- Équipe technique expérimentée composée de plus de 20 ingénieurs
- Solutions OEM et personnalisées disponibles
- Solide expérience en moulage par injection et en contrôle de température industrielle
- Assistance technique professionnelle et service après-vente
Série de contrôleurs de température pour moules à huile
Les régulateurs de température pour moules à huile Yushine sont conçus pour un contrôle précis et stable des hautes températures jusqu'à 300 °C. Notre gamme comprend des modèles standard et des modèles bizones bitempérature, avec différentes puissances de chauffage, tailles de pompe et configurations personnalisées pour répondre aux exigences industrielles variées. Des solutions sur mesure sont également disponibles.
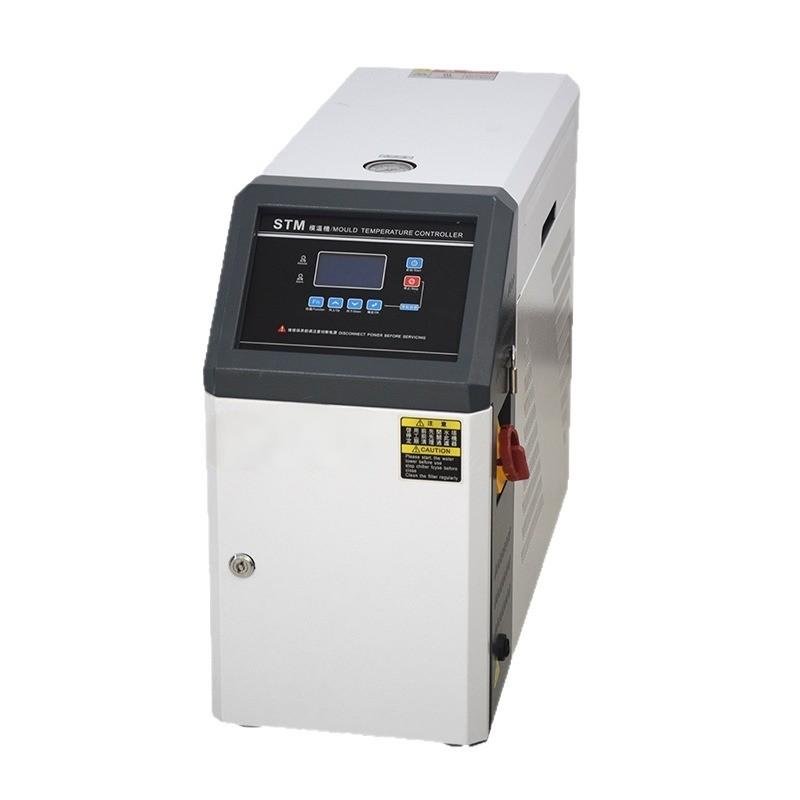
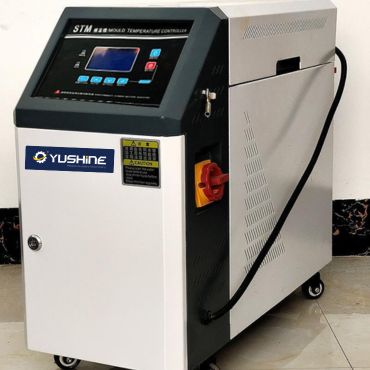
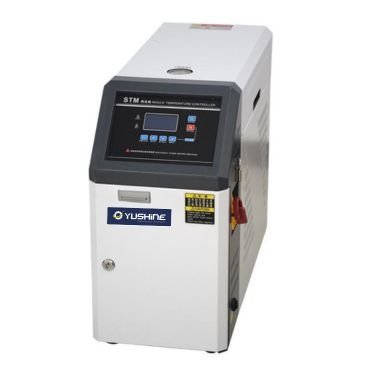
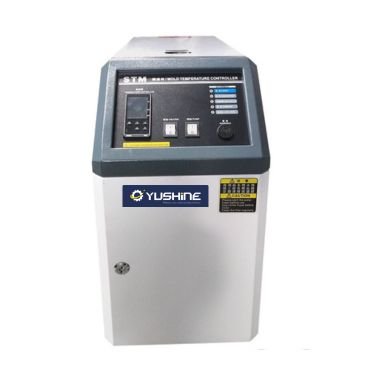
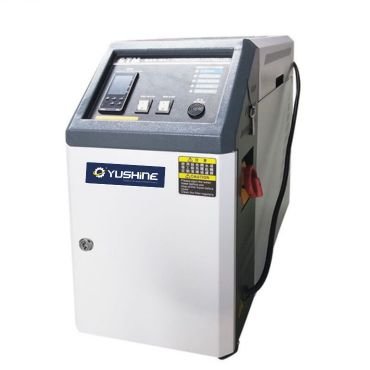
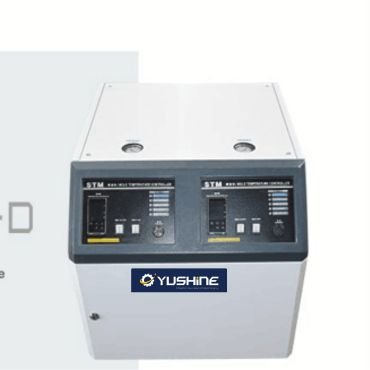
Spécification
| Modèle | Température maximale. | Puissance de chauffage (kW) | Puissance de la pompe (kW) | Débit de la pompe (L/min) | Pression de la pompe (bar) | Capacité du réservoir de chauffage (L) | Réservoir principal / Réservoir d'expansion (L) | Méthode de refroidissement | Connecteur de moule (pouces) | Dimensions H×L×P (mm) | Poids (kg) |
| STM-600-O | 200°C | 6 | 0.5 | 27 | 3.8 | 1 | 6 / 3.2 | Refroidissement indirect | 3/8″ (2×2) | 635×280×740 | 60 |
| STM-900-O | 200°C | 9 | 0.75 | 42 | 5 | 1 | 6 / 3.2 | Refroidissement indirect | 3/8″ (2×2) | 655×280×740 | 72 |
| STM-1200-O | 200°C | 12 | 1.5 | 74 | 6.2 | 2 | 6.8 / 11.8 | Refroidissement indirect | 3/8″ (4×2) | 695×340×815 | 105 |
| STM-2400-O | 200°C | 24 | 2.8 | 130 | 8 | 2 | 11/16 | Refroidissement indirect | 1″ (1,2) | 870×360×930 | 140 |
| STM-3600-O | 200°C | 36 | 4 | 200 | 8 | 4 | 14 / 16 | Refroidissement indirect | 1″ (1,2) | 980×415×930 | 165 |
| STM-900HT | 300 °C | 9 | 0.75 | 42 | 5 | 1 | 6/6 | Refroidissement indirect | 3/4″ | 655×280×740 | 72 |
| STM-1200HT | 300 °C | 12 | 1.5 | 74 | 6.2 | 2 | 6.8 / 16 | Refroidissement indirect | 3/1″ | 695×340×815 | 13* |
| STM-2400HT | 300 °C | 24 | 2.8 | 130 | 8 | 2 | 16 / 25 | Refroidissement indirect | 1/1″ | 870×360×930 | 190 |
DEMANDEZ UN DEVIS POUR PLUS DE DÉTAILS
Tout ce que vous devez savoir sur les régulateurs de température pour moules à huile
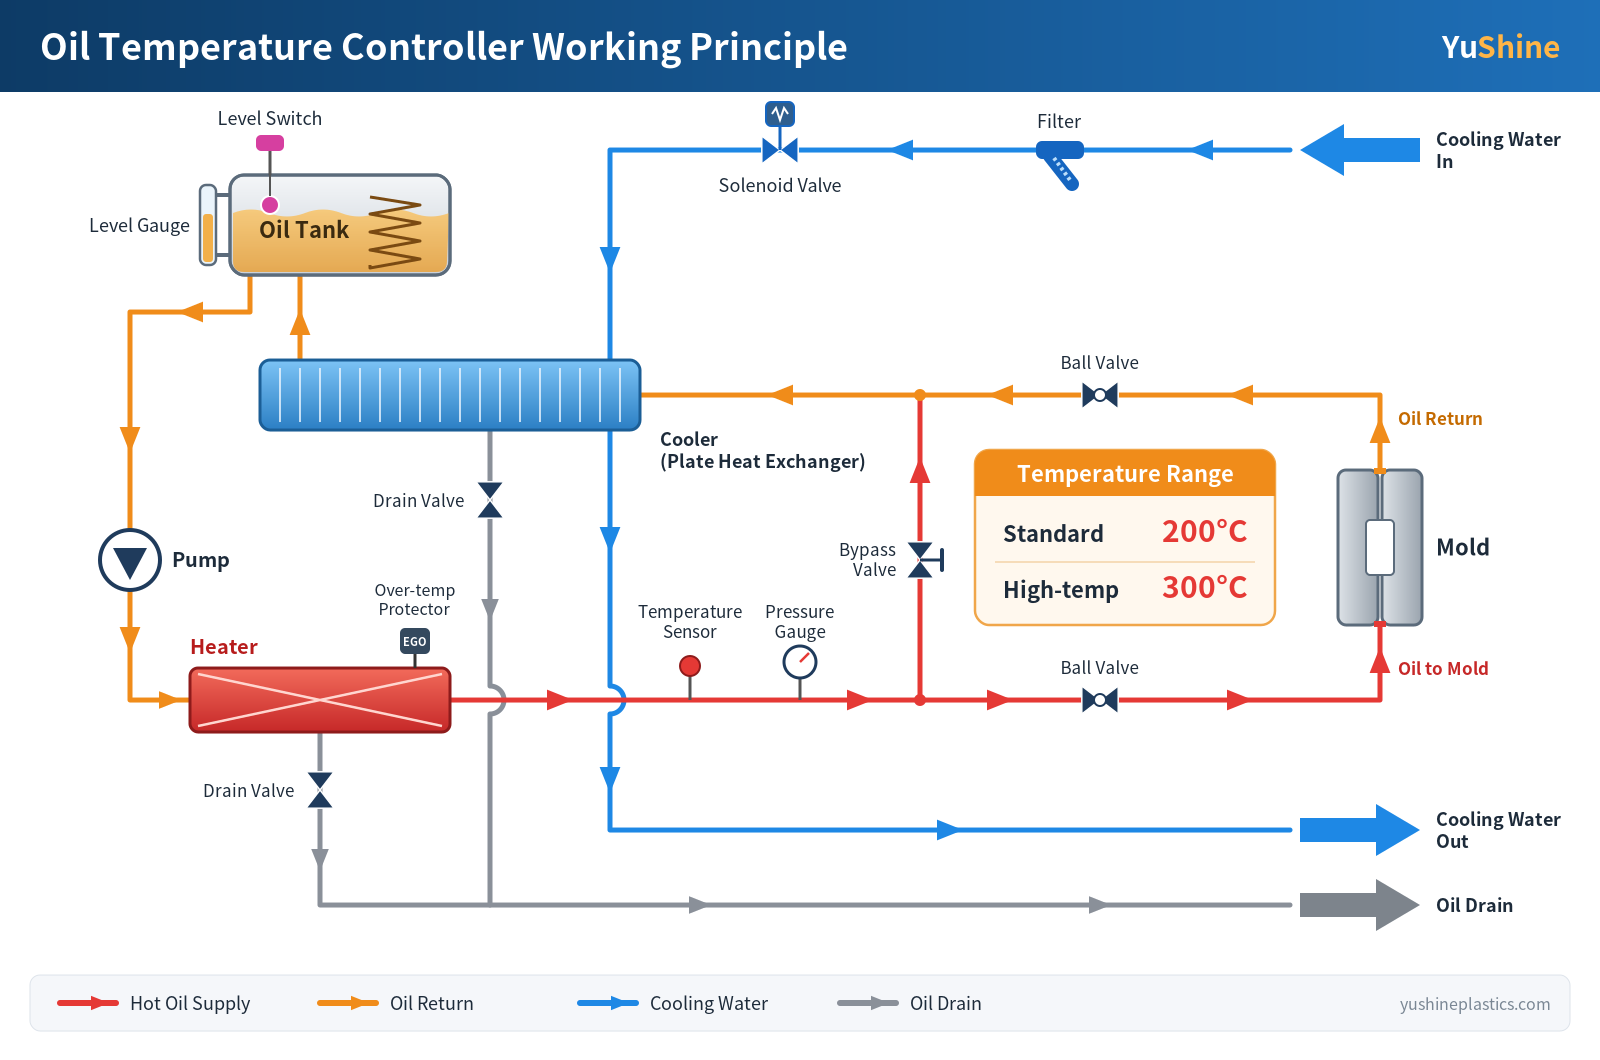
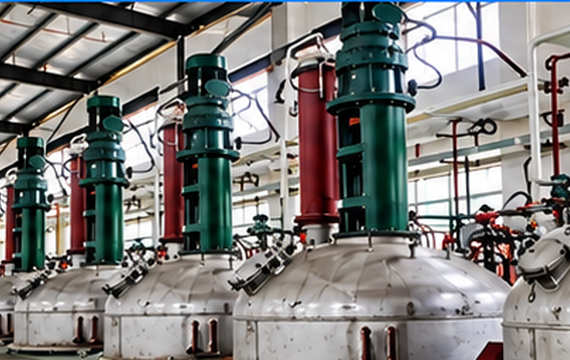
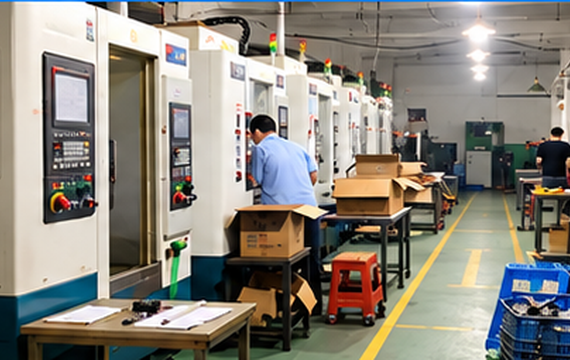
Les régulateurs de température pour moules à huile sont largement utilisés dans le moulage par injection de plastique, le moulage sous pression, le formage du caoutchouc, le moulage de composites et les procédés de réaction chimique, partout où le moule ou l'équipement doit être maintenu à une température élevée et stable.
L'huile thermique sert de fluide caloporteur. Une pompe de circulation fait circuler l'huile chauffée, stockée dans le réservoir intégré, à travers le moule puis la renvoie. Le dispositif de chauffage s'active en dessous de la température de consigne et s'arrête une fois celle-ci atteinte. Les modèles standard fonctionnent jusqu'à 200 °C et les modèles haute température jusqu'à 300 °C. L'huile de retour est refroidie indirectement par un échangeur de chaleur à plaques, évitant ainsi tout mélange entre l'huile et l'eau de refroidissement.
La régulation numérique PID maintient la température à ±1 °C. La protection inclut des alarmes en cas de perte de phase, d'inversion de phase, de manque d'huile, de surchauffe, de surcharge de la pompe et de défaillance du chauffage ; un tableau des codes d'erreur sur le panneau indique la cause du problème. La tuyauterie intégrée en acier inoxydable 304 réduit la résistance à l'écoulement et l'entartrage. Pour la maintenance, vérifiez régulièrement le niveau d'huile et les raccords, et remplacez l'huile thermique tous les 6 à 12 mois.
Pourquoi choisir un régulateur de température pour moule à huile ?
Les régulateurs d'huile atteignent une température plus élevée que régulateurs d'eau À puissance égale : jusqu’à 200 °C pour les modèles standard et jusqu’à 300 °C pour les modèles haute température. L’huile thermique conduit bien la chaleur, chauffe rapidement et maintient une température constante et précise avec de faibles fluctuations, ce qui garantit la stabilité de la qualité des produits lors du moulage à haute température. Grâce au refroidissement indirect par un échangeur de chaleur à plaques, l’huile ne se mélange jamais à l’eau de refroidissement. En contrepartie, l’huile thermique doit être contrôlée et remplacée tous les 6 à 12 mois, et un régulateur à eau est préférable lorsque la température du procédé reste inférieure à 180 °C environ.
Caractéristiques principales du contrôleur de température pour moules à huile
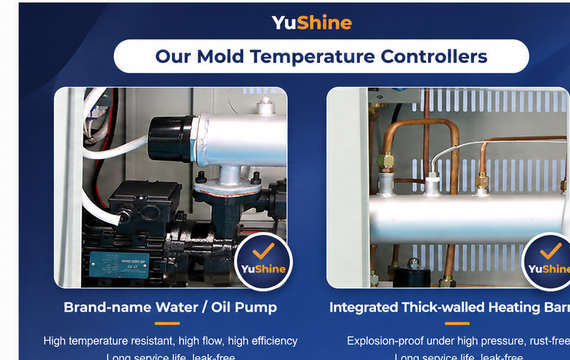
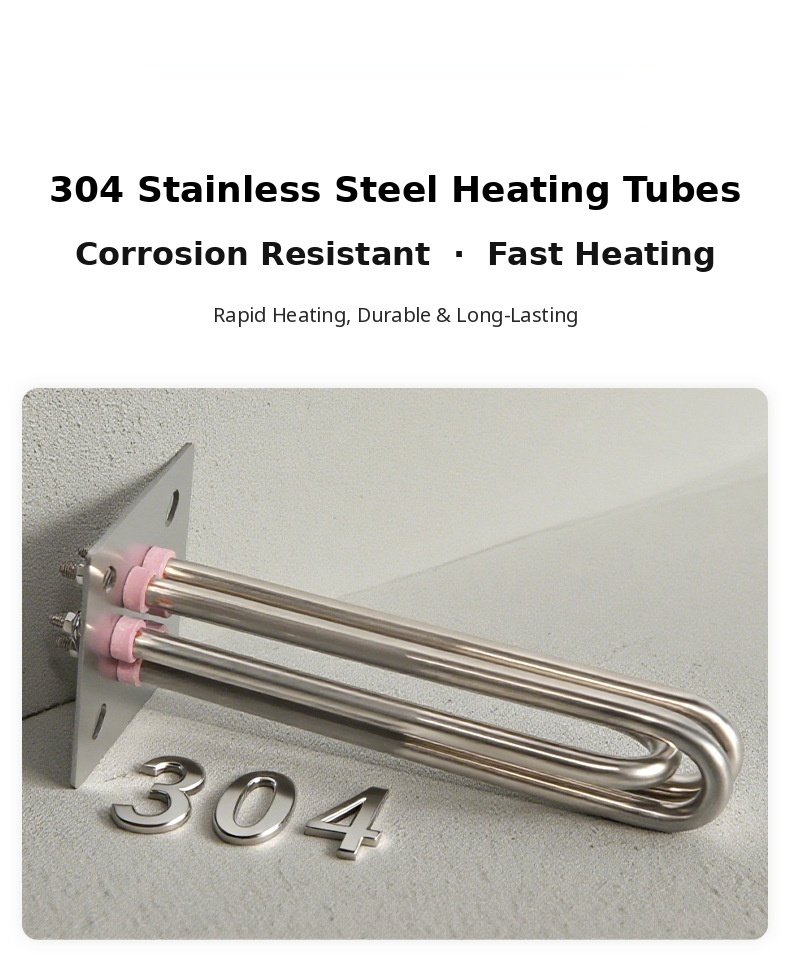
Tubes chauffants sans soudure en acier inoxydable 304 pour une résistance élevée à la pression et à la corrosion
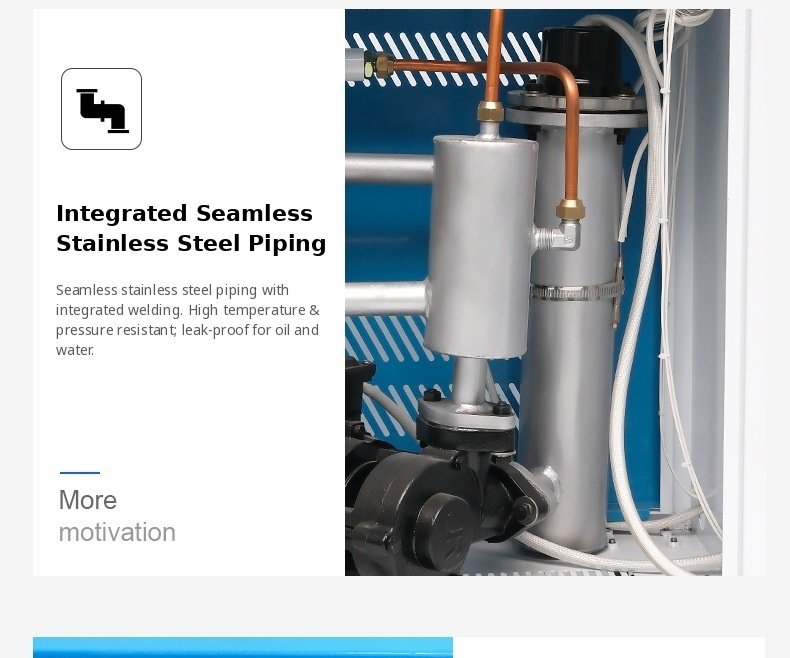
Tuyauterie intégrée en acier inoxydable 304 pour réduire la résistance à l'écoulement et l'accumulation de tartre.
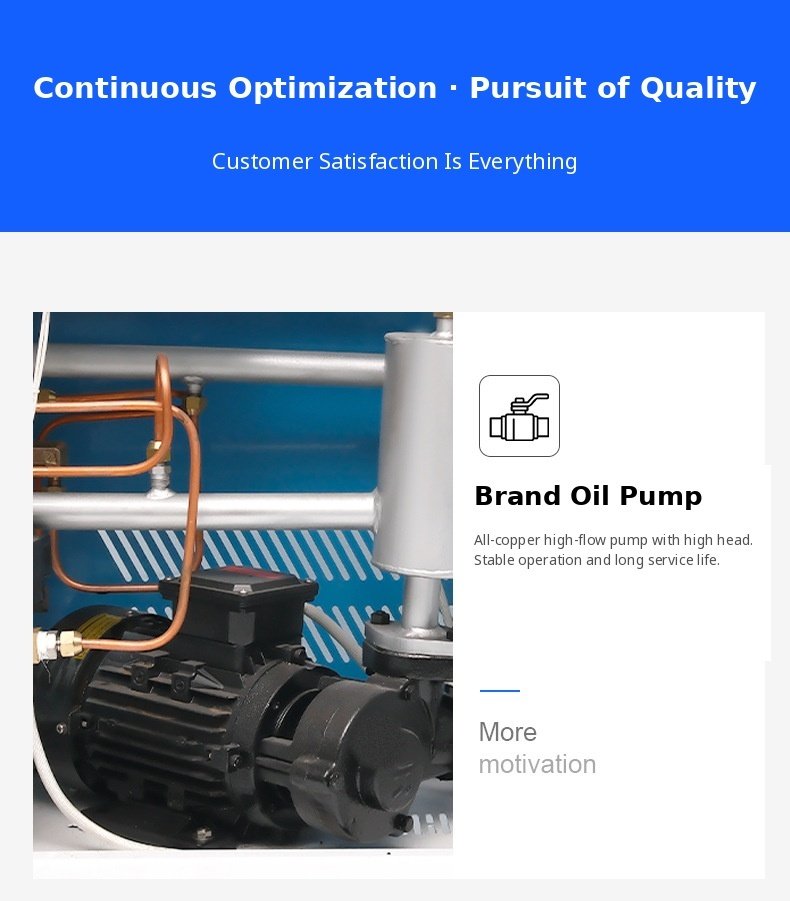
Pompe à huile haute température tout cuivre ; faible niveau sonore, avec purge d'air automatique au démarrage
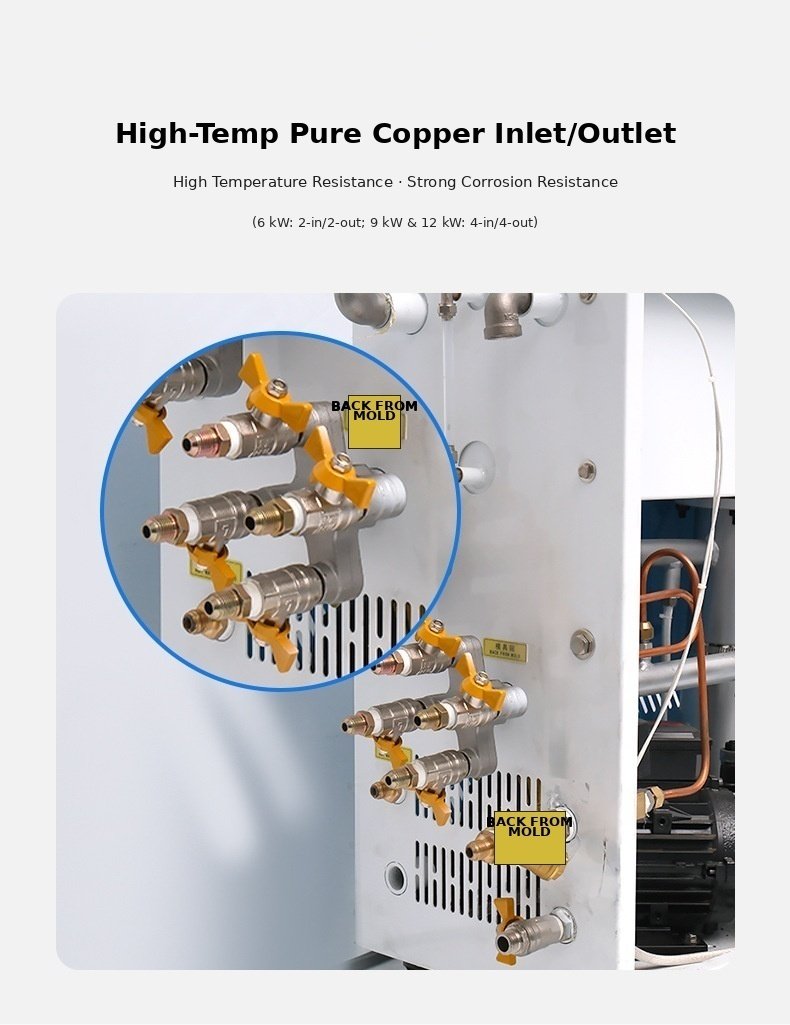
Collecteurs en cuivre pur haute température — 2 entrées/2 sorties pour 6 kW ; 4 entrées/4 sorties pour 9 à 18 kW
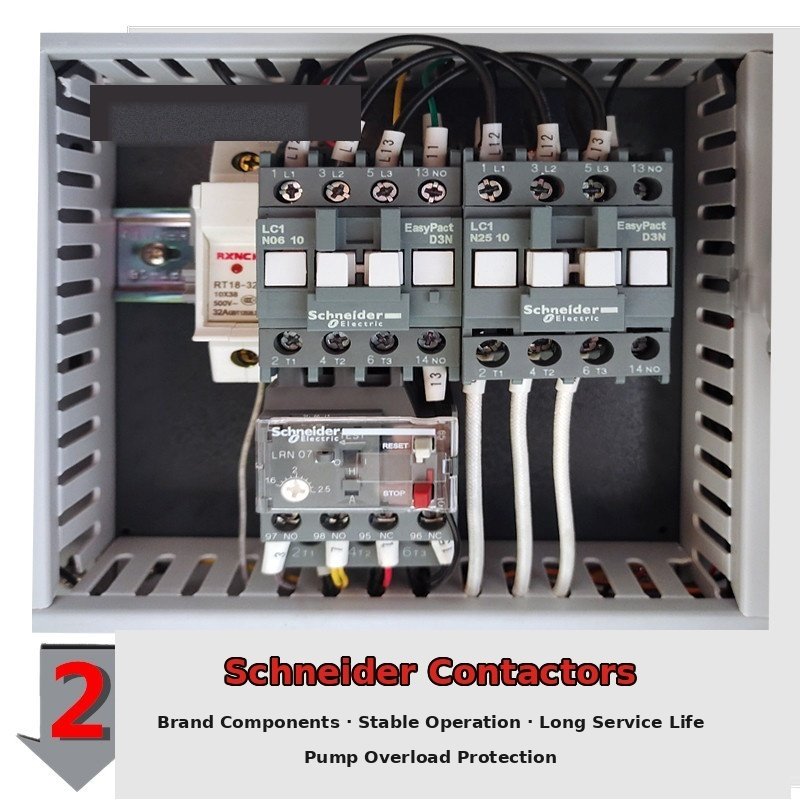
Armoire de commande isolée avec relais statiques et contacteurs de marque
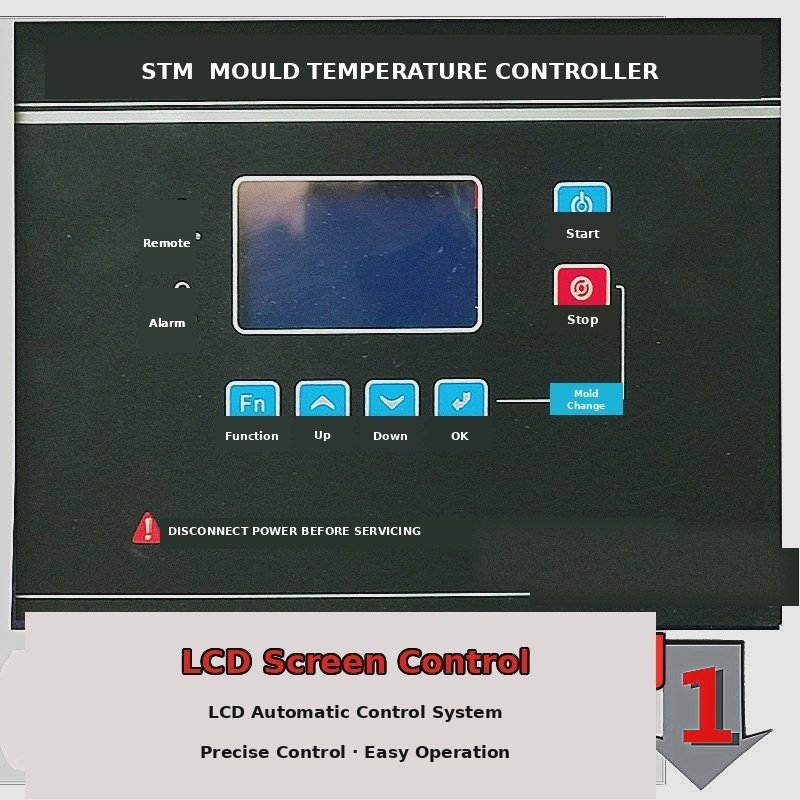
Panneau de commande fabriqué à Taïwan pour un fonctionnement stable et fiable
Applications des régulateurs de température pour moules à huile
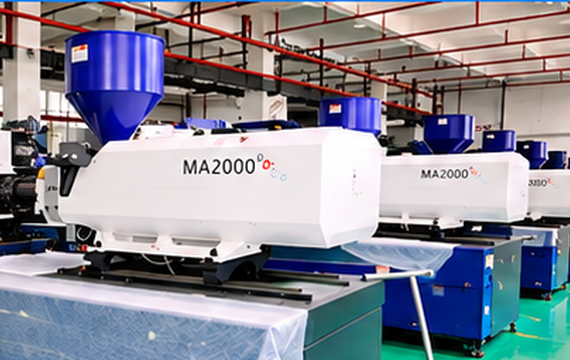
Les régulateurs de température pour moules à huile chauffent et maintiennent un moule ou un équipement de traitement à une température constante, jusqu'à 200 °C pour les modèles standard et jusqu'à 300 °C pour les modèles haute température.
Fonctions de protection
Comment choisir un régulateur de température pour moule à huile
Choisissez la température, la puissance de chauffage et la capacité de pompe adaptées à votre processus de moulage.
Nos régulateurs de température d'huile sont disponibles en modèles standard jusqu'à 200 °C et en modèles haute température jusqu'à 300 °C.
Jusqu'à 200 °C / 300 °C
Choisissez un modèle standard (jusqu'à 200 °C) pour la plupart des moules, ou un modèle haute température (jusqu'à 300 °C) lorsque le procédé l'exige. Les deux modèles utilisent un refroidissement indirect.
De 6 à 36 kW (6 / 9 / 12 / 18 / 24 / 36 kW). Ne vous basez pas uniquement sur la puissance de la presse à injecter : ce choix est trop approximatif et peut entraîner un gaspillage d’énergie ou un sous-chauffage du moule. Privilégiez l’une des deux méthodes ci-dessous.
Consultez les formules de puissance calorifique
Formule d'atelier rapide : puissance de chauffage (kW) ≈ poids du moule (kg) × coefficient (0,018 à 0,025).
- Utilisez 0,018 pour les produits généraux, le PP/ABS et une température de moule inférieure à 80 °C.
- Utiliser 0,022 à 0,025 pour les pièces transparentes, le PC, les matériaux en fibre de verre, une température de moule supérieure à 90 °C et la production à grande vitesse de parois minces.
- Exemple : moule de 350 kg, matériau PC, température du moule de 100 °C. Utiliser 0,022 : 350 × 0,022 = 7,7 kW, donc choisir la taille standard supérieure, 9 kW.
Formule précise (pour vérifier les modèles haute puissance et les conditions de moule spéciales) : KW = (W × ΔT × 0,11 × S) / (860 × T)
- W : poids du moule (kg)
- ΔT : température cible du moule moins température ambiante (°C)
- 0,11 : chaleur spécifique de l'acier (kcal/kg·°C)
- S : facteur de sécurité, généralement de 1,3 à 1,5
- T : temps nécessaire pour atteindre la température cible (en heures), généralement de 0,5 à 0,75
- 860 : constante de conversion entre kW et kcal
- Exemple : un moule en acier de 200 kg chauffé de 20 °C à 150 °C en 0,5 heure avec S = 1,4 : (200 × 130 × 0,11 × 1,4) / (860 × 0,5) ≈ 9,3 kW, donc sélectionnez 12 kW.
Si le poids du moule est inconnu : mesurez la longueur, la largeur et la hauteur du moule, puis estimez le poids à partir du volume en utilisant une densité d'acier à moule d'environ 7,85 tonnes par mètre cube.
Plaques isolantes : Plus la température du moule est élevée, plus il perd rapidement de la chaleur. Les plaques isolantes placées entre le moule et le plateau de la machine réduisent les pertes de chaleur et améliorent l'efficacité du chauffage.
Puissance de la pompe : 0,37 à 4,0 kW ; débit : 27 à 200 L/min ; pression : 3,8 à 8,0 bar. Adapter le débit au nombre de circuits de moule.
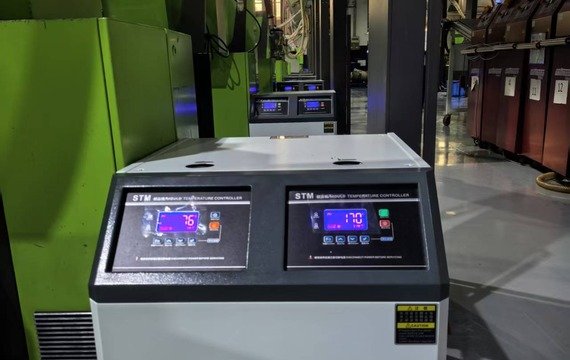
Calculez la puissance de chauffage à l'aide des formules ci-dessus.
Vérifier le débit et la pression
6 kW : 2 entrées, 2 sorties ; 9 à 18 kW : 4 entrées, 4 sorties. Les modèles bi-zones permettent de contrôler deux températures séparément.
Répondez à vos besoins cycliques. La régulation PID maintient une température de ±1°C.
Contrôle PID stable à ±1°C.
Retour d'huile par soufflage d'air, arrêt instantané du refroidissement, contrôle de température multipoint, RS485, tensions non standard et fonctions de protection personnalisables.
Questions fréquemment posées
La vidange est recommandée tous les six mois à un an, selon la température de fonctionnement et la fréquence d'utilisation de la machine. Si elle fonctionne fréquemment à près de 200 °C, il est conseillé de la vidanger environ une fois par an afin d'éviter la carbonisation de l'huile et la perte de ses propriétés de transfert thermique. Si la machine fonctionne rarement à haute température, la vidange peut être espacée. En cas de dégradation de l'huile ou de présence d'eau, il est impératif de la vidanger immédiatement.
Avant de commencer, vérifiez que le niveau d'huile dans le vase d'expansion est compris entre la moitié et les trois cinquièmes, que la sonde de niveau fonctionne et que la tension et l'affichage sont normaux. Mettez en marche la pompe de circulation et laissez-la fonctionner pendant environ 30 minutes, jusqu'à ce que la pression se stabilise, puis lancez le chauffage. Pour arrêter, abaissez la température de consigne, arrêtez le chauffage, attendez que l'huile atteigne une température inférieure à 70 °C, arrêtez la pompe, puis coupez l'alimentation principale.
Coupez immédiatement l'alimentation des tubes chauffants et laissez l'huile refroidir naturellement.
À puissance égale, l'huile atteint une température plus élevée, conduit bien la chaleur, chauffe rapidement et maintient une température constante et précise. Les modèles à huile standard atteignent 200 °C et les modèles haute température 300 °C.
Non. L'huile est refroidie indirectement par un échangeur de chaleur à plaques, de sorte que l'huile et l'eau de refroidissement ne se mélangent jamais. L'eau de refroidissement est raccordée aux entrées et sorties d'eau de refroidissement de la machine.
La machine émet des alarmes en cas de perte de phase, de manque d'huile, de surchauffe et de surcharge. Le tableau des codes d'erreur situé sous le panneau indique la cause du problème.
Modèles de cas
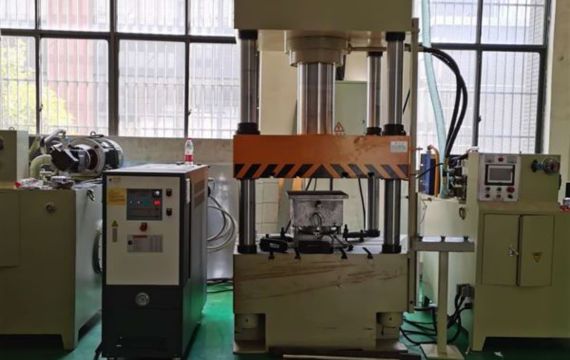
Le contrôleur de température du moule, utilisant le contrôle PLC et le contrôleur de température du moule à circulation d'huile de transfert de chaleur, peut contrôler la température et la pression du moule avec précision en fonction du processus de moulage du produit ; il peut chauffer rapidement la température du moule à plus de 280 ℃, puis la refroidir à moins de 80 ℃ en peu de temps, ce qui raccourcit le cycle de production et garantit la même qualité de produit par lot. Parallèlement, le contrôleur de température du moule peut également contrôler le temps de maintien en fonction des exigences du produit.
La lentille du phare est fabriquée en matériau PC. Les contrôleurs de température du moule contrôlent avec précision la température des noyaux et des plaques du moule, garantissant une surface lisse, une résistance élevée de la ligne de soudure et une contrainte interne réduite, optimisant ainsi le processus de moulage. Dans les applications pratiques, la température du moule est contrôlée dans la plage de 80 à 140 ℃.
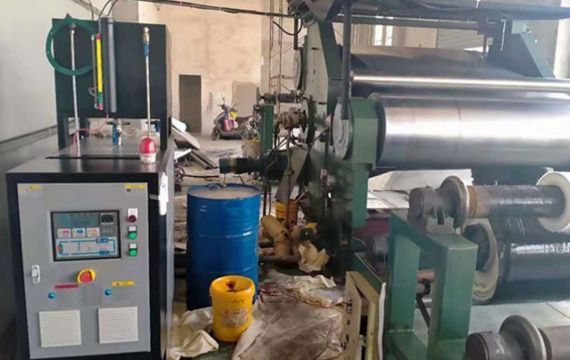
L'extrudeuse de caoutchouc est un équipement essentiel dans l'industrie de transformation du caoutchouc. Elle est utilisée pour extruder des matériaux en caoutchouc dans les formes requises, et le contrôleur de température du moule de l'extrudeuse de caoutchouc est un dispositif auxiliaire essentiel pour l'extrudeuse de caoutchouc. Il garantit le bon fonctionnement de l'extrudeuse de caoutchouc en contrôlant précisément la température pour maintenir le matériau en caoutchouc en bon état pendant le processus d'extrusion.
