يبدأ تصميم القالب بتصميم الأجزاء المصبوبة، أي وفقًا لهيكل وحجم وعدد تجاويف القالب للأجزاء البلاستيكية لترتيب تصميم الجزء المصبوب، بما في ذلك تحديد شكل وحجم وطريقة تجميع الأجزاء المصبوبة.
عند تصميم الأجزاء المصبوبة، يجب الأخذ بعين الاعتبار بشكل كامل خصائص صب البلاستيك (بما في ذلك الانكماش، والتدفق، والعدوانية، وما إلى ذلك)، وخصائص التجزئة والهدم (بما في ذلك منحدر الهدم، وما إلى ذلك)، والخصائص التكنولوجية للتصنيع والصيانة.
ما هي الأجزاء المصبوبة؟
1.1.1 يمكن تقسيم قوالب الحقن إلى قسمين: متحرك وثابت، كما هو موضح في الشكل 1-1. في القالب، يمكن تقسيم الأجزاء إلى أجزاء صب وأجزاء هيكلية. تتضمن المكونات الهيكلية قاعدة القالب، والتي تستخدم عمومًا الفولاذ العادي. تستخدم الأجزاء المصبوبة فولاذ قالب ممتاز. للقيام بذلك لغرضين: أحدهما مناسب للمعالجة والصيانة، والآخر هو تقليل تكلفة تصنيع القالب، وضمان قوته وصلابته ومقاومته للتآكل، وجعل القالب يصل إلى عمره الإنتاجي المحدد مسبقًا.
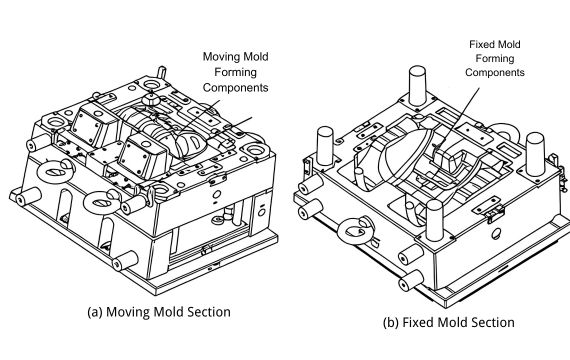
الشكل 1-1 قالب حقن لغلاف مرآة الرؤية الخلفية للسيارات
في إنتاج القالب، تسمى المساحة المستخدمة لملء المصهور البلاستيكي وتشكيل الجزء البلاستيكي بالتجويف. يشار إلى أجزاء القالب التي تشكل جزء التجويف من قالب الحقن بشكل جماعي باسم أجزاء القالب، والمعروفة أيضًا باسم إدخالات القالب الداخلية. تتضمن إدخالات القالب الداخلية إدخالات القالب الثابتة وإدخالات القالب المتحركة ودبابيس اللب. بالإضافة إلى ذلك، تتضمن أجزاء القالب آليات سحب اللب الجانبية وقضبان الدفع المائلة وأجزاء القاذف. في الشكل 1-1، تعتبر إدخالات القالب المتحركة وإدخالات القالب الثابتة والمنزلقات جميعها أجزاء صب. يصف هذا الفصل بشكل أساسي تصميم إدخالات القالب الداخلية في قوالب الحقن، بما في ذلك تصميم أسطح الفصل وحجم الإدخالات وطريقة ترصيع الإدخالات وتثبيتها وما إلى ذلك. سيتم مناقشة تصميم آليات سحب اللب الجانبية وأجزاء القاذف في فصول أخرى.
1.1.2 المتطلبات الأساسية لتصميم أجزاء القالب
تتضمن المتطلبات الأساسية لأجزاء صب القالب ما يلي.
(1)القوة والصلابة الكافية
في عملية القولبة بالحقن، يجب أن يتحمل التجويف الضغط العالي للصهر عالي الحرارة، لذلك يجب أن يتمتع تجويف القالب بالقوة والصلابة الكافيتين. إذا كانت هناك حاجة إلى زيادة قوة التجويف، فسيحدث تشوه بلاستيكي، وحتى كسر؛ إذا كانت هناك حاجة إلى زيادة الصلابة، فسيكون التشوه المرن كبيرًا جدًا، مما يؤدي إلى تشوه غير محدود للتجويف للخارج وتسبب في التصاق جزء بلاستيكي في القالب الثابت أو ظهور وميض عند خط الفصل. غالبًا ما تتم إضافة وضع مخروطي إلى التصميم في زيادة أجزاء القولبة، كما هو موضح في الشكل 1-2.
(2)يمكن الحصول على جزء بلاستيكي مصبوب يلبي المتطلبات
تتضمن هذه المتطلبات شكل المظهر، ودقة الأبعاد، ومتطلبات خشونة السطح، والخصائص الميكانيكية العاطفية، والخصائص الكيميائية، وما إلى ذلك.
(3) يمكن استخدام الجزء البلاستيكي المنتج مباشرة في التجميع، مما يتجنب المعالجة التالية للأجزاء المصبوبة. من خلال تصميم هيكل الأجزاء المصبوبة
يجب تصميم جميع الفتحات وأعمدة البراغي ذاتية اللولبة والمسامير والحشوات وما إلى ذلك بحيث يتم صبها مرة واحدة في التجويف.
(4) قالب موثوق به وكفاءة عالية. يجب أن يأخذ تصميم أجزاء القالب في الاعتبار سريع الامتلاء نظام البوابة، التبريد السريع للأجزاء المصبوبة الأخرى، الطرد السريع والموثوق به، والتفكيك السهل للبوابات والأجزاء الأخرى.
(5) انخفاض تكلفة التصنيع.
يجب أن يكون الهيكل بسيطًا وموثوقًا وعمليًا، مما يؤدي إلى تقصير وقت الإنتاج وتقليل تكاليف التصنيع، كما هو موضح في الشكل 7-3.
(6)سهلة الصيانة والإصلاح.
بالنسبة للمناطق المعرضة للتلف والتي يصعب تشغيلها بالآلات، يجب مراعاة هيكل الإدخال للسماح بالاستبدال السريع بعد التلف، كما هو موضح في الشكل 7-4. القالب هو أداة إنتاج طويلة الأمد، لذا يجب مراعاة الصيانة والإصلاحات المستقبلية أثناء مرحلة التصميم.
(7) الجوانب المادية.
- يجب أن تتمتع المادة بصلابة ومقاومة تآكل كافية لتحمل احتكاك تدفق المادة. عادةً، يجب أن تكون صلابة مادة القالب الأساسية أعلى من 35HRC. بالنسبة للقوالب المستخدمة في حقن البلاستيك المقوى بألياف الزجاج أو للإنتاج بكميات كبيرة، غالبًا ما يكون مطلوبًا أن تكون صلابة إدخالات القالب الأساسية أعلى من 50HRC.
- يجب أن تتمتع المادة بأداء تلميع جيد. وعادةً ما يكون مطلوبًا أن تكون خشونة السطح Ra أقل من 0.4 ميكرومتر. ويجب أن يكون سطح التجويف مصقولًا كالمرآة للقوالب التي تنتج منتجات بلاستيكية شفافة، مع متطلبات خشونة السطح Ra أقل من 0.2 ميكرومتر.
- يجب أن تكون المادة قابلة للتشغيل الآلي بسهولة لعمليات القطع. يجب أن تخضع المناطق الحرجة والأجزاء الملائمة بدقة لعمليات الطحن، بينما يجب معالجة المناطق العامة باستخدام عمليات الخراطة أو الطحن.
1.1.3 محتوى التصميم والخطوات العامة لتشكيل المكونات
يتبع تصميم مكونات التشكيل بشكل عام الخطوات التالية:
- تحديد عدد تجاويف القالب.
- قم بتحديد خط فصل المنتج البلاستيكي وسطح فصل القالب.
- تحديد ترتيب التجاويف.
- قم بتصميم آلية سحب القلب الجانبي إذا كان سحب القلب الجانبي مطلوبًا.
- تحديد أبعاد تشكيل القلب والتجويف وتحديد زاوية المسودة لإزالة القالب.
- تحديد طريقة التجميع وطريقة التثبيت لمكونات التشكيل.
يناقش هذا الفصل الخطوات الخمس الأخرى بشكل شامل ويشرح تصميم آلية سحب القلب الجانبي بالتفصيل في الفصل 9.
1.2 تحديد عدد التجاويف
يمكن لقالب الحقن الثانوي أن ينتج في نفس الوقت عدة أجزاء بلاستيكية متطابقة أو مختلفة، مما يزيد بشكل كبير من سرعة الإنتاج والكفاءة الاقتصادية، وهي قيم حاسمة لقوالب الحقن. قبل البدء في تصميم القالب، من المعتاد إعداد جدول فصل القالب. يجب أن يحدد هذا الجدول اسم وكمية الأجزاء البلاستيكية التي سيتم تشكيلها في كل قالب.
1.2.1 العوامل التي يجب مراعاتها عند تحديد عدد التجاويف
يتم تحديد عدد تجاويف القالب عادةً بناءً على حجم دفعة الإنتاج ومتطلبات الدقة للمنتج البلاستيكي وحجم المنتج البلاستيكي والمواد المستخدمة ولونه. في الوقت نفسه، من الضروري أيضًا مراعاة عوامل أخرى، مثل عملية صب البلاستيك ومعدات الصب وعملية تصنيع القالب. إذا لم يكن عدد التجاويف معقولاً، فقد يؤدي ذلك إلى ضعف ملء الذوبان، وفي الحالات الشديدة، قد يؤدي حتى إلى فشل القالب بالكامل.
يوضح الشكل 7-5 قالب حقن لغلاف خزان الوقود في ولاعة. يعد القالب الذي يحتوي على 16 تجويفًا معقولًا، ولكن التصميم لـ 24 تجويفًا لن يكون مناسبًا. بشكل عام، بالنسبة للمنتجات البلاستيكية ذات متطلبات الدقة الأبعادية العالية، يجب ألا يتجاوز عدد التجاويف لكل قالب أربعة، ويجب اعتماد تصميم مجاري متوازن. بالنسبة للمنتجات البلاستيكية ذات متطلبات الدقة القياسية، بناءً على الخبرة، حتى لو أنتجت كل تجويف أجزاء متطابقة ومتناسقة وسهلة التشكيل، فيجب النظر بعناية في وجود أكثر من 24 تجويفًا لكل قالب.
ينبغي أن تؤخذ العوامل التالية في الاعتبار عند تحديد عدد تجاويف القالب.
(1)دقة أبعاد الأجزاء البلاستيكية.
بسبب أخطاء التصنيع في الممرات والبوابات، من الصعب ضبط جميع معلمات عملية حقن التجاويف في وقت واحد إلى القيم المثلى، حتى لو كان تخطيط الممر متوازنًا. وهذا يجعل من الصعب ضمان اتساق الانكماش. ستتأثر قابلية تبادل الأجزاء البلاستيكية ذات متطلبات الدقة العالية بشكل خطير. تظهر بعض الدراسات الأجنبية أن الدقة البعدية للأجزاء المصبوبة تنخفض بمقدار 5% لكل تجويف إضافي.
(2)أسباب اقتصادية.
كلما زاد عدد التجاويف في القالب، زاد حجمه الإجمالي، مما يتطلب آلة حقن عملاقة. آلات الحقن الكبيرة باهظة الثمن، وسرعتها في العمل منخفضة، وهو ما لا يساعد على تطبيق قوالب الحقن متعددة التجاويف. علاوة على ذلك، كلما زاد عدد التجاويف في القالب، زادت تكلفة تصنيع القالب وزاد تعقيد هيكله. لذلك، يصبح ضمان جودة القالب أكثر تحديًا.
(3) عملية القولبة.
كلما زاد عدد التجاويف، كلما زاد طول الممر. قبل وصول المصهور إلى التجويف، سيفقد ضغط الحقن وحرارة المصهور الكثير. إذا لم يتم تصميم حجم الممرات والبوابات بشكل معقول، فلا يمكن ملء بعض التجاويف، أو حتى إذا كان من الممكن ملؤها، فستظهر عيوب مثل خطوط اللحام أو الفراغات الداخلية. إذا زاد ضغط الحقن، فسيظهر وميض في التجاويف الأخرى.
(4)صيانة وإصلاح القالب.
كلما زاد عدد التجاويف، كلما زاد معدل الفشل. بمجرد حدوث مشكلة في التجويف، يجب إصلاحه في الوقت المناسب. وإلا، فإن توازن الضغط ودرجة الحرارة الأصلي للقالب سينكسر، مما قد يتسبب في تلف دائم للقالب وماكينة القولبة بالحقن. كما أن التوقف المتكرر لإصلاح القالب يضر بكفاءة الإنتاج وإنتاجية القالب.
1.2.2 عوامل أخرى يجب مراعاتها عند تحديد عدد التجاويف
(1) حجم دفعة الإنتاج ودقة الأجزاء والحجم والمادة واللون
بالنسبة لدفعات الإنتاج الصغيرة، يجب تقليل عدد تجاويف القالب لتقليل التكاليف. في مثل هذه الحالات، يمكن دمج الأجزاء البلاستيكية من نفس المادة واللون والحجم الصغير في نفس القالب للإنتاج. بالنسبة لدفعات الإنتاج الكبيرة، يُفضل تخصيص نفس الجزء البلاستيكي لنفس القالب للإنتاج، أي قالب متعدد التجاويف حيث ينتج كل تجويف أجزاء متطابقة.
على سبيل المثال، في حالة الولاعات التي تستخدم لمرة واحدة:
- يتم إنتاج أجزاء الغلاف باستخدام قالب مكون من 16 تجويف.
- يتم إنتاج أجزاء الزناد باستخدام قالب مكون من 24 تجويف.
- يتم إنتاج أجزاء صمام وجه الختم باستخدام قالب مكون من 12 تجويف، وما إلى ذلك.
إن عدد التجاويف الأقل - لا يزيد عمومًا عن أربعة - هو الأفضل للأجزاء ذات متطلبات الدقة العالية. كما يؤثر حجم الجزء البلاستيكي بشكل مباشر على عدد التجاويف لكل قالب. فالأجزاء البلاستيكية الكبيرة مناسبة بشكل أفضل للقالب ذي التجويف الواحد، في حين أن الأجزاء البلاستيكية الصغيرة مناسبة للقوالب ذات التجاويف المتعددة. ومع ذلك، يجب ألا يكون حجم القالب ضخمًا، ويجب ألا تتجاوز أبعاد الطول والعرض عمومًا 300 مم × 400 مم.
1.1.3 محتوى التصميم والخطوات العامة لتشكيل المكونات
يتبع تصميم مكونات التشكيل بشكل عام الخطوات التالية:
تحديد عدد تجاويف القالب.
قم بتحديد خط فصل المنتج البلاستيكي وسطح فصل القالب.
تحديد ترتيب التجاويف.
قم بتصميم آلية سحب القلب الجانبي إذا كان سحب القلب الجانبي مطلوبًا.
تحديد أبعاد تشكيل القلب والتجويف وتحديد زاوية المسودة لإزالة القالب.
تحديد طريقة التجميع وطريقة التثبيت لمكونات التشكيل.
يناقش هذا الفصل بالتفصيل الخطوات الخمس الأخرى بالإضافة إلى شرح تصميم آلية سحب القلب الجانبي، بالتفصيل في الفصل 9،
2.2 تحديد عدد التجاويف
يمكن لقالب الحقن الثانوي أن ينتج في نفس الوقت عدة أجزاء بلاستيكية متطابقة أو مختلفة، مما يزيد بشكل كبير من سرعة الإنتاج والكفاءة الاقتصادية، وهي إحدى القيم الحرجة لقالب الحقن. قبل البدء في تصميم القالب، من المعتاد إعداد جدول فصل القالب. يجب أن يحدد هذا الجدول اسم وكمية الأجزاء البلاستيكية التي سيتم تشكيلها في كل قالب.
2.2.1 العوامل التي يجب مراعاتها عند تحديد عدد التجاويف
يتم تحديد عدد تجاويف القالب عادةً بناءً على حجم دفعة الإنتاج ومتطلبات الدقة للمنتج البلاستيكي وحجم المنتج البلاستيكي والمواد المستخدمة ولونه. في الوقت نفسه، من الضروري أيضًا مراعاة عوامل أخرى، مثل عملية صب البلاستيك ومعدات الصب وعملية تصنيع القالب. إذا لم يكن عدد التجاويف معقولاً، فقد يؤدي ذلك إلى ضعف ملء الذوبان، وفي الحالات الشديدة، قد يؤدي حتى إلى فشل القالب بالكامل.
يوضح الشكل 7-5 قالب حقن لغلاف خزان الوقود في ولاعة. يعد القالب الذي يحتوي على 16 تجويفًا معقولًا، ولكن التصميم لـ 24 تجويفًا لن يكون مناسبًا. بشكل عام، بالنسبة للمنتجات البلاستيكية ذات متطلبات الدقة الأبعادية العالية، يجب ألا يتجاوز عدد التجاويف لكل قالب أربعة، ويجب اعتماد تصميم مجاري متوازن. بالنسبة للمنتجات البلاستيكية ذات متطلبات الدقة القياسية، بناءً على الخبرة، حتى لو أنتجت كل تجويف أجزاء متطابقة ومتماسكة وسهلة التشكيل، فيجب النظر بعناية في وجود أكثر من 24 تجويفًا لكل قالب.
ينبغي أخذ العوامل التالية في الاعتبار عند تحديد عدد تجاويف القالب: (1)دقة أبعاد الأجزاء البلاستيكية.
بسبب أخطاء التصنيع في الممرات والبوابات، من الصعب ضبط جميع معلمات عملية حقن التجاويف في وقت واحد إلى القيم المثلى، حتى لو كان تخطيط الممر متوازنًا. وهذا يجعل من الصعب ضمان اتساق الانكماش. ستتأثر قابلية تبادل الأجزاء البلاستيكية ذات متطلبات الدقة العالية بشكل خطير. تظهر بعض الدراسات الأجنبية أن الدقة البعدية للأجزاء المصبوبة تنخفض بمقدار 5% لكل تجويف إضافي.
(2)أسباب اقتصادية.
كلما زاد عدد التجاويف في القالب، زاد حجمه الإجمالي، مما يتطلب استخدام آلة حقن عملاقة. آلات حقن القالب الكبيرة باهظة الثمن، وسرعتها في العمل منخفضة، وهو ما لا يساعد في تطبيق قوالب الحقن متعددة التجاويف. علاوة على ذلك، كلما زاد عدد التجاويف في القالب، زادت تكلفة تصنيع القالب وزاد تعقيد الهياكل. لذلك، يصبح ضمان جودة القالب أكثر صعوبة.
(3) عملية القولبة.
كلما كان الممر أطول، كلما زاد عدد التجاويف. قبل وصول المصهور إلى التجويف، سيتم فقد ضغط الحقن وحرارة المصهور كثيرًا. إذا لم يتم تصميم حجم الممرات والبوابات بشكل معقول، فلا يمكن ملء بعض التجاويف، أو حتى إذا كان من الممكن ملؤها، فستظهر عيوب مثل خطوط اللحام أو الفراغات الداخلية. إذا زاد ضغط الحقن، فسيظهر وميض في التجاويف الأخرى.
(4)صيانة وإصلاح القالب.
كلما زاد عدد التجاويف، كلما زاد معدل الفشل. بمجرد حدوث مشكلة في التجويف، يجب إصلاحه في الوقت المناسب. وإلا، فإن توازن الضغط ودرجة الحرارة الأصلي للقالب سينكسر، مما قد يتسبب في تلف دائم للقالب وماكينة القولبة بالحقن. كما أن التوقف المتكرر لإصلاح القالب يضر بكفاءة الإنتاج وإنتاجية القالب.
2.2.2 عوامل أخرى يجب مراعاتها عند تحديد عدد التجاويف
(1) حجم دفعة الإنتاج ودقة الأجزاء والحجم والمادة واللون
بالنسبة لدفعات الإنتاج الصغيرة، يجب تقليل عدد تجاويف القالب لتقليل التكاليف. في مثل هذه الحالات، يمكن دمج الأجزاء البلاستيكية من نفس المادة واللون والحجم الصغير في نفس القالب للإنتاج. بالنسبة لدفعات الإنتاج الكبيرة، يُفضل تخصيص نفس الجزء البلاستيكي لنفس القالب للإنتاج، أي قالب متعدد التجاويف حيث ينتج كل تجويف أجزاء متطابقة.
على سبيل المثال، في حالة الولاعات التي تستخدم لمرة واحدة:
- يتم إنتاج أجزاء الغلاف باستخدام قالب مكون من 16 تجويف.
- يتم إنتاج أجزاء الزناد باستخدام قالب مكون من 24 تجويف.
- يتم إنتاج أجزاء صمام وجه الختم باستخدام قالب مكون من 12 تجويف، وما إلى ذلك.
إن عدد التجاويف الأقل هو الأفضل للأجزاء ذات متطلبات الدقة العالية؛ وبشكل عام، لا يزيد عدد التجاويف عن أربعة. كما يؤثر حجم الجزء البلاستيكي بشكل مباشر على عدد التجاويف لكل قالب. فالأجزاء البلاستيكية الكبيرة مناسبة بشكل أفضل للقالب ذي التجويف الواحد، في حين أن الأجزاء البلاستيكية الصغيرة مناسبة للقوالب ذات التجاويف المتعددة. ومع ذلك، يجب ألا يكون حجم القالب ضخمًا، ويجب ألا تتجاوز أبعاد الطول والعرض بشكل عام 300 مم × 400 مم.
(2) حجم ماكينة قولبة الحقن
إذا تم تحديد آلة قولبة الحقن المطابقة للقالب مسبقًا، فهناك طريقتان لحساب عدد التجاويف:
① تحديد عدد التجاويف بناءً على سعة حقن الماكينة
يجب أن يتوافق الوزن الإجمالي لجميع أجزاء التجويف بالإضافة إلى وزن مادة نظام الجري مع الشروط التالية:
الوزن الإجمالي لأجزاء التجويف + وزن مادة نظام الجري
ملاحظة: يجب تقريب القيمة المحسوبة إلى أقرب عدد صحيح. ولا يمكن تقريبها إلى أقل أو تعديلها بشكل تعسفي.
② قوة الضغط المقدرة (أو الاسمية) لآلة القولبة بالحقن
بافتراض أن المساحة الإجمالية المتوقعة لجميع التجاويف على سطح الفاصل هي Aproj (بالمليمتر2)، وقوة الضغط المقدرة (أو الاسمية) لآلة القولبة بالحقن هي Fclamp، ومتوسط ضغط التجويف الذي يمارسه البلاستيك المنصهر هو Pcav، فإن العلاقة هي كما يلي:
Aproj × Pcav ≥Fclamp ×80%
متوسط ضغط التجويف Pcav لمختلف المواد المصهورة بالبلاستيك مدرج في الجدول 7-1.