
プラスチック成形には、射出成形、ブロー成形、押出成形という3つの標準的な技術があります。これらの3つの技術について、以下の点から詳しく解説し、内容をより深く掘り下げていきたいと思います。.
1. 各方法の長所と短所
射出成形 a利点 :
高い生産性と優れた生産速度を実現。複雑な形状の製造においても精密な制御が可能。大量生産の場合、単位あたりのコストを低く抑えることができる。.
射出成形のデメリット:
金型は初期費用が高額で、製造にも時間がかかることが多い。そのため、少量生産には経済的に採算が合わない。.
ブロー成形の利点:
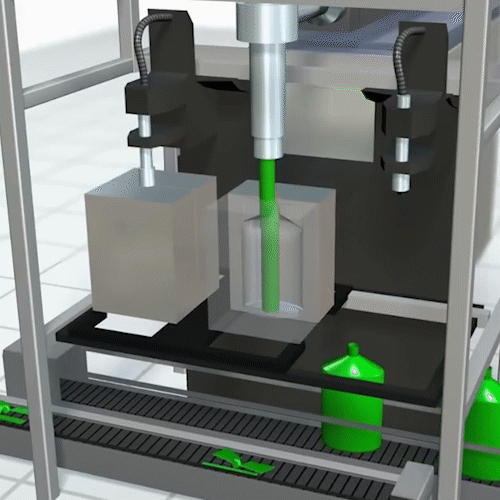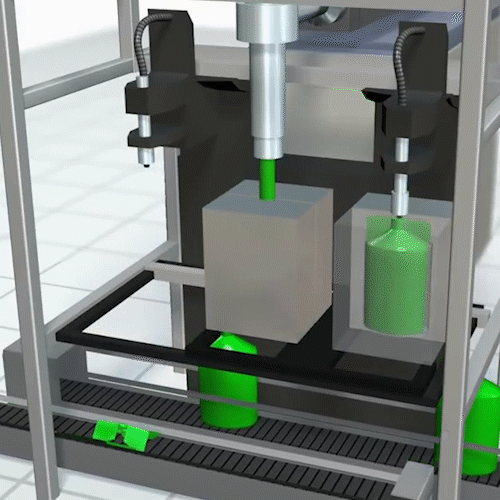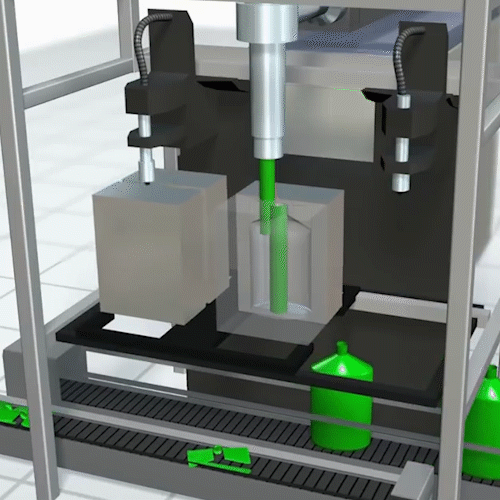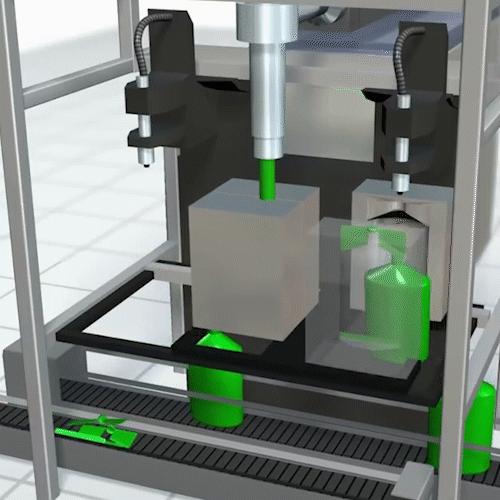
ボトルなどの中空形状の製造に適しています。大量生産にも経済的です。.
吹き飛ばすことのデメリット:
形状やサイズに制限があります。肉厚の均一性に問題があります。押出成形:利点:長い製品の非効率性を解消し、連続生産システムを実現します。断面が類似した形状を作るのに最適です。欠点:射出成形に比べて設計がはるかに単純です。冷却中に反りが発生する可能性があります。.
押出成形 利点:
技術的な無駄が少なく、生産コストも低く抑えられ、連続生産や大量生産が可能です。生産速度は、細長い部品に適しています。部品の長さや空洞のばらつきがあっても、断面の均一性は良好です。.
デメリット 押出成形:
製品部品の設計上の制約は明らかであり、製造工程に負担をかけている。冷却時の反りの問題が予想される。.
2. 一般的に使用される材料の種類
射出成形:
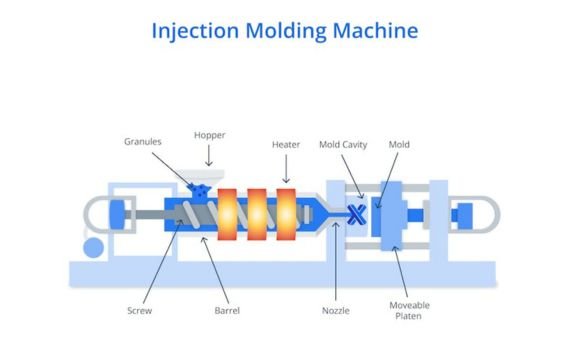
このプロセスでは一般的にABS樹脂、ポリカーボネート、ポリスチレンなどの熱可塑性樹脂が用いられるが、一部の熱硬化性樹脂も使用可能である。.
ブロー成形:
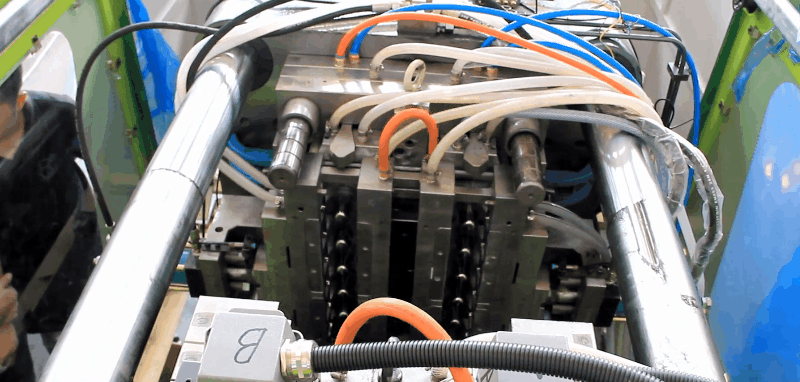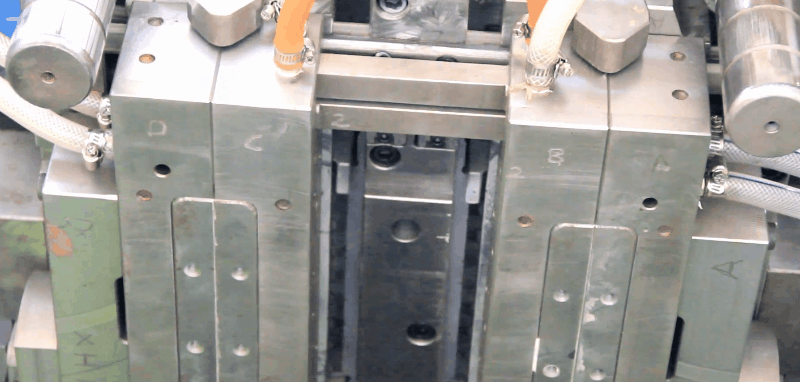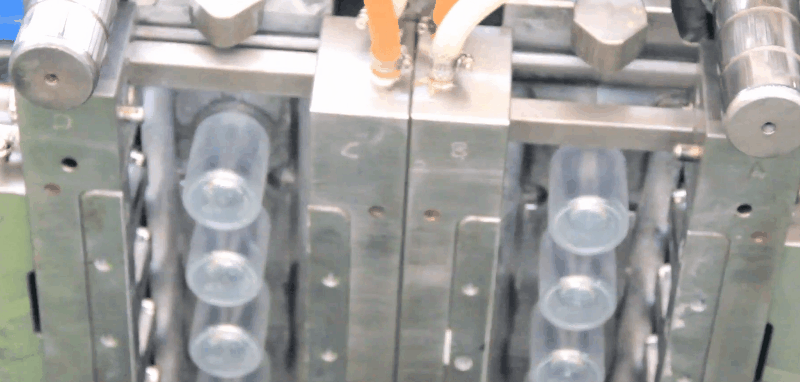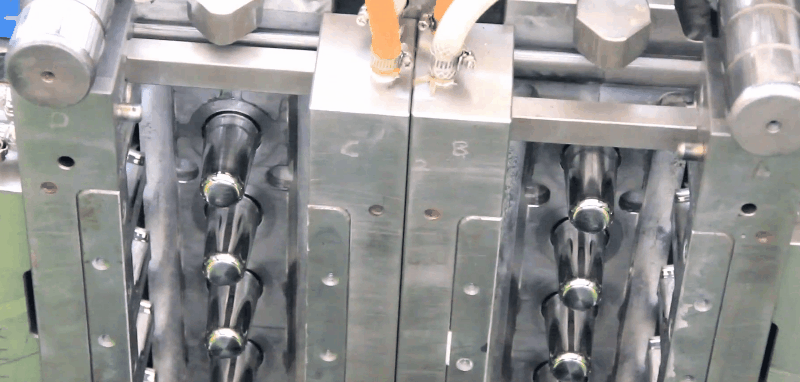
主にポリエチレン(PE)やポリプロピレン(PP)などの硬質熱可塑性樹脂が使用され、これらは軽量でありながら丈夫な容器の製造に最適です。.
押出成形:
また、この製法では熱可塑性樹脂、特にPVC、ポリスチレン、ポリエチレンなどがよく用いられる。この方法は一部の熱硬化性樹脂にも適用可能である。.
選定された材料は、製造工程、最終製品の用途、およびその特性に影響を与える。.
3. 実例 これらの技術を用いて製造された製品
射出成形:
この方法は、複雑な形状の製品を迅速に製造できるため、ゴミ箱、台所用品、電子機器の筐体などの大量生産に役立ちます。.
ブロー成形:
この方法は、清涼飲料水のボトル、家庭用化学薬品の容器、および産業用の大型タンクの製造に用いられている。.
押出成形:
押出成形は、均一な長さの材料を製造できるという特性を持つため、配管用パイプ、プラスチックシート、その他の包装材などは、主に押出成形によって製造されている。.
4. その他の考慮事項
これらの成形プロセスをより深く理解するために、以下を見てみましょう。
必要な設備および工具:
必要な設備は、3つの工程によって大きく異なる。.
生産速度と効率:
どの方法にも、全体的な生産性に影響を与える特定の稼働率が存在する。.
費用に関する考慮事項:
生産能力を考慮したコスト分析を行うことで、製造業者が最適な方法を選択する際の参考となる。.
品質管理対策:
これら3つの工程すべてにおいて、完成品の品質を確認するための対策を講じる必要があり、当社は業界標準に重点を置くことができます。.
環境への影響と持続可能性:
このセクションでは、それぞれの方法が周囲の環境にどのような影響を与えるか、またどのような環境に優しい代替手段が用いられているかについて説明します。.
近年の技術進歩:
コストや時間を削減するためのあらゆる方法において、改善の余地は存在する。.
これらの要因を検討することで、プラスチック製造におけるこれらの成形プロセスの位置づけをより深く理解することができる。.
5. プラスチック産業における補助機器
ほとんどの人は、射出成形やブロー成形などのプラスチック産業の機械について知っています。しかし、, 補助機器 も同様に重要です。これらの機械、例えば 乾燥機 そして チラー、, 生産プロセスをサポートし、高品質な結果の確保に貢献する。.
ここでは、射出成形、ブロー成形、押出成形で広く利用されている補助装置のいくつかについて見ていきましょう。
1. チラー
- 3つの成形プロセスすべてにおいて、金型と製品を冷却します。
- 射出成形:プラスチックの硬化を早め、サイクルタイムを短縮します。
- ブロー成形:金型を冷却してプラスチックを成形し、製品を吹き出す。
- 押出成形:押出成形品の反りを防止する
2. 乾燥機
成形前にプラスチック樹脂から水分を取り除いてください。
- 射出成形:スプレイや気泡などの欠陥を防ぐ
- ブロー成形:製品に弱点や穴が生じないようにする
- 押出成形:適切な材料の流れと表面品質を確保する
3.金型温度制御装置
- 金型温度を最適に保つ
- 射出成形:冷却を制御し、反りを軽減する
- ブロー成形:壁厚と表面仕上げの管理
押出成形:一貫した押出成形を維持する
4. ブレンダー/ミキサー
- 成形用のプラスチック樹脂を準備する
- 射出成形:添加剤と着色剤が均一に分布するようにする
- ブロー成形:バージン樹脂とリサイクル樹脂を混合する
- 押出成形:材料特性を一定に保つ


