
金型温度制御は、射出成形品の品質、成形サイクル、および生産安定性に影響を与える重要な要素の一つです。金型温度を最適化することで、表面品質と寸法精度が向上するだけでなく、金型の寿命も延びます。以下では、基礎知識、標準設備、および実用例の3つの側面から解説します。.
金型の温度がなぜそれほど重要なのか?
1. 製品品質への影響
- 温度が低すぎる充填不足、収縮、表面欠陥(流動痕や銀色の筋など)の原因となる可能性があります。.
- 温度が高すぎる閃光を引き起こしたり、冷却時間を延長したりする可能性があります。.
2. 生産効率への影響
- 適切な金型温度これにより冷却時間を短縮でき、成形サイクルを短縮して生産能力を向上させることができます。.
3. 寸法安定性への影響
- 金型温度一定: 一定の収縮率を維持できるため、製品の形状と寸法精度を確保できます。.
金型温度に関する基礎知識
- 下限材料が金型内をスムーズかつ均一に充填できる最低温度。.
- 上限:材料が熱変形を起こす温度を超えない温度。.
- 最適な範囲製品の品質と生産効率のバランスを取るため、温度は上記の範囲内に設定する必要があります。.
1. 金型温度制御のための一般的な装置
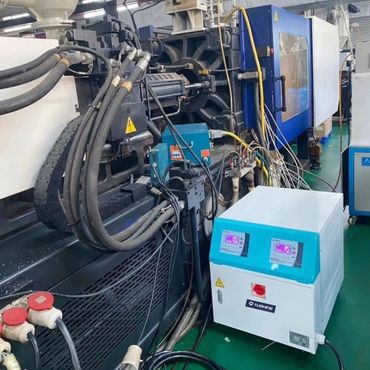
- 金型温度コントローラー (MTC)
- 水温コントローラー制御範囲は一般的に90℃以下であるため、高い冷却性能が求められ、サイクルタイムが短い一般的なプラスチック製品に適しています。.
- 油温コントローラー温度は180~350℃に達する可能性があり、エンジニアリングプラスチックや高温プロセスに適しています。.
利点加熱と冷却のサイクルによって精密な温度制御が実現され、金型温度が設定範囲内で安定するため、製品の表面品質と寸法精度が向上します。.
2. チラー
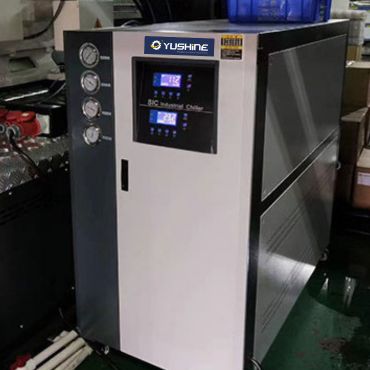
- 関数:コンプレッサーを通して低温の冷却水を供給することで、金型内で溶融物が凝固する際に発生する熱を迅速に除去します。.
- 利点冷却時間を短縮し、生産効率を向上させます。.
- アプリケーション大型金型や多キャビティ金型に適しています。金型温度コントローラーと併用されることが多く、前者が冷却源を提供し、後者が精密な温度制御を担当します。.
3. 金型ヒーターロッド
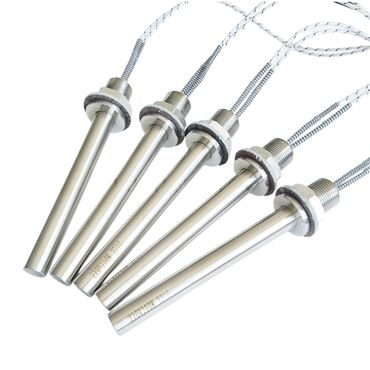
- 関数金型内部またはキャビティ付近に設置し、金型を直接加熱します。.
- 利点加熱速度が速く、局所的な加熱に適しています。.
- アプリケーション透明部品、薄肉部品、特殊構造部品など、急速加熱や局所的な高温が必要な状況に最適です。通常、単独の加熱装置としてではなく、補助加熱装置として使用されます。.
4. 各種材料における金型温度の目安範囲
- ABS: 40~60℃
- PC: 80~120℃
- ポム: 60~100℃
材料特性を理解することは、金型温度設定を選択する上での基礎となる。.
金型温度が製品品質に及ぼす影響
1. 流動性と収縮
高温は流動性を向上させ、残留変形や収縮痕を軽減するのに役立つ。.
低温は溶融物の流れを悪くし、流れ線や銀色の筋が生じる原因となる可能性がある。.
2.温度の安定性
金型の各部分で温度が均一でないと、収縮率にばらつきが生じ、反りや変形につながる可能性があります。.
3.設定温度と実際の温度の差
金型温度コントローラーの設定値と金型の実際の表面温度との間にずれが生じる場合があります。.
センサーを用いた定期的な校正を実施し、最終的なプロセスデータを標準設定値として記録する必要がある。.
4.環境要因の影響
金型の温度は開閉工程中に変化する可能性があり、実際の動作温度は測定温度よりも高くなる場合があります。.
金型の開閉時間を短縮し、製品要件に応じてプロセスパラメータを最適化する必要がある。.
5. 外観と性能の向上
金型温度を高くすることで、残留応力を低減し、製品の表面光沢を向上させることができる。.
研究によると、金型温度が20%から90%に上昇すると、製品の表面仕上げが40%向上する可能性がある。.
ユシャイン製金型温度コントローラー
Yushineは、90℃から300℃までの温度範囲をカバーする水系、油系、高温金型温度コントローラーを提供しており、一般プラスチックからエンジニアリングプラスチックまで、あらゆるプロセスニーズに対応します。装置の主要コンポーネントには、SUS304シームレスステンレス鋼製のメイン配管、耐腐食性発熱体、高効率ポンプを採用し、シュナイダー/シーメンス製の電気システムと組み合わせることで、長期にわたる安定した動作を保証します。制御システムの精度は±0.1℃に達し、高速加熱、安定した温度維持、比例弁冷却およびマルチゾーン管理に対応し、製品の一貫性と生産効率を大幅に向上させます。.
さらに、過熱、過負荷、相欠相、低圧に対する複数の保護機能に加え、自動排気および冷却機能も備えており、安全性と使いやすさを確保しています。各ユニットは工場出荷前に100%の試運転を実施し、「安定した温度制御→品質向上→容量増加」という真のクローズドループを実現しています。“


