
Проектирование пресс-формы начинается с проектирования формованных деталей, то есть в соответствии со структурой, размерами и количеством полостей пресс-формы пластиковых деталей разрабатывается конструкция формованной детали, включая разработку формы и размера, а также способа сборки формованных деталей.
При проектировании литых деталей необходимо в полной мере учитывать характеристики формования пластмасс (включая усадку, текучесть, агрессивность и т. д.), характеристики разделения и разрушения (включая наклон разрушения и т. д.), а также технологические характеристики изготовления и обслуживания.
Что такое формованные детали?
1.1.1 Формы для литья под давлением можно разделить на две части: подвижную и неподвижную, как показано на рис. 1-1. В форме детали можно разделить на формовочные части и структурные части. Структурные компоненты включают основание формы, которое обычно изготавливается из обычной стали. Формованные детали изготавливаются из высококачественной стали для форм. Это преследует две цели: одна из них — удобство обработки и обслуживания, а другая — снижение стоимости изготовления формы, обеспечение ее прочности, жесткости и износостойкости, а также достижение формой ее заданного срока службы.
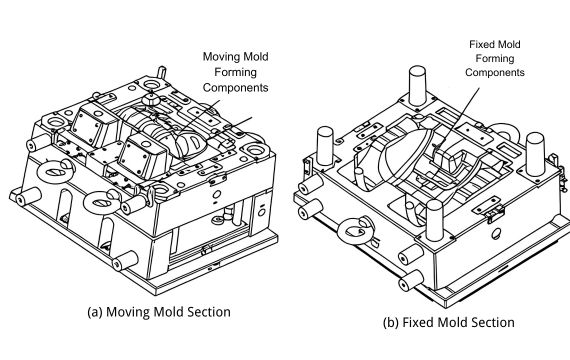
Рисунок 1-1. Литьевая форма для корпуса автомобильного зеркала заднего вида
В производстве пресс-форм пространство, используемое для заполнения расплавом пластика и формирования пластиковой детали, называется полостью. Детали пресс-формы, составляющие часть полости литьевой формы, в совокупности называются формовочными деталями, также известными как внутренние вставки пресс-формы. Внутренние вставки пресс-формы включают фиксированные вставки пресс-формы, подвижные вставки пресс-формы и стержневые штифты. Кроме того, формовочные детали включают боковые механизмы вытягивания стержней, наклонные толкатели и детали выталкивателя. На рисунке 1-1 подвижные вставки пресс-формы, фиксированные вставки пресс-формы и ползуны считаются формовочными деталями. В этой главе в основном описывается конструкция внутренних вставок пресс-форм в литьевых формах, включая конструкцию поверхностей разъема, размер вставок, метод вставки и фиксации вставок и т. д. Конструкция боковых механизмов вытягивания стержней и деталей выталкивателя будет обсуждаться в других главах.
1.1.2 Основные требования к проектированию литьевых деталей
К основным требованиям, предъявляемым к деталям литья под давлением, относятся следующие.
(1)Достаточная прочность и жесткость
При литье под давлением полость должна выдерживать высокое давление высокотемпературного расплава, поэтому полость формы должна иметь достаточную прочность и жесткость. Если прочность полости необходимо увеличить, произойдет пластическая деформация, даже разрушение; если жесткость необходимо увеличить, упругая деформация будет слишком большой, что приведет к трансфинитной деформации полости наружу и causplastica части застряли в неподвижной форме или образовался облой на линии разъема. Коническое позиционирование часто добавляется в конструкцию при увеличении формовочных деталей, как показано на рисунке 1-2.
(2) Можно получить формованную пластиковую деталь, которая соответствует требованиям
Эти требования включают в себя внешний вид, форму, точность размеров, требования к шероховатости поверхности, эмоциональные механические свойства, химические свойства и т. д.
(3) Изготовленная пластиковая деталь может быть непосредственно использована в сборке, избегая последующей обработки формованных деталей. Благодаря структурному проектированию формованных деталей
Все пазы, саморезы, защелки, вставки и т. д. должны быть спроектированы так, чтобы их можно было отформовать в полости один раз.
(4)Надежное литье, высокая эффективность. Конструкция формованных деталей должна учитывать быстро заполняющийся литниковая система, быстрое охлаждение других формованных деталей, быстрый и надежный выталкиватель, а также легкий демонтаж других литников и литников.
(5)Низкая стоимость производства.
Конструкция должна быть простой, надежной и практичной, сокращая время производства и снижая производственные затраты, как показано на рисунке 7-3.
(6)Простота обслуживания и ремонта.
Для областей, подверженных повреждениям и трудно поддающихся обработке, следует рассмотреть конструкцию вставки, которая позволит быстро заменить ее после повреждения, как показано на рисунке 7-4. Форма является долговечным производственным инструментом, поэтому на этапе проектирования необходимо предусмотреть будущее обслуживание и ремонт.
(7) Материальные аспекты.
- Материал должен обладать достаточной твердостью и износостойкостью, чтобы выдерживать трение потока материала. Обычно твердость материала стержневой формы должна быть выше 35HRC. Для форм, используемых при литье армированных стекловолокном пластиков или для крупносерийного производства, твердость вставок стержневой формы часто должна быть выше 50HRC.
- Материал должен иметь хорошие показатели полировки. Шероховатость поверхности Ra обычно должна быть ниже 0,4 мкм. Поверхность полости должна быть зеркально отполирована для форм, производящих прозрачные пластиковые изделия, с требованием к шероховатости поверхности Ra ниже 0,2 мкм.
- Материал должен легко поддаваться обработке резанием. Критические области и детали точной подгонки должны подвергаться шлифовке, а общие области должны обрабатываться с помощью токарных или фрезерных операций.
1.1.3 Содержание проекта и общие этапы формирования компонентов
Проектирование формовочных компонентов обычно выполняется следующим образом:
- Определите количество полостей пресс-формы.
- Определите линию разъема пластикового изделия и поверхность разъема формы.
- Определите расположение полостей.
- Если требуется боковое вытягивание сердечника, спроектируйте механизм бокового вытягивания сердечника.
- Определите формовочные размеры стержня и полости и установите угол уклона для извлечения из формы.
- Определить способ сборки и способ фиксации формообразующих элементов.
В этой главе подробно рассматриваются остальные пять шагов, а в главе 9 подробно объясняется конструкция механизма вытягивания бокового сердечника.
1.2 Определение количества полостей
Вторичная литьевая форма может одновременно производить несколько одинаковых или разных пластиковых деталей, что значительно увеличивает скорость производства и экономическую эффективность, которые являются критическими значениями литьевых форм. Перед началом проектирования пресс-формы принято составлять таблицу разделения пресс-форм. В этой таблице должны быть указаны наименование и количество пластиковых деталей, которые будут формоваться в каждой пресс-форме.
1.2.1 Факторы, которые следует учитывать при определении количества полостей
Количество полостей пресс-формы обычно определяется на основе размера партии продукции, требований к точности пластикового изделия, размера пластикового изделия, используемого материала и его цвета. В то же время необходимо также учитывать другие факторы, такие как процесс формования пластика, формовочное оборудование и процесс изготовления пресс-формы. Если количество полостей не является разумным, это может привести к плохому заполнению расплавом и, в тяжелых случаях, даже к выходу из строя всей пресс-формы.
На рисунке 7-5 показана литьевая форма для корпуса топливного бака зажигалки. Форма с 16 полостями является разумной, но проектирование для 24 полостей было бы нецелесообразным. Как правило, для пластиковых изделий с высокими требованиями к точности размеров количество полостей на форму не должно превышать четырех, и необходимо использовать сбалансированную схему расположения литников. Для пластиковых изделий со стандартными требованиями к точности, исходя из опыта, даже если каждая полость производит идентичные, аккуратные и простые в формовке детали, следует тщательно рассмотреть возможность наличия более 24 полостей на форму.
При определении количества полостей пресс-формы следует учитывать следующие факторы.
(1)Точность размеров пластиковых деталей.
Из-за производственных ошибок в литниках и литниках сложно одновременно настроить все параметры процесса впрыска полостей на оптимальные значения, даже если расположение литников сбалансировано. Это затрудняет обеспечение постоянства усадки. Взаимозаменяемость пластиковых деталей с высокими требованиями к точности будет серьезно нарушена. Некоторые зарубежные исследования показывают, что точность размеров формованных деталей снижается на 5% для каждой дополнительной полости.
(2)Экономические причины.
Чем больше полостей в пресс-форме, тем больше ее общий размер, требующий гигантской литьевой машины. Большие литьевые машины стоят дорого, а скорость их работы низкая, что не способствует применению многополостных литьевых форм. Кроме того, чем больше полостей в пресс-форме, тем выше стоимость ее изготовления и тем сложнее ее конструкция. Поэтому сложнее обеспечить качество пресс-формы.
(3)Процесс формования.
Чем больше полостей, тем длиннее литник. До того, как расплав попадет в полость, давление впрыска и тепло расплава сильно потеряют. Если размер литников и литников не рассчитан разумно, некоторые полости не могут быть заполнены, или даже если они могут быть заполнены, появятся дефекты, такие как линии сварки или внутренние пустоты. Если давление впрыска увеличивается, в других полостях появится вспышка.
(4) Техническое обслуживание и ремонт пресс-форм.
Чем больше полостей, тем выше частота отказов. Если в полости возникла проблема, ее необходимо вовремя отремонтировать. В противном случае исходный баланс давления и температуры пресс-формы будет нарушен, что может привести к необратимому повреждению пресс-формы и литьевой машины. Частые простои для ремонта пресс-формы также наносят ущерб эффективности производства и производительности пресс-формы.
1.2.2 Другие факторы, которые следует учитывать при определении количества полостей
(1) Размер партии продукции, точность деталей, размер, материал и цвет
Для небольших производственных партий количество полостей пресс-формы должно быть сведено к минимуму, чтобы снизить затраты. В таких случаях пластиковые детали из одного материала, цвета и небольшого размера можно объединить в одной пресс-форме для производства. Для крупных производственных партий предпочтительнее назначать одну и ту же пластиковую деталь в одну и ту же пресс-форму для производства, т. е. многополостную пресс-форму, где каждая полость производит идентичные детали.
Например, в случае одноразовых зажигалок:
- Детали корпуса изготавливаются с помощью 16-гнездной пресс-формы.
- Детали спускового крючка изготавливаются с помощью 24-гнездной пресс-формы.
- Детали уплотнительного кольца клапана изготавливаются с помощью 12-гнездной пресс-формы и т. д.
Меньшее количество полостей — обычно не более четырех — лучше для деталей с высокими требованиями к точности. Размер пластиковой детали также напрямую влияет на количество полостей в пресс-форме. Крупные пластиковые детали лучше подходят для пресс-формы с одной полостью, в то время как мелкие пластиковые детали подходят для пресс-форм с несколькими полостями. Однако размер пресс-формы не должен быть огромным, а размеры длины и ширины, как правило, не должны превышать 300 мм × 400 мм.
1.1.3 Содержание проекта и общие этапы формирования компонентов
Проектирование формовочных компонентов обычно выполняется следующим образом:
Определите количество полостей пресс-формы.
Определите линию разъема пластикового изделия и поверхность разъема формы.
Определите расположение полостей.
Если требуется боковое вытягивание сердечника, спроектируйте механизм бокового вытягивания сердечника.
Определите формовочные размеры стержня и полости и установите угол уклона для извлечения из формы.
Определить способ сборки и способ фиксации формообразующих элементов.
В этой главе подробно рассматриваются остальные пять шагов, а также объясняется конструкция механизма вытягивания бокового сердечника, подробно описанная в главе 9.
2.2 Определение количества полостей
Вторичная литьевая форма может одновременно производить несколько одинаковых или разных пластиковых деталей, что значительно увеличивает скорость производства и экономическую эффективность, что является одним из критических значений литьевых форм. Перед началом проектирования пресс-формы принято составлять таблицу разделения пресс-форм. В этой таблице должны быть указаны наименование и количество пластиковых деталей, которые будут формироваться в каждой пресс-форме.
2.2.1 Факторы, которые следует учитывать при определении количества полостей
Количество полостей пресс-формы обычно определяется на основе размера партии продукции, требований к точности пластикового изделия, размера пластикового изделия, используемого материала и его цвета. В то же время необходимо также учитывать другие факторы, такие как процесс формования пластика, формовочное оборудование и процесс изготовления пресс-формы. Если количество полостей не является разумным, это может привести к плохому заполнению расплавом и, в тяжелых случаях, даже к выходу из строя всей пресс-формы.
На рисунке 7-5 показана литьевая форма для корпуса топливного бака зажигалки. Форма с 16 полостями является разумной, но проектирование для 24 полостей было бы нецелесообразным. Как правило, для пластиковых изделий с высокими требованиями к точности размеров количество полостей на форму не должно превышать четырех, и необходимо использовать сбалансированную схему расположения литников. Для пластиковых изделий со стандартными требованиями к точности, исходя из опыта, даже если каждая полость производит идентичные, гладкие и простые в формовке детали, следует тщательно рассмотреть возможность наличия более 24 полостей на форму.
При определении количества полостей пресс-формы следует учитывать следующие факторы: (1)Точность размеров пластиковых деталей.
Из-за производственных ошибок в литниках и литниках сложно одновременно настроить все параметры процесса впрыска полостей на оптимальные значения, даже если расположение литников сбалансировано. Это затрудняет обеспечение постоянства усадки. Взаимозаменяемость пластиковых деталей с высокими требованиями к точности будет серьезно нарушена. Некоторые зарубежные исследования показывают, что точность размеров формованных деталей снижается на 5% для каждой дополнительной полости.
(2)Экономические причины.
Чем больше полостей в пресс-форме, тем больше будет ее общий размер, требующий гигантской литьевой машины. Большие литьевые машины стоят дорого, а скорость их работы низкая, что не способствует применению многополостных литьевых форм. Кроме того, чем больше полостей в пресс-форме, тем выше стоимость ее изготовления и тем сложнее ее конструкции. Поэтому сложнее обеспечить качество пресс-формы.
(3)Процесс формования.
Чем длиннее литник, тем больше полостей. До того, как расплав попадет в полость, давление впрыска и тепло расплава будут сильно потеряны. Если размер литников и литников не рассчитан разумно, некоторые полости не могут быть заполнены, или даже если они могут быть заполнены, появятся дефекты, такие как линии сварки или внутренние пустоты. Если давление впрыска увеличится, в других полостях появится вспышка.
(4) Техническое обслуживание и ремонт пресс-форм.
Чем больше полостей, тем выше частота отказов. Если в полости возникла проблема, ее необходимо вовремя отремонтировать. В противном случае исходный баланс давления и температуры пресс-формы будет нарушен, что может привести к необратимому повреждению пресс-формы и литьевой машины. Частые простои для ремонта пресс-формы также наносят ущерб эффективности производства и производительности пресс-формы.
2.2.2 Другие факторы, которые следует учитывать при определении количества полостей
(1) Размер партии продукции, точность деталей, размер, материал и цвет
Для небольших производственных партий количество полостей пресс-формы должно быть сведено к минимуму, чтобы снизить затраты. В таких случаях пластиковые детали из одного материала, цвета и небольшого размера можно объединить в одной пресс-форме для производства. Для крупных производственных партий предпочтительнее назначать одну и ту же пластиковую деталь в одну и ту же пресс-форму для производства, т. е. многополостную пресс-форму, где каждая полость производит идентичные детали.
Например, в случае одноразовых зажигалок:
- Детали корпуса изготавливаются с помощью 16-гнездной пресс-формы.
- Детали спускового крючка изготавливаются с помощью 24-гнездной пресс-формы.
- Детали уплотнительного кольца клапана изготавливаются с помощью 12-гнездной пресс-формы и т. д.
Меньшее количество полостей лучше для деталей с высокими требованиями к точности; как правило, не более четырех полостей. Размер пластиковой детали также напрямую влияет на количество полостей в пресс-форме. Крупные пластиковые детали лучше подходят для пресс-формы с одной полостью, в то время как мелкие пластиковые детали подходят для пресс-форм с несколькими полостями. Однако размер пресс-формы не должен быть огромным, а размеры по длине и ширине, как правило, не должны превышать 300 мм × 400 мм.
(2) Размер литьевой машины
Если литьевая машина, соответствующая пресс-форме, уже определена, существует два способа расчета количества полостей:
① Определите количество полостей на основе производительности машины.
Общий вес всех частей полости плюс вес материала литниковой системы должны удовлетворять следующим условиям:
Общий вес деталей полости + Вес материала литниковой системы
Примечание: Рассчитанное значение должно быть округлено до ближайшего целого числа. Его нельзя округлить в меньшую сторону или скорректировать произвольно.
② Номинальное (или расчетное) усилие зажима литьевой машины
Предполагая, что общая площадь проекции всех полостей на поверхности разъема равна Aproj (в мм2), расчетное (или номинальное) усилие зажима литьевой машины равно Fclamp, а среднее давление в полости, оказываемое расплавленным пластиком, равно Pcav, соотношение выглядит следующим образом:
Aproj × Pcav ≤Fclamp ×80%
Среднее давление в полости Pcav для различных расплавов пластика приведено в таблице 7-1.


