

แคลมป์สำหรับแม่พิมพ์ฉีดพลาสติก
หน้าที่หลักของแคลมป์ยึดแม่พิมพ์ฉีดพลาสติกคือการยึดแม่พิมพ์ให้แน่น เพื่อให้แน่ใจว่าแม่พิมพ์อยู่กับที่ระหว่างกระบวนการฉีดพลาสติก และป้องกันความเสียหายของแม่พิมพ์หรือข้อบกพร่องของผลิตภัณฑ์ที่เกิดจากการสั่นสะเทือนหรือการเคลื่อนไหวของแม่พิมพ์ แคลมป์ยึดแม่พิมพ์สามารถเพิ่มความเสถียรของแม่พิมพ์ ทำให้มั่นใจในคุณภาพของผลิตภัณฑ์ฉีดพลาสติกและประสิทธิภาพการผลิตโดยรวม นอกจากนี้ยังมีฟังก์ชันการเปลี่ยนแม่พิมพ์อย่างรวดเร็ว เมื่อเทียบกับแคลมป์ยึดแม่พิมพ์ไฮดรอลิกแล้ว แคลมป์ยึดแม่พิมพ์ของเรามีประสิทธิภาพดีกว่า ตัวจับแม่พิมพ์เชิงกล ได้รับการออกแบบให้ใช้งานได้กับหลากหลายยี่ห้อและรุ่น รวมถึง Haitian, LK Group, Toshiba, Arburg, Yizumi, Chen Hsong, Fanuc, Nissei, UBE, FCS และอื่นๆ ตัวจับยึดแม่พิมพ์แบบกลไกมักมีโครงสร้างที่แข็งแรง ปลอดภัย และมีประสิทธิภาพสูง การออกแบบมักคำนึงถึงความเสถียรของแม่พิมพ์และความง่ายในการใช้งาน ทำให้มีราคาไม่แพงและบำรุงรักษาง่าย นอกจากนี้ยังช่วยลดขั้นตอนการเปลี่ยนแม่พิมพ์ ลดการทำงานด้วยมือ เพิ่มความเร็วในการเปลี่ยนแม่พิมพ์ และลดต้นทุนการผลิต.
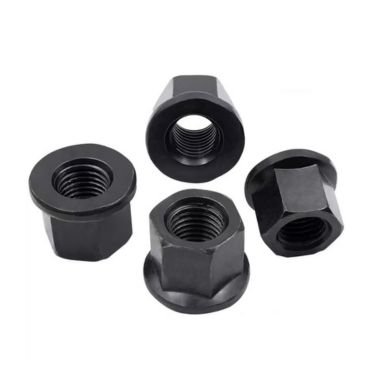
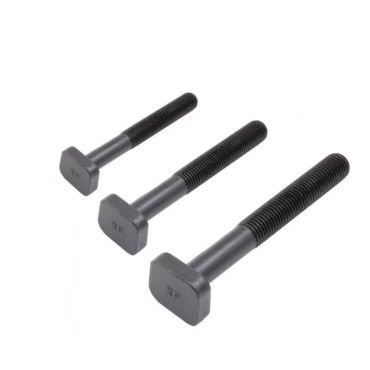
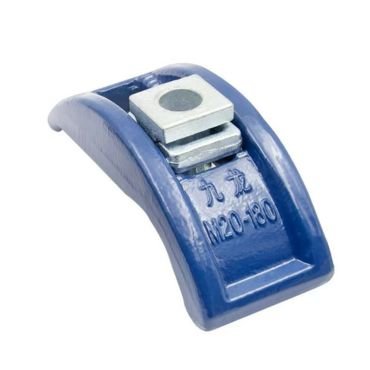
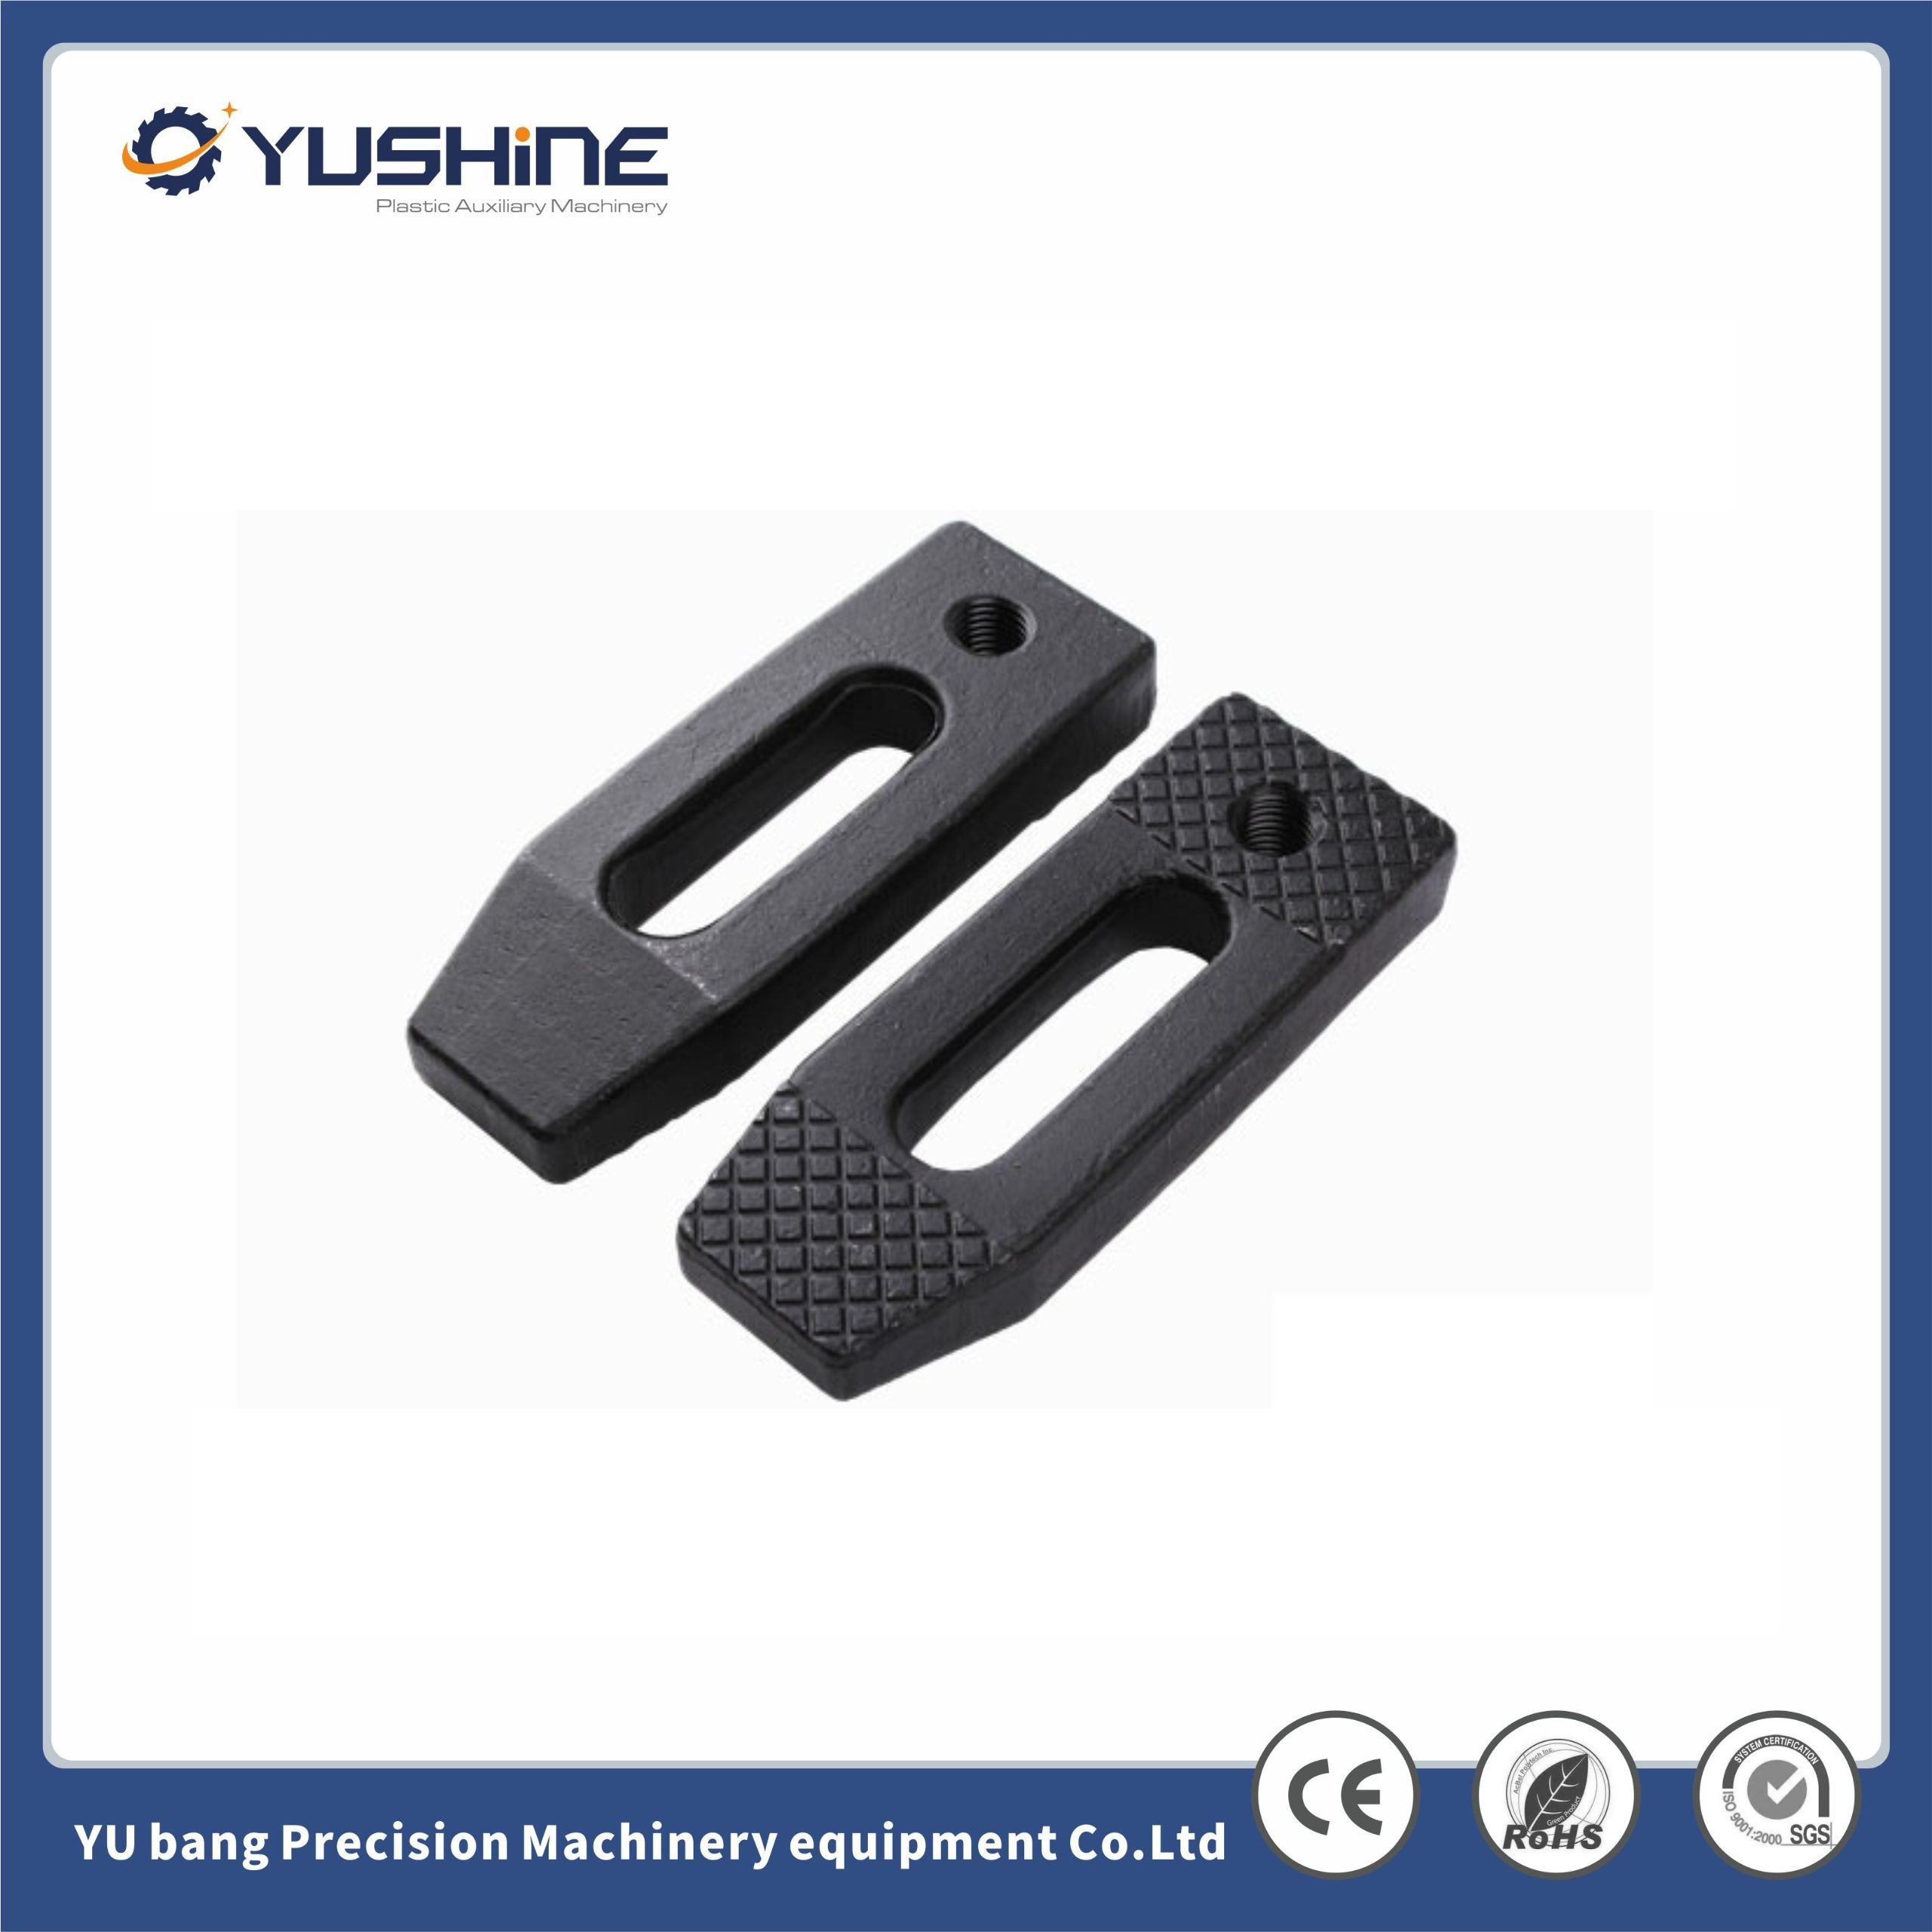
แคลมป์และน็อตสำหรับเครื่องฉีดขึ้นรูป
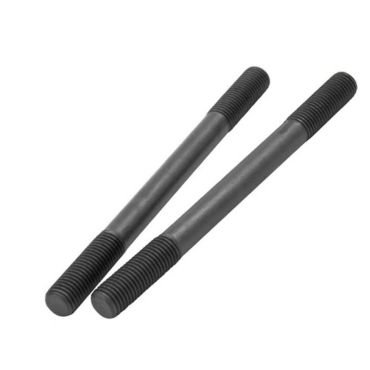
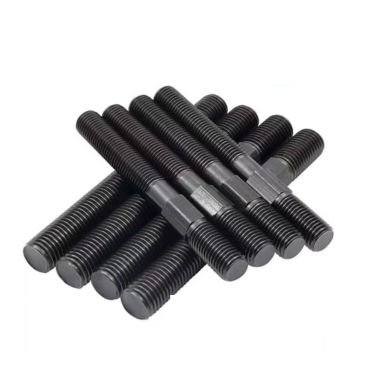
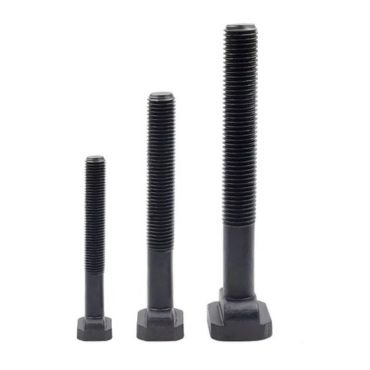
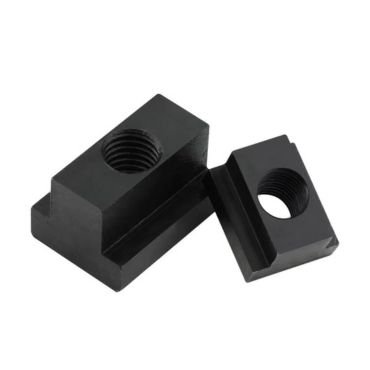
เรามีแคลมป์และน็อตคุณภาพสูงให้เลือกมากมายหลายแบบและหลายขนาด เพื่อตอบสนองทุกความต้องการของเครื่องฉีดขึ้นรูปของคุณ ผลิตภัณฑ์ของเราประกอบด้วยแคลมป์แบบปรับได้ แคลมป์รูปตัว C น็อตตัว T น็อตตัว T และน็อตหกเหลี่ยมตรงกลาง เป็นต้น เพื่อให้มั่นใจได้ถึงประสิทธิภาพและประสิทธิผลสูงสุดในการทำงานของเครื่องจักรขึ้นรูปของคุณ.
ข้อกำหนด
| หมายเลขสินค้า | ออล | ความสูง B | ความกว้าง C | ช่อง D | นิ้วเท้า | เอฟ ฮีล | จีฮีล | ขนาดรู | ขนาดสลักเกลียว |
| เอ็ม12-100 | 4 นิ้ว | 2 นิ้ว | 2 นิ้ว | 2 นิ้ว | 2.5 นิ้ว | .300″ | .586″ | .51″ | 1/2″-13 |
| เอ็ม16-130 | 5 นิ้ว | 2.25 นิ้ว | 2.75 นิ้ว | 2 นิ้ว | 3.5 นิ้ว | .440″ | .798″ | .654″ | 5/8″-11 |
| เอ็ม16-150 | 3.875 นิ้ว | .654″ | 6 นิ้ว | 2.592 นิ้ว | 2.625 นิ้ว | 3.250 นิ้ว | .196″ | .944″ | 5/8″-11 |
| เอ็ม20-180 | 7 นิ้ว | 3.5 นิ้ว | 3 นิ้ว | 4 นิ้ว | 4.625 นิ้ว | .515″ | .932″ | .837″ | 3/4″-10 |
| เอ็ม24-240 | 9.5 นิ้ว | 4 นิ้ว | 4 นิ้ว | 5 นิ้ว | 5.5 นิ้ว | .730″ | 1.323 นิ้ว | 1.022 นิ้ว | 1″-8 |
| เอ็ม30-250 | 9.875 นิ้ว | 4.5 นิ้ว | 4 นิ้ว | 5 นิ้ว | 6 นิ้ว | .730″ | 1.323 นิ้ว | 1.256 นิ้ว | 1-1/4″-7 |
| แบบอย่าง | L(มม.) | ด.(มม.) | H2(มม.) | D1(มม.) | L3(มม.) | น้ำหนัก (กก.) |
| เอ็ม12 | 100 | 39 | 20 | 13 | 43 | 0.5 |
| เอ็ม16 | 123 | 44 | 20 | 18 | 66 | 0.7 |
| เอ็ม20 | 15 | 53 | 25 | 23 | 90 | 1.3 |
| เอ็ม24 | 187 | 67 | 31 | 26 | 107 | 2.2 |
| M16 (ฮาร์เดน) | 124 | 48 | 21 | 17 | 60 | 0.9 |
| M20 (ฮาร์เดน) | 143 | 50 | 26 | 21 | 80 | 1.3 |
| M16 (รุ่นแข็ง) สีน้ำเงิน | 124 | 47 | 23 | 16.5 | 60 | 0.9 |
| M20 (Harden) สีน้ำเงิน | 155 | 55 | 21 | 20.5 | 80 | 1.3 |
ขอใบเสนอราคาเพื่อดูรายละเอียดเพิ่มเติม
Select Clamps อ้างอิงถึงหน่วยตันของเครื่องฉีดขึ้นรูปอย่างไร?
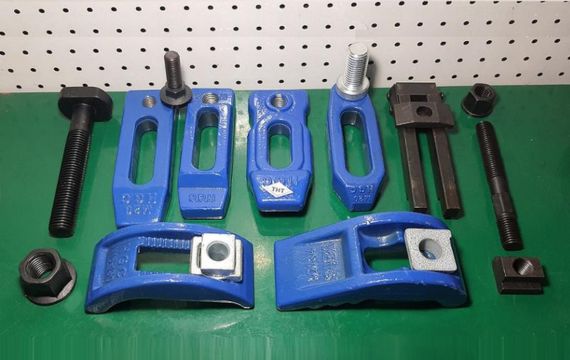
คำแนะนำเหล่านี้ช่วยให้มั่นใจได้ว่าแม่พิมพ์มีความมั่นคงและปลอดภัย และอยู่ในสภาพดี เพื่อประสิทธิภาพที่ดีขึ้น ควรพิจารณาแรงยึดและพื้นที่ฉายของแม่พิมพ์ สถานะด้านล่างนี้ใช้สำหรับการอ้างอิง:
กระสุนขนาด 60-80 กรัม (ประมาณ 30-50 ตัน): M12
กระสุนขนาด 100-300 กรัม (ประมาณ 80-150 ตัน): M16
กระสุนขนาด 400-2500 กรัม (ประมาณ 200-500 ตัน): M20
กระสุนขนาด 3000-7000 กรัม (ประมาณ 600-1000 ตัน): M24
กระสุนขนาด 7000-30000 กรัม (ประมาณ 1200-2000 ตัน): M30
ยิงด้วยน้ำหนักมากกว่า 30,000 กรัม (มากกว่า 2,000 ตัน): M36
ขนาดแคลมป์ที่แนะนำโดยอิงจากขนาดการฉีดของเครื่องฉีดขึ้นรูปเป็นเพียงข้อแนะนำเท่านั้น การเลือกขนาดที่เหมาะสมควรพิจารณาจากขนาดของรูเกลียวหรือร่องตัว T ของเครื่องจักรเป็นหลัก.
การใช้งานแคลมป์ฉีดขึ้นรูป
แคลมป์สำหรับแม่พิมพ์ฉีดพลาสติกมีการใช้งานอย่างแพร่หลายในอุตสาหกรรมต่างๆ แม่พิมพ์เหล่านี้มีบทบาทสำคัญในหลายภาคส่วน โดยทำหน้าที่สำคัญและช่วยเพิ่มประสิทธิภาพการผลิต.
เหตุใดจึงควรเลือกแคลมป์ยึดแม่พิมพ์ฉีดพลาสติกของเรา
ข้อควรพิจารณาเมื่อเลือกขนาดแคลมป์แม่พิมพ์ที่เหมาะสม
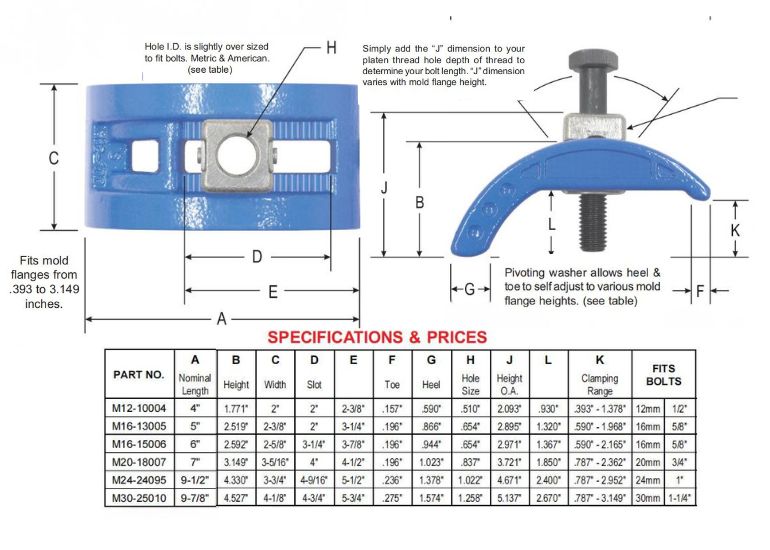
ขั้นแรก ให้วัดความหนาของขอบแม่พิมพ์และเลือกแคลมป์ที่มีช่วงการหนีบ (K) ที่ครอบคลุมความหนานั้น ตรวจสอบให้แน่ใจว่าช่วงการหนีบสามารถรองรับความหนาของขอบแม่พิมพ์ได้ เพื่อให้ยึดได้อย่างมั่นคง.
โปรดตรวจสอบขนาดสลักเกลียวที่เหมาะสมกับแคลมป์เพื่อให้แน่ใจว่าสามารถใส่สลักเกลียวเข้าไปในรูของแคลมป์ได้ ซึ่งจะช่วยป้องกันปัญหาต่างๆ เช่น การหลวมเนื่องจากสลักเกลียวเล็กเกินไป หรือความยากลำบากในการติดตั้งเนื่องจากสลักเกลียวใหญ่เกินไป หน้านี้มีทั้งหน่วยเมตริกและหน่วยอเมริกันให้เลือก.
โดยพิจารณาจากความสูงของขอบแม่พิมพ์ ให้บวกกับขนาด "J" (ขนาด "J" จะแตกต่างกันไปตามความสูงของขอบแม่พิมพ์ โปรดดูขนาดจากแบบฟอร์ม) และความยาวของรูเกลียวบนแผ่นรอง เพื่อคำนวณความยาวของสลักเกลียวที่ต้องการ.
ตรวจสอบให้แน่ใจว่าความยาวโดยรวมและการออกแบบของแคลมป์นั้นสอดคล้องกับพื้นที่ติดตั้งที่มีอยู่ของเครื่องฉีดขึ้นรูป เพื่อป้องกันปัญหาที่เกิดจากแคลมป์ขนาดใหญ่เกินไปทำให้เกิดการกีดขวาง หรือแคลมป์ขนาดเล็กเกินไปไม่สามารถยึดได้อย่างมีประสิทธิภาพ.
คำถามที่พบบ่อย
แรงกดยึด (หรือที่เรียกว่าแรงปิดแม่พิมพ์) เป็นพารามิเตอร์ที่สำคัญของเครื่องฉีดขึ้นรูปพลาสติก โดยหมายถึงแรงกดยึดที่เครื่องใช้กับแม่พิมพ์ เช่นเดียวกับปริมาตรการฉีด แรงกดยึดสะท้อนให้เห็นถึงความสามารถของเครื่องจักรในการแปรรูปผลิตภัณฑ์ในระดับหนึ่ง และมักใช้เป็นพารามิเตอร์หลักในการระบุขนาดของเครื่องจักร แรงกดยึด P คำนวณจากพื้นที่ฉายแนวตั้งของผลิตภัณฑ์ที่ฉีดขึ้นรูปบนแผ่นแม่พิมพ์ (แผ่นหัวหรือแผ่นที่สอง):
แรงยึด = ค่าคงที่แรงยึด × พื้นที่หน้าตัดของผลิตภัณฑ์
เช่น P = kp · S โดยที่:
- P — แรงยึด (t)
- S — พื้นที่ฉายภาพแนวตั้งของผลิตภัณฑ์บนแผ่นแม่พิมพ์ (ตร.ซม.)
- Kp — ค่าคงที่แรงยึด (t/cm²)
ค่า Kp แสดงอยู่ในตารางต่อไปนี้ (ตารางที่ 2-4):
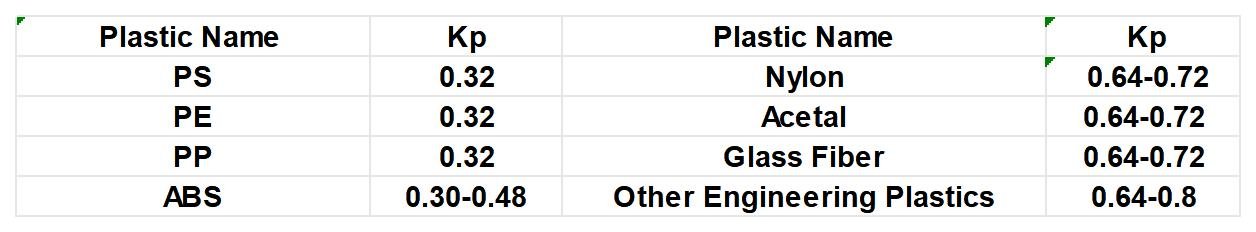
ตัวอย่าง: สมมติว่าผลิตภัณฑ์มีพื้นที่ฉายภาพแนวตั้ง 410 ตารางเซนติเมตร บนแผ่นหัวหรือแผ่นที่สอง และวัสดุของผลิตภัณฑ์คือ PE จงคำนวณแรงยึดที่ต้องการ โดยใช้สูตรข้างต้น:
P = Kp · S = 0.32 × 410 = 131.2 (ตัน) เพื่อความเสถียรในการผลิตและความปลอดภัยในการรับน้ำหนักของเครื่องฉีดพลาสติก แรงหนีบของเครื่องฉีดพลาสติกโดยทั่วไปจะมีค่าเป็น 1.17 เท่าของแรงหนีบจริงของผลิตภัณฑ์ ดังนั้น 131.2 × 1.17 = 153.5 (ตัน) หมายความว่าควรเลือกเครื่องฉีดพลาสติกขนาด 160 ตัน.
ปริมาณการฉีดคำนวณจากความหนาแน่นและปริมาตรของผลิตภัณฑ์ เพื่อกำหนดน้ำหนักของวัสดุที่ต้องการสำหรับรอบการขึ้นรูปหนึ่งรอบ ความจุของกระบอกฉีดในเครื่องฉีดขึ้นรูปคือปริมาณการฉีด ตัวอย่างเช่น หากน้ำหนักของรอบการขึ้นรูปหนึ่งรอบ รวมทั้งส่วนที่ยื่นออกมา (sprue) คือ 70 กรัม เครื่องฉีดขึ้นรูปที่ต้องการอย่างน้อยที่สุดจะต้องมีความจุของกระบอกฉีด 100 กรัม การใช้งานที่เหมาะสมที่สุดคือเมื่อปริมาตรของผลิตภัณฑ์จริงเท่ากับ 701 กิโลจูล/3 กิโลจูล ของความจุของกระบอกฉีด ความจุที่มากเกินไปอาจทำให้การเติมไม่เต็ม ในขณะที่ความจุที่น้อยเกินไปอาจทำให้วัสดุเสื่อมสภาพเนื่องจากการสัมผัสกับอุณหภูมิสูงเป็นเวลานาน.
ปัจจัยหลายประการมีความสำคัญอย่างยิ่งต่อการผลิตชิ้นงานคุณภาพเยี่ยมจากเครื่องฉีดขึ้นรูปพลาสติก โดยเฉพาะอย่างยิ่งแรงกดของตัวหนีบแม่พิมพ์.
แรงดันการหนีบ
แรงกดหนีบเป็นแรงที่ช่วยจัดตำแหน่งแม่พิมพ์ให้ใกล้กับเครื่องฉีดขึ้นรูป นอกจากนี้ยังเป็นการวัดแรงที่ยึดตัวหนีบแม่พิมพ์ไว้ด้วย.
ด้วยเหตุนี้ แรงดันในการหนีบจึงต้องสูง เพื่อปรับปรุงการทำงานและป้องกันไม่ให้แรงดันจากการฉีดทำให้ตัวหนีบแม่พิมพ์เปิดออกก่อนกำหนด.
หากแรงดันไม่สูงพอ ตัวยึดแม่พิมพ์จะคลายออกก่อนกำหนดและทำให้เกิดประกายไฟบนชิ้นส่วนที่อยู่ใกล้เคียง.
ความสำคัญของแรงกดในการหนีบ
แรงดันในการหนีบเป็นตัวแปรที่มีประโยชน์อย่างมากในการวัดความสามารถของเครื่องฉีดขึ้นรูปเพื่อให้ได้ผลลัพธ์ที่ดี.
แรงกดในการหนีบมีผลอย่างมากต่อคุณภาพของผลิตภัณฑ์ รวมถึงต้นทุนและรอบการผลิตด้วย.
แรงกดในการหนีบแม่พิมพ์มีความสำคัญอย่างยิ่ง เพราะหากแม่พิมพ์ไม่แน่นพอ พลาสติกจะไหลออกจากแม่พิมพ์ ทำให้เกิดรอยต่อระหว่างชิ้นงาน.
ยูชิเนะส์ เป็น ผู้ผลิตอุปกรณ์เสริมพลาสติก, ยกระดับมาตรฐานด้วยแคลมป์แม่พิมพ์คุณภาพสูง ซึ่งมีให้เลือกหลากหลายรุ่น.
บริษัท Yushine มีความเชี่ยวชาญในการผลิตแคลมป์แม่พิมพ์ ซึ่งมีอยู่สองรูปแบบ ได้แก่ แคลมป์แม่พิมพ์แบบปรับได้ และแคลมป์แม่พิมพ์แบบตัว C โดยมีรายละเอียดคุณสมบัติของแคลมป์แม่พิมพ์แบบตัว C ดังนี้:
สกรู M12 มีเส้นผ่านศูนย์กลาง 12.5 มม. ความสูง 50 มม. และ H1 อยู่ระหว่าง 15 ถึง 35 มม. ในการวัดขนาด ให้ใช้ M12x115.
สกรูรุ่น M16 มีเส้นผ่านศูนย์กลาง 16.5 มม. ความสูง 70 มม. โดย H1 อยู่ในช่วง 15-40 มม. และในการวัดขนาด ให้ใช้ M16x 110/130/150
ขนาดของรุ่น M20 คือ M20x180/220 โดยมีเส้นผ่านศูนย์กลางประมาณ 20.5 มม. และความสูงประมาณ 100 มม.
ขนาดของรุ่น M24 คือ M24x220/240 โดยมีเส้นผ่านศูนย์กลาง 25 มม. และความสูง 110/125 มม.
ขนาดของรุ่น M30 คือ M30x250 โดยมีเส้นผ่านศูนย์กลาง 30 มม. และความสูง 125 มม.
แบบจำลองเคส

แคลมป์ยึดชิ้นงานใช้ในอุตสาหกรรมแปรรูปโลหะ โดยใช้ในเครื่องจักรกลซีเอ็นซีหรือเครื่องกัดเพื่อยึดชิ้นงานขนาดใหญ่ ป้องกันการเคลื่อนที่ระหว่างการประมวลผล และรับประกันความแม่นยำในการตัดเฉือน.

ตัวยึดแม่พิมพ์ที่ใช้กับแม่พิมพ์ฉีดพลาสติกต้องยึดแน่นเพื่อทนต่อแรงดันสูงจากการฉีดพลาสติกหลอมเหลว และเพื่อให้มั่นใจได้ถึงคุณภาพของผลิตภัณฑ์ที่สม่ำเสมอในแต่ละรอบการผลิต.
