
金型設計は、成形部品の設計から始まります。つまり、プラスチック部品の構造、サイズ、金型キャビティの数に基づいて成形部品の設計を行い、成形部品の形状、サイズ、組み立て方法を考案します。.
成形部品を設計する際には、プラスチックの成形特性(収縮率、流動性、腐食性など)、パーティングおよび解体特性(解体傾斜など)、製造およびメンテナンスの技術的特性を十分に考慮する必要があります。.
成形部品とは何ですか?
1.1.1 射出成形金型は、図1-1に示すように、可動部と固定部の2つに分けられます。金型は、成形部と構造部に分けられます。構造部には、一般的に普通鋼を使用する金型ベースが含まれます。成形部には、優れた金型鋼が使用されます。これには2つの目的があります。1つは加工とメンテナンスが容易になること、もう1つは金型の製造コストを削減し、強度、剛性、耐摩耗性を確保し、金型が所定の生産寿命に達するようにすることです。.
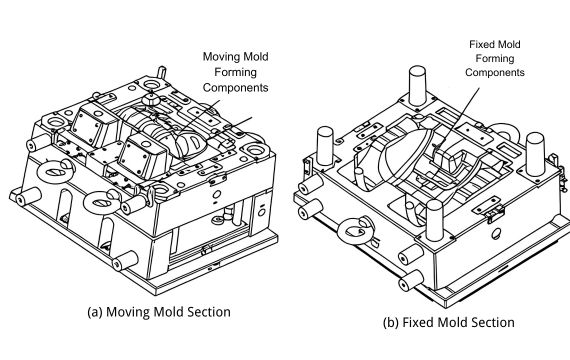
図1-1 自動車用バックミラーハウジングの射出成形金型
金型製造において、溶融プラスチックを充填して成形品を成形する空間をキャビティと呼びます。射出成形金型のキャビティ部分を構成する金型部品は、総称して成形部品、または内部金型インサートと呼ばれます。内部金型インサートには、固定金型インサート、可動金型インサート、コアピンなどがあります。さらに、成形部品には、横方向コア引き抜き機構、傾斜プッシュロッド、エジェクタ部品なども含まれます。図1-1では、可動金型インサート、固定金型インサート、スライダーはすべて成形部品とみなされます。本章では主に、射出成形金型の内部金型インサートの設計について、パーティング面の設計、インサートのサイズ、インサートの挿入および固定方法などを含めて説明します。横方向コア引き抜き機構およびエジェクタ部品の設計については、他の章で説明します。.
1.1.2 成形部品の設計に関する基本要件
金型成形部品の基本的な要件は以下のとおりです。.
(1)十分な強度と剛性
射出成形では、キャビティは高温の溶融樹脂の高圧に耐えなければならないため、金型キャビティは十分な強度と剛性を備えている必要があります。キャビティの強度を上げすぎると塑性変形が生じ、場合によっては破損する恐れがあります。一方、剛性を上げすぎると弾性変形が大きくなりすぎて、キャビティが外側に極限変形し、塑性変形部分が固定金型に詰まったり、パーティングラインにバリが発生したりします。図1-2に示すように、成形部品数を増やす際には、円錐状の位置決めを設計に加えることがよくあります。.
(2)要求を満たす成形プラスチック部品が得られる
これらの要件には、外観形状、寸法精度、表面粗さの要件、機械的特性、化学的特性などが含まれます。.
(3)製造されたプラスチック部品は組み立てに直接使用でき、成形部品のその後の機械加工を回避できます。成形品の構造設計により、
すべてのスロット、セルフタッピングねじ柱、スナップ、インサートなどは、キャビティ内で一度成形されるように設計する必要があります。.
(4)信頼性の高い成形、高効率。成形部品の設計には、 すぐに満杯になる ゲートシステム、他の成形部品の高速冷却、迅速かつ確実な射出、および他のランナーやゲートの容易な取り外し。.
(5)製造コストが低い。.
図7-3に示すように、構造はシンプルで信頼性が高く実用的であるべきであり、生産時間を短縮し、製造コストを削減する。.
(6)メンテナンスや修理が容易。.
損傷しやすく加工が困難な箇所については、図7-4に示すように、損傷後に迅速に交換できるようインサート構造を検討すべきである。金型は長期間使用する生産ツールであるため、設計段階で将来のメンテナンスや修理についても考慮する必要がある。.
(7)物質的側面.
- 材料は、材料の流れによる摩擦に耐えられるだけの十分な硬度と耐摩耗性を備えている必要があります。一般的に、コア金型材料の硬度は35HRC以上が求められます。ガラス繊維強化プラスチックの射出成形用金型や大量生産用金型の場合、コア金型インサートの硬度は50HRC以上が求められることがよくあります。.
- 材料は優れた研磨性能を有する必要がある。表面粗さRaは一般的に0.4μm以下が求められる。透明プラスチック製品を製造する金型の場合、キャビティ表面は鏡面研磨され、表面粗さRaは0.2μm以下が求められる。.
- 材料は切削加工に適した加工性を持つべきである。重要な部分や精密な嵌合が必要な部分は研削加工を行い、一般的な部分は旋削加工またはフライス加工を行うべきである。.
1.1.3 部品成形のための設計内容と一般的な手順
成形部品の設計は、一般的に以下の手順に従います。
- 金型キャビティの数を決定します。.
- プラスチック製品のパーティングラインと金型のパーティング面を特定する。.
- 空洞の配置を決定する。.
- 側面コア引き抜きが必要な場合は、側面コア引き抜き機構を設計してください。.
- コアとキャビティの成形寸法を定義し、脱型時の抜き勾配を設定する。.
- 成形部品の組み立て方法と固定方法を決定する。.
本章では残りの5つのステップについて詳しく解説し、第9章では側面コア引き抜き機構の設計について詳細に説明します。.
1.2 空洞の数の決定
二次射出成形金型を使用することで、同一または異なる複数のプラスチック部品を同時に製造することができ、射出成形金型の重要な価値である生産速度と経済効率を大幅に向上させることができます。金型設計を開始する前に、金型分割表を作成するのが一般的です。この表には、各金型で成形するプラスチック部品の名称と数量を明記する必要があります。.
1.2.1 虫歯の数を決定する際に考慮すべき要素
金型キャビティの数は通常、生産ロットサイズ、プラスチック製品の精度要件、プラスチック製品のサイズ、使用材料、およびその色に基づいて決定されます。同時に、プラスチック成形プロセス、成形装置、金型製造プロセスなどの他の要素も考慮する必要があります。キャビティの数が適切でない場合、溶融樹脂の充填不良を引き起こし、最悪の場合は金型全体の破損につながる可能性があります。.
図7-5は、ライターの燃料タンクケース用の射出成形金型を示しています。16キャビティの金型は妥当ですが、24キャビティの設計は不適切です。一般的に、寸法精度が要求されるプラスチック製品の場合、金型あたりのキャビティ数は4以下に抑え、バランスの取れたランナーレイアウトを採用する必要があります。標準的な精度が要求されるプラスチック製品の場合、経験上、各キャビティから同一で、トリミングが容易な成形品が得られるとしても、金型あたりのキャビティ数が24を超える場合は慎重に検討する必要があります。.
金型キャビティの数を決定する際には、以下の要素を考慮する必要があります。.
(1)プラスチック部品の寸法精度.
ランナーやゲートの製造誤差により、ランナーのレイアウトがバランスよくても、すべてのキャビティの射出成形プロセスパラメータを同時に最適値に調整することは困難です。そのため、収縮率の一貫性を確保することが難しくなります。高精度が要求されるプラスチック部品の互換性は深刻な影響を受けます。海外の研究によると、キャビティが1つ増えるごとに成形部品の寸法精度が5%低下することが示されています。.
(2)経済的な理由.
金型のキャビティ数が多いほど、金型全体のサイズが大きくなり、巨大な射出成形機が必要になります。大型射出成形機は高価で、動作速度も遅いため、多キャビティ射出成形金型の適用には適していません。さらに、金型のキャビティ数が多いほど、金型の製造コストが高くなり、構造も複雑になります。そのため、金型の品質を確保することがより困難になります。.
(3)成形工程.
キャビティの数が多いほど、ランナーは長くなります。溶融樹脂がキャビティに到達する前に、射出圧力と溶融樹脂の熱が大きく失われます。ランナーとゲートのサイズが適切に設計されていない場合、一部のキャビティが充填されなかったり、充填できたとしてもウェルドラインや内部空隙などの欠陥が発生したりします。射出圧力を上げると、他のキャビティにバリが発生します。.
(4)金型の保守および修理.
キャビティの数が多いほど、不良率は高くなります。キャビティに問題が発生した場合は、速やかに修理する必要があります。そうしないと、金型の本来の圧力と温度のバランスが崩れ、金型や射出成形機に永久的な損傷を与える可能性があります。金型修理のための頻繁なダウンタイムは、生産効率と金型生産性にも悪影響を及ぼします。.
1.2.2 虫歯の数を決定する際に考慮すべきその他の要因
(1)生産ロットサイズ、部品精度、サイズ、材質、色
少量生産の場合、コスト削減のため金型キャビティ数を最小限に抑えるべきです。このような場合、同じ材質、色、サイズのプラスチック部品を同じ金型でまとめて生産することができます。大量生産の場合は、同じプラスチック部品を同じ金型で生産するのが望ましいです。つまり、各キャビティで同一の部品を生産する多キャビティ金型を使用するのが理想的です。.
例えば、使い捨てライターの場合:
- ケーシング部品は16キャビティの金型で製造されます。.
- トリガー部品は24個の金型を使用して製造されます。.
- シール面バルブ部品は12キャビティ金型で製造される、など。.
高精度が求められる部品の場合、キャビティ数は少ない方が適しています(一般的には4個以下)。プラスチック部品のサイズも、金型あたりのキャビティ数に直接影響します。大型のプラスチック部品は単一キャビティ金型に適しており、小型のプラスチック部品は複数キャビティ金型に適しています。ただし、金型サイズは大きすぎず、長さと幅の寸法は一般的に300mm×400mmを超えないようにする必要があります。.
1.1.3 部品成形のための設計内容と一般的な手順
成形部品の設計は、一般的に以下の手順に従います。
金型キャビティの数を決定します。.
プラスチック製品のパーティングラインと金型のパーティング面を特定する。.
空洞の配置を決定する。.
側面コア引き抜きが必要な場合は、側面コア引き抜き機構を設計してください。.
コアとキャビティの成形寸法を定義し、脱型時の抜き勾配を設定する。.
成形部品の組み立て方法と固定方法を決定する。.
この章では、第 9 章で詳しく説明するサイドコア引き抜き機構の設計に加えて、他の 5 つのステップについても詳しく解説します。,
2.2 空洞の数の決定
二次射出成形金型は、同一または異なる複数のプラスチック部品を同時に製造できるため、生産速度と経済効率が大幅に向上します。これは射出成形金型の重要な価値の一つです。金型設計を開始する前に、金型分割表を作成するのが一般的です。この表には、各金型で成形するプラスチック部品の名称と数量を明記する必要があります。.
2.2.1 虫歯の数を決定する際に考慮すべき要素
金型キャビティの数は通常、生産ロットサイズ、プラスチック製品の精度要件、プラスチック製品のサイズ、使用材料、およびその色に基づいて決定されます。同時に、プラスチック成形プロセス、成形装置、金型製造プロセスなどの他の要素も考慮する必要があります。キャビティの数が適切でない場合、溶融樹脂の充填不良を引き起こし、最悪の場合は金型全体の破損につながる可能性があります。.
図7-5は、ライターの燃料タンクケース用の射出成形金型を示しています。16キャビティの金型は妥当ですが、24キャビティの設計は不適切です。一般的に、寸法精度が要求されるプラスチック製品の場合、金型あたりのキャビティ数は4以下に抑え、バランスの取れたランナーレイアウトを採用する必要があります。標準的な精度が要求されるプラスチック製品の場合、経験上、各キャビティから同一で細く、成形しやすい部品が成形されるとしても、金型あたりのキャビティ数が24を超える場合は慎重に検討する必要があります。.
金型キャビティ数を決定する際には、以下の要素を考慮する必要があります。 (1)プラスチック部品の寸法精度.
ランナーやゲートの製造誤差により、ランナーのレイアウトがバランスよくても、すべてのキャビティの射出成形プロセスパラメータを同時に最適値に調整することは困難です。そのため、収縮率の一貫性を確保することが難しくなります。高精度が要求されるプラスチック部品の互換性は深刻な影響を受けます。海外の研究によると、キャビティが1つ増えるごとに成形部品の寸法精度が5%低下することが示されています。.
(2)経済的な理由.
金型のキャビティ数が多いほど、金型全体のサイズが大きくなり、巨大な射出成形機が必要になります。大型射出成形機は高価で、動作速度も遅いため、多キャビティ射出成形金型の適用には適していません。さらに、金型のキャビティ数が多いほど、金型の製造コストが高くなり、構造も複雑になります。そのため、金型の品質を確保することがより困難になります。.
(3)成形工程.
ランナーが長くなるほど、キャビティの数も増えます。溶融樹脂がキャビティに到達する前に、射出圧力と溶融熱が大きく失われます。ランナーとゲートのサイズが適切に設計されていない場合、一部のキャビティが充填されなかったり、充填できたとしてもウェルドラインや内部空隙などの欠陥が発生したりします。射出圧力が上昇すると、他のキャビティにバリが発生します。.
(4)金型の保守および修理.
キャビティの数が多いほど、不良率は高くなります。キャビティに問題が発生した場合は、速やかに修理する必要があります。そうしないと、金型の本来の圧力と温度のバランスが崩れ、金型や射出成形機に永久的な損傷を与える可能性があります。金型修理のための頻繁なダウンタイムは、生産効率と金型生産性にも悪影響を及ぼします。.
2.2.2 虫歯の数を決定する際に考慮すべきその他の要因
(1)生産ロットサイズ、部品精度、サイズ、材質、色
少量生産の場合、コスト削減のため金型キャビティ数を最小限に抑えるべきです。このような場合、同じ材質、色、サイズのプラスチック部品を同じ金型でまとめて生産することができます。大量生産の場合は、同じプラスチック部品を同じ金型で生産するのが望ましいです。つまり、各キャビティで同一の部品を生産する多キャビティ金型を使用するのが理想的です。.
例えば、使い捨てライターの場合:
- ケーシング部品は16キャビティの金型で製造されます。.
- トリガー部品は24個の金型を使用して製造されます。.
- シール面バルブ部品は12キャビティ金型で製造される、など。.
高精度が求められる部品には、キャビティ数が少ない方が適しています。一般的に、キャビティ数は4つ以下です。プラスチック部品のサイズも、金型あたりのキャビティ数に直接影響します。大型のプラスチック部品は単一キャビティ金型に適しており、小型のプラスチック部品は複数キャビティ金型に適しています。ただし、金型サイズは大きすぎず、長さと幅の寸法は一般的に300mm×400mmを超えないようにする必要があります。.
(2)射出成形機のサイズ
金型に適合する射出成形機が既に決定されている場合、キャビティ数を計算する方法は2つあります。
① 射出成形機の射出能力に基づいてキャビティ数を決定する
キャビティ部品全体の重量とランナーシステム材料の重量の合計は、以下の条件を満たす必要があります。
キャビティ部品の総重量+ランナーシステム材料の重量
注:計算結果は最も近い整数に四捨五入する必要があります。切り捨てたり、任意に調整したりすることはできません。.
② 射出成形機の定格(または公称)型締め力
パーティング面上のすべてのキャビティの投影面積の合計を Aproj (mm2)、射出成形機の定格 (または公称) 型締め力を Fclamp、溶融プラスチックによって加えられる平均キャビティ圧力を Pcav とすると、関係式は次のようになります。
Aproj × Pcav ≦ Fclamp ×80%
異なるプラスチック溶融物の平均キャビティ圧力Pcavは、表7-1に示されています。.


