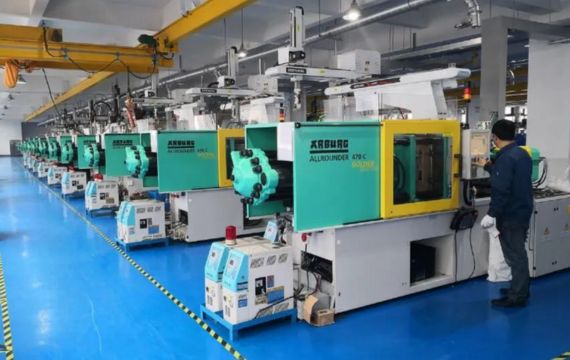
O projeto do molde começa com o projeto das peças moldadas, ou seja, de acordo com a estrutura, tamanho e número de cavidades do molde das peças plásticas para organizar o projeto da peça moldada, incluindo a definição do formato, tamanho e modo de montagem das peças moldadas.
Ao projetar peças moldadas, as características de moldagem dos plásticos (incluindo contração, fluxo, agressividade, etc.), as características de separação e demolição (incluindo a inclinação da demolição, etc.) e as características tecnológicas de fabricação e manutenção devem ser totalmente consideradas.
O que são peças moldadas?
1.1.1 Os moldes de injeção podem ser divididos em duas partes: móveis e fixas, conforme mostrado na Fig.1-1. No molde, as peças podem ser divididas em peças de moldagem e peças estruturais. Os componentes estruturais incluem a base do molde, que geralmente usa aço comum. As peças moldadas usam aço de molde excelente. Fazer isso tem dois propósitos: um é conveniente para processamento e manutenção, e o outro é reduzir o custo de fabricação do molde, garantir sua resistência, rigidez e resistência ao desgaste, e fazer com que o molde atinja sua vida útil de produção predeterminada.
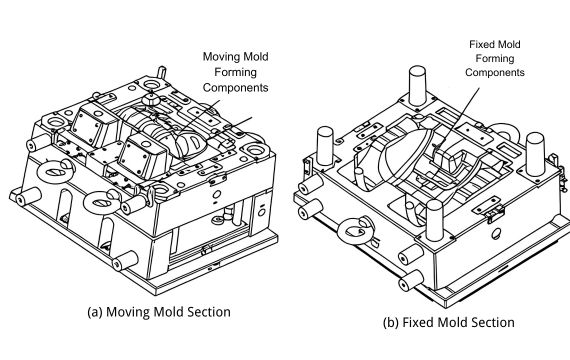
Figura 1-1 Molde de injeção para caixa de espelho retrovisor automotivo
Na produção de moldes, o espaço usado para preencher o plástico fundido e formar a peça plástica é chamado de cavidade. As peças do molde que constituem a parte da cavidade do molde de injeção são coletivamente chamadas de peças de moldagem, também conhecidas como inserções internas do molde. As inserções internas do molde incluem inserções fixas do molde, inserções móveis do molde e pinos de núcleo. Além disso, as peças de moldagem incluem mecanismos laterais de extração do núcleo, hastes de pressão inclinadas e peças ejetoras. Na Figura 1-1, as inserções móveis do molde, inserções fixas do molde e controles deslizantes são todas consideradas peças de moldagem. Este capítulo descreve principalmente o projeto de inserções internas do molde em moldes de injeção, incluindo o projeto de superfícies de separação, o tamanho das inserções, o método de incrustação e fixação das inserções, etc. O projeto de mecanismos laterais de extração do núcleo e peças ejetoras será discutido em outros capítulos.
1.1.2 Requisitos básicos para o projeto de peças moldadas
Os requisitos básicos para peças de moldagem por molde incluem o seguinte.
(1)Resistência e rigidez suficientes
Na moldagem por injeção, a cavidade deve suportar a alta pressão do fundido de alta temperatura, então a cavidade do molde deve ter resistência e rigidez suficientes. Se a resistência da cavidade precisar ser aumentada, ocorrerá deformação plástica, até mesmo fratura; a rigidez precisa ser aumentada, a deformação elástica será muito grande, levando à deformação transfinita da cavidade para fora e à parte causplastica presa no molde fixo ou flash aparecendo na linha de separação. O posicionamento cônico é frequentemente adicionado ao projeto no aumento das peças de moldagem, conforme mostrado na Figura 1-2.
(2)Peças plásticas moldadas que atendem aos requisitos podem ser obtidas
Esses requisitos incluem aparência, forma, precisão dimensional, requisitos de rugosidade da superfície, propriedade mecânica emocional, propriedade química, etc.
(3) A peça plástica produzida pode ser utilizada diretamente na montagem, evitando a usinagem subsequente das peças moldadas. Por meio do projeto estrutural das peças moldadas
Todos os slots, colunas de parafusos autoatarraxantes, encaixes, inserções e assim por diante devem ser projetados para serem moldados uma vez na cavidade.
(4)Moldagem confiável, alta eficiência. O projeto das peças de moldagem deve considerar uma enchimento rápido sistema de canais de entrada, resfriamento rápido de outras peças moldadas, ejeção rápida e confiável e fácil desmontagem de outros corredores e canais de entrada.
(5)Baixo custo de fabricação.
A estrutura deve ser simples, confiável e prática, encurtando o tempo de produção e reduzindo os custos de fabricação, conforme mostrado na Figura 7-3.
(6)Fácil de manter e reparar.
Para áreas propensas a danos e difíceis de usinar, uma estrutura de inserção deve ser considerada para permitir a substituição rápida após danos, conforme mostrado na Figura 7-4. Um molde é uma ferramenta de produção de longa duração, portanto, futuras manutenções e reparos devem ser considerados durante a fase de projeto.
(7) Aspectos materiais.
- O material deve ter dureza e resistência ao desgaste suficientes para suportar o atrito do fluxo de material. Normalmente, a dureza do material do molde do núcleo deve estar acima de 35HRC. Para moldes usados na injeção de plásticos reforçados com fibra de vidro ou para produção em alto volume, a dureza dos insertos do molde do núcleo geralmente precisa estar acima de 50HRC.
- O material deve ter bom desempenho de polimento. A rugosidade da superfície Ra geralmente precisa estar abaixo de 0,4 μm. A superfície da cavidade deve ser polida em espelho para moldes que produzem produtos plásticos transparentes, com um requisito de rugosidade da superfície Ra abaixo de 0,2 μm.
- O material deve ser facilmente usinável para processos de corte. Áreas críticas e peças de encaixe preciso devem passar por processos de retificação, enquanto áreas gerais devem ser processadas usando operações de torneamento ou fresamento.
1.1.3 Conteúdo do design e etapas gerais para formar componentes
O projeto dos componentes de conformação geralmente segue estas etapas:
- Determine o número de cavidades do molde.
- Identifique a linha de separação do produto plástico e a superfície de separação do molde.
- Determine a disposição das cavidades.
- Projete o mecanismo de extração do núcleo lateral se for necessário.
- Defina as dimensões de formação do núcleo e da cavidade e estabeleça o ângulo de inclinação para desmoldagem.
- Determine o método de montagem e o método de fixação dos componentes de formação.
Este capítulo discute detalhadamente as outras cinco etapas e explica o projeto do mecanismo de extração do núcleo lateral em detalhes no Capítulo 9.
1.2 Determinando o número de cavidades
Um molde de injeção secundário pode produzir simultaneamente várias peças plásticas idênticas ou diferentes, aumentando significativamente a velocidade de produção e a eficiência econômica, que são valores críticos dos moldes de injeção. Antes do início do projeto do molde, é costume preparar uma mesa de separação de moldes. Esta mesa deve especificar o nome e a quantidade de peças plásticas a serem formadas em cada molde.
1.2.1 Fatores a considerar ao determinar o número de cavidades
O número de cavidades do molde é geralmente determinado com base no tamanho do lote de produção, nos requisitos de precisão do produto plástico, no tamanho do produto plástico, no material usado e na sua cor. Ao mesmo tempo, também é necessário considerar outros fatores, como o processo de moldagem do plástico, o equipamento de moldagem e o processo de fabricação do molde. Se o número de cavidades não for razoável, pode resultar em enchimento de fusão ruim e, em casos graves, até mesmo levar à falha de todo o molde.
A Figura 7-5 mostra um molde de injeção para o revestimento do tanque de combustível de um isqueiro. Um molde de 16 cavidades é razoável, mas projetar para 24 cavidades seria inadequado. Geralmente, para produtos plásticos com altos requisitos de precisão dimensional, o número de cavidades por molde não deve exceder quatro, e um layout de canal balanceado deve ser adotado. Para produtos plásticos com requisitos de precisão padrão, com base na experiência, mesmo que cada cavidade produza peças idênticas, aparadas e fáceis de moldar, ter mais de 24 cavidades por molde deve ser cuidadosamente considerado.
Os seguintes fatores devem ser considerados ao determinar o número de cavidades do molde.
(1) Precisão dimensional das peças plásticas.
Devido a erros de fabricação em canais e comportas, é difícil ajustar simultaneamente todos os parâmetros do processo de injeção de cavidades para os valores ideais, mesmo se o layout do canal estiver equilibrado. Isso torna desafiador garantir a consistência da contração. A intercambialidade de peças plásticas com requisitos de alta precisão será seriamente afetada. Alguns estudos estrangeiros mostram que a precisão dimensional de peças moldadas diminui em 5% para cada cavidade adicional.
(2)Razões econômicas.
Quanto mais cavidades um molde tiver, maior será seu tamanho geral, exigindo uma máquina de moldagem por injeção gigante. Grandes máquinas de moldagem por injeção são caras e sua velocidade de ação é baixa, o que não é propício para aplicar moldes de injeção multicavidade. Além disso, quanto mais cavidades um molde tiver, maior será o custo de fabricação do molde e mais complexa será a estrutura. Portanto, é mais desafiador garantir a qualidade do molde.
(3)Processo de moldagem.
Quanto mais cavidades, mais longo o canal. Antes que o fundido chegue à cavidade, a pressão de injeção e o calor do fundido perderão muito. Se o tamanho dos canais e portas não for projetado razoavelmente, algumas cavidades não poderão ser preenchidas, ou mesmo se puderem ser preenchidas, defeitos como linhas de solda ou vazios internos aparecerão. Se a pressão de injeção for aumentada, um flash aparecerá nas outras cavidades.
(4)Manutenção e reparo de moldes.
Quanto mais cavidades, maior a taxa de falhas. Uma vez que uma cavidade tenha um problema, ela deve ser reparada a tempo. Caso contrário, o equilíbrio original de pressão e temperatura do molde será quebrado, o que pode causar danos permanentes ao molde e à máquina de moldagem por injeção. O tempo de inatividade frequente para reparo do molde também prejudica a eficiência da produção e a produtividade do molde.
1.2.2 Outros fatores a serem considerados ao determinar o número de cavidades
(1) Tamanho do lote de produção, precisão da peça, tamanho, material e cor
Para pequenos lotes de produção, o número de cavidades do molde deve ser minimizado para reduzir custos. Nesses casos, peças plásticas do mesmo material, cor e tamanho pequeno podem ser combinadas no mesmo molde para produção. Para grandes lotes de produção, é preferível atribuir a mesma peça plástica ao mesmo molde para produção, ou seja, um molde multicavidade onde cada cavidade produz peças idênticas.
Por exemplo, no caso de isqueiros descartáveis:
- As peças do invólucro são produzidas com um molde de 16 cavidades.
- As peças do gatilho são produzidas com um molde de 24 cavidades.
- As peças da válvula de face de vedação são produzidas com um molde de 12 cavidades, e assim por diante.
Menos cavidades — geralmente não mais do que quatro — são melhores para peças com requisitos de alta precisão. O tamanho da peça de plástico também afeta diretamente o número de cavidades por molde. Peças de plástico grandes são mais adequadas para um molde de cavidade única, enquanto peças de plástico pequenas são adequadas para moldes de cavidades múltiplas. No entanto, o tamanho do molde não deve ser enorme, e as dimensões de comprimento e largura geralmente não devem exceder 300 mm × 400 mm.
1.1.3 Conteúdo do design e etapas gerais para formar componentes
O projeto dos componentes de conformação geralmente segue estas etapas:
Determine o número de cavidades do molde.
Identifique a linha de separação do produto plástico e a superfície de separação do molde.
Determine a disposição das cavidades.
Projete o mecanismo de extração do núcleo lateral se for necessário.
Defina as dimensões de formação do núcleo e da cavidade e estabeleça o ângulo de inclinação para desmoldagem.
Determine o método de montagem e o método de fixação dos componentes de formação.
Este capítulo discute detalhadamente as outras cinco etapas, além de explicar o projeto do mecanismo de extração do núcleo lateral, em detalhes no Capítulo 9.
2.2 Determinando o número de cavidades
Um molde de injeção secundário pode produzir simultaneamente várias peças plásticas idênticas ou diferentes, aumentando significativamente a velocidade de produção e a eficiência econômica, que é um dos valores críticos dos moldes de injeção. Antes do início do projeto do molde, é costume preparar uma mesa de separação de moldes. Esta mesa deve especificar o nome e a quantidade de peças plásticas a serem formadas em cada molde.
2.2.1 Fatores a considerar ao determinar o número de cavidades
O número de cavidades do molde é geralmente determinado com base no tamanho do lote de produção, nos requisitos de precisão do produto plástico, no tamanho do produto plástico, no material usado e na sua cor. Ao mesmo tempo, também é necessário considerar outros fatores, como o processo de moldagem do plástico, o equipamento de moldagem e o processo de fabricação do molde. Se o número de cavidades não for razoável, pode resultar em enchimento de fusão ruim e, em casos graves, até mesmo levar à falha de todo o molde.
A Figura 7-5 mostra um molde de injeção para o revestimento do tanque de combustível de um isqueiro. Um molde de 16 cavidades é razoável, mas projetar para 24 cavidades seria inadequado. Geralmente, para produtos plásticos com altos requisitos de precisão dimensional, o número de cavidades por molde não deve exceder quatro, e um layout de canal balanceado deve ser adotado. Para produtos plásticos com requisitos de precisão padrão, com base na experiência, mesmo que cada cavidade produza peças idênticas, de tiras e fáceis de moldar, ter mais de 24 cavidades por molde deve ser cuidadosamente considerado.
Os seguintes fatores devem ser considerados ao determinar o número de cavidades do molde: (1) Precisão dimensional das peças plásticas.
Devido a erros de fabricação em canais e comportas, é difícil ajustar simultaneamente todos os parâmetros do processo de injeção de cavidades para os valores ideais, mesmo se o layout do canal estiver equilibrado. Isso torna desafiador garantir a consistência da contração. A intercambialidade de peças plásticas com requisitos de alta precisão será seriamente afetada. Alguns estudos estrangeiros mostram que a precisão dimensional de peças moldadas diminui em 5% para cada cavidade adicional.
(2)Razões econômicas.
Quanto mais cavidades um molde tiver, maior será seu tamanho geral, exigindo uma máquina de moldagem por injeção gigante. Grandes máquinas de moldagem por injeção são caras, e sua velocidade de ação é baixa, o que não é propício para aplicar moldes de injeção multicavidade. Além disso, quanto mais cavidades um molde tiver, maior será o custo de fabricação do molde e mais complexas serão as estruturas. Portanto, é mais desafiador garantir a qualidade do molde.
(3)Processo de moldagem.
Quanto maior o canal, mais cavidades. Antes que o fundido chegue à cavidade, a pressão de injeção e o calor do fundido serão perdidos muito. Se o tamanho dos canais e portas não for projetado razoavelmente, algumas cavidades não poderão ser preenchidas, ou mesmo se puderem ser preenchidas, defeitos como linhas de solda ou vazios internos aparecerão. Se a pressão de injeção aumentar, um flash aparecerá nas outras cavidades.
(4)Manutenção e reparo de moldes.
Quanto mais cavidades, maior a taxa de falhas. Uma vez que uma cavidade tenha um problema, ela deve ser reparada a tempo. Caso contrário, o equilíbrio original de pressão e temperatura do molde será quebrado, o que pode causar danos permanentes ao molde e à máquina de moldagem por injeção. O tempo de inatividade frequente para reparo do molde também prejudica a eficiência da produção e a produtividade do molde.
2.2.2 Outros fatores a serem considerados ao determinar o número de cavidades
(1) Tamanho do lote de produção, precisão da peça, tamanho, material e cor
Para pequenos lotes de produção, o número de cavidades do molde deve ser minimizado para reduzir custos. Nesses casos, peças plásticas do mesmo material, cor e tamanho pequeno podem ser combinadas no mesmo molde para produção. Para grandes lotes de produção, é preferível atribuir a mesma peça plástica ao mesmo molde para produção, ou seja, um molde multicavidade onde cada cavidade produz peças idênticas.
Por exemplo, no caso de isqueiros descartáveis:
- As peças do invólucro são produzidas com um molde de 16 cavidades.
- As peças do gatilho são produzidas com um molde de 24 cavidades.
- As peças da válvula de face de vedação são produzidas com um molde de 12 cavidades, e assim por diante.
Menos cavidades são melhores para peças com requisitos de alta precisão; geralmente, não há mais do que quatro cavidades. O tamanho da peça de plástico também afeta diretamente o número de cavidades por molde. Peças de plástico grandes são mais adequadas para um molde de cavidade única, enquanto peças de plástico pequenas são adequadas para moldes de cavidades múltiplas. No entanto, o tamanho do molde não deve ser enorme, e as dimensões de comprimento e largura geralmente não devem exceder 300 mm × 400 mm.
(2) Tamanho da máquina de moldagem por injeção
Se a máquina de moldagem por injeção que corresponde ao molde já tiver sido pré-determinada, existem dois métodos para calcular o número de cavidades:
① Determine o número de cavidades com base na capacidade de injeção da máquina
O peso total de todas as peças da cavidade mais o peso do material do sistema de canais deve satisfazer as seguintes condições:
Peso total das peças da cavidade + Peso do material do sistema de canais
Nota: O valor calculado deve ser arredondado para o número inteiro mais próximo. Ele não pode ser arredondado para baixo ou ajustado arbitrariamente.
② Força de fixação nominal (ou nominal) da máquina de moldagem por injeção
Supondo que a área total projetada de todas as cavidades na superfície de separação seja Aproj (em mm2), a força de fixação nominal (ou nominal) da máquina de moldagem por injeção seja Fclamp e a pressão média da cavidade exercida pelo plástico fundido seja Pcav, a relação é a seguinte:
Aproj × Pcav ≤Fclamp ×80%
A pressão média da cavidade Pcav para diferentes fundidos plásticos está listada na Tabela 7-1.