การออกแบบแม่พิมพ์เริ่มต้นด้วยการออกแบบชิ้นส่วนที่จะขึ้นรูป กล่าวคือ ตามโครงสร้าง ขนาด และจำนวนช่องแม่พิมพ์ของชิ้นส่วนพลาสติก เพื่อจัดเรียงการออกแบบชิ้นส่วนที่จะขึ้นรูป ซึ่งรวมถึงการกำหนดรูปทรง ขนาด และวิธีการประกอบชิ้นส่วนที่จะขึ้นรูปด้วย.
ในการออกแบบชิ้นส่วนขึ้นรูป ควรพิจารณาคุณลักษณะการขึ้นรูปของพลาสติก (รวมถึงการหดตัว การไหล การกัดกร่อน ฯลฯ) คุณลักษณะการแยกและการตัด (รวมถึงความลาดชันของการตัด ฯลฯ) และคุณลักษณะทางเทคโนโลยีของการผลิตและการบำรุงรักษาอย่างครบถ้วน.
ชิ้นส่วนขึ้นรูปคืออะไร?
1.1.1 แม่พิมพ์ฉีดพลาสติกสามารถแบ่งออกเป็นสองส่วน คือ ส่วนที่เคลื่อนที่ได้และส่วนที่อยู่กับที่ ดังแสดงในรูปที่ 1-1 ภายในแม่พิมพ์นั้น สามารถแบ่งชิ้นส่วนออกเป็นชิ้นส่วนขึ้นรูปและชิ้นส่วนโครงสร้าง ชิ้นส่วนโครงสร้างได้แก่ ฐานแม่พิมพ์ ซึ่งโดยทั่วไปจะใช้เหล็กธรรมดา ส่วนชิ้นส่วนขึ้นรูปจะใช้เหล็กคุณภาพสูงสำหรับทำแม่พิมพ์ การทำเช่นนี้มีวัตถุประสงค์สองประการ คือ ประการแรก เพื่อความสะดวกในการแปรรูปและบำรุงรักษา และประการที่สอง เพื่อลดต้นทุนการผลิตของแม่พิมพ์ รับประกันความแข็งแรง ความแข็งแกร่ง และความทนทานต่อการสึกหรอ และทำให้แม่พิมพ์มีอายุการใช้งานตามที่กำหนดไว้.
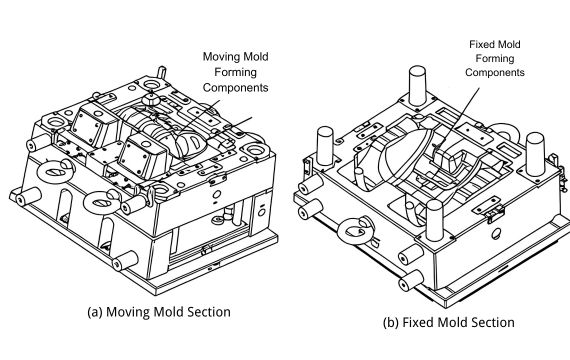
รูปที่ 1-1 แม่พิมพ์ฉีดพลาสติกสำหรับตัวเรือนกระจกมองหลังรถยนต์
ในกระบวนการผลิตแม่พิมพ์ พื้นที่ที่ใช้เติมพลาสติกหลอมเหลวและขึ้นรูปชิ้นส่วนพลาสติกเรียกว่าโพรงแม่พิมพ์ ชิ้นส่วนแม่พิมพ์ที่ประกอบเป็นส่วนโพรงของแม่พิมพ์ฉีดพลาสติกเรียกรวมกันว่าชิ้นส่วนขึ้นรูป หรือที่เรียกว่าชิ้นส่วนแทรกภายในแม่พิมพ์ ชิ้นส่วนแทรกภายในแม่พิมพ์ประกอบด้วยชิ้นส่วนแทรกแม่พิมพ์แบบคงที่ ชิ้นส่วนแทรกแม่พิมพ์แบบเคลื่อนที่ และหมุดแกน นอกจากนี้ ชิ้นส่วนขึ้นรูปยังรวมถึงกลไกดึงแกนด้านข้าง ก้านดันเอียง และชิ้นส่วนดีดชิ้นงาน ในรูปที่ 1-1 ชิ้นส่วนแทรกแม่พิมพ์แบบเคลื่อนที่ ชิ้นส่วนแทรกแม่พิมพ์แบบคงที่ และตัวเลื่อน ล้วนถือเป็นชิ้นส่วนขึ้นรูป บทนี้ส่วนใหญ่จะอธิบายการออกแบบชิ้นส่วนแทรกภายในแม่พิมพ์ฉีดพลาสติก รวมถึงการออกแบบพื้นผิวแบ่ง ขนาดของชิ้นส่วนแทรก วิธีการฝังและการยึดชิ้นส่วนแทรก เป็นต้น การออกแบบกลไกดึงแกนด้านข้างและชิ้นส่วนดีดชิ้นงานจะกล่าวถึงในบทอื่นๆ.
1.1.2 ข้อกำหนดพื้นฐานสำหรับการออกแบบชิ้นส่วนขึ้นรูป
ข้อกำหนดพื้นฐานสำหรับชิ้นส่วนขึ้นรูปด้วยแม่พิมพ์มีดังต่อไปนี้.
(1) ความแข็งแรงและความแข็งที่เพียงพอ
ในกระบวนการฉีดขึ้นรูป แม่พิมพ์ต้องทนต่อแรงดันสูงของวัสดุหลอมเหลวที่มีอุณหภูมิสูง ดังนั้นแม่พิมพ์จึงควรมีความแข็งแรงและความแข็งแงที่เพียงพอ หากความแข็งแรงของแม่พิมพ์จำเป็นต้องเพิ่มขึ้น จะเกิดการเสียรูปพลาสติก หรือแม้กระทั่งแตกหัก หากความแข็งแงจำเป็นต้องเพิ่มขึ้น การเสียรูปยืดหยุ่นจะมากเกินไป ทำให้เกิดการเสียรูปเกินขีดจำกัดของแม่พิมพ์ออกไปด้านนอก และทำให้ชิ้นส่วนพลาสติกติดอยู่ในแม่พิมพ์ หรือเกิดครีบที่รอยต่อ การวางตำแหน่งแบบทรงกรวยมักถูกเพิ่มเข้าไปในการออกแบบเพื่อเพิ่มจำนวนชิ้นส่วนที่ขึ้นรูป ดังแสดงในรูปที่ 1-2.
(2) สามารถจัดหาชิ้นส่วนพลาสติกขึ้นรูปที่ตรงตามข้อกำหนดได้
ข้อกำหนดเหล่านี้รวมถึง รูปลักษณ์ รูปทรง ความแม่นยำของขนาด ความหยาบของพื้นผิว คุณสมบัติทางกลเชิงอารมณ์ คุณสมบัติทางเคมี เป็นต้น.
(3) ชิ้นส่วนพลาสติกที่ผลิตได้สามารถนำไปใช้ในการประกอบโดยตรง หลีกเลี่ยงการกลึงชิ้นส่วนขึ้นรูปในภายหลัง ผ่านการออกแบบโครงสร้างของการขึ้นรูป
ช่องเสียบ สกรูเกลียวปล่อย ตัวล็อก เม็ดมีด และอื่นๆ ทั้งหมด ควรได้รับการออกแบบให้ขึ้นรูปในแม่พิมพ์เพียงครั้งเดียว.
(4) การขึ้นรูปที่เชื่อถือได้ ประสิทธิภาพสูง การออกแบบชิ้นส่วนขึ้นรูปควรพิจารณา เติมเร็ว ระบบการจ่ายวัสดุเข้าแม่พิมพ์ การระบายความร้อนอย่างรวดเร็วของชิ้นส่วนขึ้นรูปอื่นๆ การดีดชิ้นงานออกอย่างรวดเร็วและเชื่อถือได้ และการถอดชิ้นส่วนทางวิ่งและทางเข้าแม่พิมพ์อื่นๆ ออกได้ง่าย.
(5)ต้นทุนการผลิตต่ำ.
โครงสร้างควรเรียบง่าย เชื่อถือได้ และใช้งานได้จริง เพื่อลดระยะเวลาการผลิตและลดต้นทุนการผลิต ดังแสดงในรูปที่ 7-3.
(6) บำรุงรักษาและซ่อมแซมง่าย.
สำหรับบริเวณที่เสี่ยงต่อความเสียหายและยากต่อการขึ้นรูป ควรพิจารณาโครงสร้างแบบแทรกเพื่อให้สามารถเปลี่ยนชิ้นส่วนได้อย่างรวดเร็วหลังเกิดความเสียหาย ดังแสดงในรูปที่ 7-4 แม่พิมพ์เป็นเครื่องมือการผลิตที่มีอายุการใช้งานยาวนาน ดังนั้นจึงต้องพิจารณาการบำรุงรักษาและการซ่อมแซมในอนาคตในระหว่างขั้นตอนการออกแบบ.
(7) ด้านวัสดุ.
- วัสดุควรมีความแข็งและความทนทานต่อการสึกหรอเพียงพอที่จะทนต่อแรงเสียดทานจากการไหลของวัสดุ โดยทั่วไป ความแข็งของวัสดุแกนแม่พิมพ์ควรสูงกว่า 35HRC สำหรับแม่พิมพ์ที่ใช้ในการฉีดพลาสติกเสริมใยแก้วหรือสำหรับการผลิตในปริมาณมาก ความแข็งของแกนแม่พิมพ์มักจะต้องสูงกว่า 50HRC.
- วัสดุควรมีคุณสมบัติในการขัดเงาที่ดี โดยทั่วไปค่าความหยาบผิว Ra ต้องต่ำกว่า 0.4 ไมโครเมตร สำหรับแม่พิมพ์ที่ใช้ผลิตผลิตภัณฑ์พลาสติกโปร่งใส พื้นผิวของโพรงแม่พิมพ์ควรขัดเงาเหมือนกระจก โดยมีค่าความหยาบผิว Ra ต่ำกว่า 0.2 ไมโครเมตร.
- วัสดุควรสามารถขึ้นรูปได้ง่ายด้วยกระบวนการตัด ส่วนที่สำคัญและชิ้นส่วนที่มีความแม่นยำสูงควรใช้กระบวนการเจียร ในขณะที่ส่วนทั่วไปควรใช้กระบวนการกลึงหรือกัด.
1.1.3 เนื้อหาการออกแบบและขั้นตอนทั่วไปสำหรับการขึ้นรูปชิ้นส่วน
โดยทั่วไป การออกแบบชิ้นส่วนขึ้นรูปจะดำเนินการตามขั้นตอนเหล่านี้:
- กำหนดจำนวนโพรงในแม่พิมพ์.
- ระบุแนวแบ่งของผลิตภัณฑ์พลาสติกและพื้นผิวแบ่งของแม่พิมพ์.
- กำหนดการจัดเรียงของโพรงต่างๆ.
- ออกแบบกลไกการดึงแกนด้านข้าง หากจำเป็นต้องใช้การดึงแกนด้านข้าง.
- กำหนดขนาดการขึ้นรูปของแกนและโพรง และกำหนดมุมเอียงสำหรับการถอดแบบ.
- กำหนดวิธีการประกอบและวิธีการยึดสำหรับชิ้นส่วนขึ้นรูป.
บทนี้จะกล่าวถึงขั้นตอนอีกห้าขั้นตอนอย่างละเอียด และจะอธิบายการออกแบบกลไกการดึงแกนด้านข้างโดยละเอียดในบทที่ 9.
1.2 การกำหนดจำนวนฟันผุ
แม่พิมพ์ฉีดพลาสติกแบบรองสามารถผลิตชิ้นส่วนพลาสติกที่เหมือนกันหรือแตกต่างกันได้หลายชิ้นพร้อมกัน ซึ่งช่วยเพิ่มความเร็วในการผลิตและประสิทธิภาพทางเศรษฐกิจอย่างมาก ซึ่งเป็นคุณค่าที่สำคัญของแม่พิมพ์ฉีดพลาสติก ก่อนเริ่มการออกแบบแม่พิมพ์ มักจะต้องจัดทำตารางแยกแม่พิมพ์ ตารางนี้ต้องระบุชื่อและปริมาณของชิ้นส่วนพลาสติกที่จะขึ้นรูปในแต่ละแม่พิมพ์.
1.2.1 ปัจจัยที่ควรพิจารณาเมื่อกำหนดจำนวนฟันผุ
โดยปกติแล้ว จำนวนช่องแม่พิมพ์จะถูกกำหนดตามขนาดของล็อตการผลิต ความแม่นยำที่ต้องการของผลิตภัณฑ์พลาสติก ขนาดของผลิตภัณฑ์พลาสติก วัสดุที่ใช้ และสีของผลิตภัณฑ์ ในขณะเดียวกัน ก็จำเป็นต้องพิจารณาปัจจัยอื่นๆ ด้วย เช่น กระบวนการขึ้นรูปพลาสติก อุปกรณ์การขึ้นรูป และกระบวนการผลิตแม่พิมพ์ หากจำนวนช่องแม่พิมพ์ไม่เหมาะสม อาจส่งผลให้การเติมเนื้อพลาสติกหลอมเหลวไม่ดี และในกรณีร้ายแรง อาจถึงขั้นทำให้แม่พิมพ์เสียหายทั้งหมดได้.
ภาพที่ 7-5 แสดงแม่พิมพ์ฉีดพลาสติกสำหรับตัวถังเชื้อเพลิงของไฟแช็ก แม่พิมพ์ 16 ช่องถือว่าเหมาะสม แต่การออกแบบแม่พิมพ์ 24 ช่องนั้นไม่เหมาะสม โดยทั่วไปแล้ว สำหรับผลิตภัณฑ์พลาสติกที่ต้องการความแม่นยำสูง จำนวนช่องต่อแม่พิมพ์ไม่ควรเกินสี่ช่อง และต้องใช้การจัดวางทางวิ่งที่สมดุล สำหรับผลิตภัณฑ์พลาสติกที่ต้องการความแม่นยำมาตรฐาน จากประสบการณ์ แม้ว่าแต่ละช่องจะผลิตชิ้นส่วนที่เหมือนกัน เรียบเนียน และขึ้นรูปง่าย การมีแม่พิมพ์มากกว่า 24 ช่องก็ควรพิจารณาอย่างรอบคอบ.
ควรพิจารณาปัจจัยต่อไปนี้เมื่อกำหนดจำนวนโพรงเชื้อรา.
(1) ความแม่นยำเชิงมิติของชิ้นส่วนพลาสติก.
เนื่องจากข้อผิดพลาดในการผลิตในส่วนของทางวิ่งและประตูฉีด ทำให้ยากที่จะปรับพารามิเตอร์กระบวนการฉีดของทุกโพรงให้มีค่าเหมาะสมพร้อมกัน แม้ว่าการจัดวางทางวิ่งจะสมดุลแล้วก็ตาม ทำให้การควบคุมความสม่ำเสมอของการหดตัวทำได้ยาก ความสามารถในการใช้แทนกันได้ของชิ้นส่วนพลาสติกที่มีความแม่นยำสูงจะได้รับผลกระทบอย่างมาก งานวิจัยจากต่างประเทศบางชิ้นแสดงให้เห็นว่า ความแม่นยำของขนาดของชิ้นส่วนที่ขึ้นรูปจะลดลง 5% สำหรับแต่ละโพรงที่เพิ่มขึ้น.
(2)เหตุผลทางเศรษฐกิจ.
ยิ่งแม่พิมพ์มีช่องมากเท่าไร ขนาดโดยรวมของแม่พิมพ์ก็จะยิ่งใหญ่ขึ้นเท่านั้น ทำให้ต้องใช้เครื่องฉีดขึ้นรูปขนาดใหญ่ เครื่องฉีดขึ้นรูปขนาดใหญ่มีราคาแพง และความเร็วในการทำงานก็ต่ำ ซึ่งไม่เอื้อต่อการใช้แม่พิมพ์ฉีดขึ้นรูปหลายช่อง นอกจากนี้ ยิ่งแม่พิมพ์มีช่องมากเท่าไร ต้นทุนการผลิตแม่พิมพ์ก็จะยิ่งสูงขึ้น และโครงสร้างก็จะยิ่งซับซ้อนมากขึ้น ดังนั้นจึงเป็นเรื่องยากที่จะรับประกันคุณภาพของแม่พิมพ์ได้.
(3) กระบวนการขึ้นรูป.
ยิ่งมีช่องว่างมากเท่าไหร่ ทางเดินของโลหะหลอมเหลวก็ยิ่งยาวมากขึ้นเท่านั้น ก่อนที่โลหะหลอมเหลวจะเข้าไปในช่องว่าง แรงดันการฉีดและความร้อนของโลหะหลอมเหลวจะสูญเสียไปมาก หากขนาดของทางเดินและทางเข้าไม่ได้ออกแบบอย่างเหมาะสม ช่องว่างบางช่องอาจไม่สามารถเติมเต็มได้ หรือแม้ว่าจะเติมเต็มได้ ก็อาจเกิดข้อบกพร่อง เช่น รอยเชื่อมหรือช่องว่างภายใน หากเพิ่มแรงดันการฉีด อาจเกิดประกายไฟในช่องว่างอื่นๆ ได้.
(4) การบำรุงรักษาและการซ่อมแซมแม่พิมพ์.
ยิ่งมีโพรงมากเท่าไร อัตราความเสียหายก็ยิ่งสูงขึ้นเท่านั้น เมื่อโพรงใดมีปัญหา ก็ต้องซ่อมแซมให้ทันท่วงที มิเช่นนั้น สมดุลความดันและอุณหภูมิของแม่พิมพ์จะเสียไป ซึ่งอาจทำให้แม่พิมพ์และเครื่องฉีดพลาสติกเสียหายอย่างถาวร การหยุดทำงานบ่อยครั้งเพื่อซ่อมแซมแม่พิมพ์ยังส่งผลเสียต่อประสิทธิภาพการผลิตและผลผลิตของแม่พิมพ์อีกด้วย.
1.2.2 ปัจจัยอื่นๆ ที่ควรพิจารณาเมื่อกำหนดจำนวนฟันผุ
(1) ขนาดชุดการผลิต ความแม่นยำของชิ้นส่วน ขนาด วัสดุ และสี
สำหรับการผลิตในปริมาณน้อย ควรลดจำนวนแม่พิมพ์ให้น้อยที่สุดเพื่อลดต้นทุน ในกรณีเช่นนี้ ชิ้นส่วนพลาสติกที่มีวัสดุ สี และขนาดเล็กเหมือนกัน สามารถนำมารวมกันในแม่พิมพ์เดียวกันเพื่อผลิตได้ สำหรับการผลิตในปริมาณมาก การกำหนดให้ชิ้นส่วนพลาสติกชนิดเดียวกันอยู่ในแม่พิมพ์เดียวกันเพื่อผลิตนั้นเป็นวิธีที่เหมาะสมกว่า กล่าวคือ แม่พิมพ์หลายช่องที่แต่ละช่องผลิตชิ้นส่วนที่เหมือนกัน.
ตัวอย่างเช่น ในกรณีของไฟแช็กแบบใช้แล้วทิ้ง:
- ชิ้นส่วนตัวเรือนผลิตโดยใช้แม่พิมพ์ 16 ช่อง.
- ชิ้นส่วนไกปืนผลิตโดยใช้แม่พิมพ์ 24 ช่อง.
- ชิ้นส่วนวาล์วหน้าซีลผลิตโดยใช้แม่พิมพ์ 12 ช่อง เป็นต้น.
จำนวนช่องแม่พิมพ์ที่น้อยลง—โดยทั่วไปไม่เกินสี่ช่อง—จะดีกว่าสำหรับชิ้นส่วนที่ต้องการความแม่นยำสูง ขนาดของชิ้นส่วนพลาสติกก็มีผลโดยตรงต่อจำนวนช่องในแม่พิมพ์เช่นกัน ชิ้นส่วนพลาสติกขนาดใหญ่เหมาะกับแม่พิมพ์ช่องเดียว ในขณะที่ชิ้นส่วนพลาสติกขนาดเล็กเหมาะกับแม่พิมพ์หลายช่อง อย่างไรก็ตาม ขนาดของแม่พิมพ์ไม่ควรใหญ่เกินไป และขนาดความยาวและความกว้างโดยทั่วไปไม่ควรเกิน 300 มม. × 400 มม.
1.1.3 เนื้อหาการออกแบบและขั้นตอนทั่วไปสำหรับการขึ้นรูปชิ้นส่วน
โดยทั่วไป การออกแบบชิ้นส่วนขึ้นรูปจะดำเนินการตามขั้นตอนเหล่านี้:
กำหนดจำนวนโพรงในแม่พิมพ์.
ระบุแนวแบ่งของผลิตภัณฑ์พลาสติกและพื้นผิวแบ่งของแม่พิมพ์.
กำหนดการจัดเรียงของโพรงต่างๆ.
ออกแบบกลไกการดึงแกนด้านข้าง หากจำเป็นต้องใช้การดึงแกนด้านข้าง.
กำหนดขนาดการขึ้นรูปของแกนและโพรง และกำหนดมุมเอียงสำหรับการถอดแบบ.
กำหนดวิธีการประกอบและวิธีการยึดสำหรับชิ้นส่วนขึ้นรูป.
บทนี้จะกล่าวถึงขั้นตอนอีกห้าขั้นตอนอย่างละเอียด นอกเหนือจากการอธิบายการออกแบบกลไกการดึงแกนด้านข้างโดยละเอียดในบทที่ 9,
2.2 การกำหนดจำนวนฟันผุ
แม่พิมพ์ฉีดพลาสติกแบบรองสามารถผลิตชิ้นส่วนพลาสติกที่เหมือนกันหรือแตกต่างกันได้หลายชิ้นพร้อมกัน ซึ่งช่วยเพิ่มความเร็วในการผลิตและประสิทธิภาพทางเศรษฐกิจอย่างมาก ซึ่งเป็นหนึ่งในคุณค่าที่สำคัญของแม่พิมพ์ฉีดพลาสติก ก่อนเริ่มการออกแบบแม่พิมพ์ มักจะต้องจัดทำตารางแยกแม่พิมพ์ ตารางนี้ต้องระบุชื่อและปริมาณของชิ้นส่วนพลาสติกที่จะขึ้นรูปในแต่ละแม่พิมพ์.
2.2.1 ปัจจัยที่ควรพิจารณาเมื่อกำหนดจำนวนฟันผุ
โดยปกติแล้ว จำนวนช่องแม่พิมพ์จะถูกกำหนดตามขนาดของล็อตการผลิต ความแม่นยำที่ต้องการของผลิตภัณฑ์พลาสติก ขนาดของผลิตภัณฑ์พลาสติก วัสดุที่ใช้ และสีของผลิตภัณฑ์ ในขณะเดียวกัน ก็จำเป็นต้องพิจารณาปัจจัยอื่นๆ ด้วย เช่น กระบวนการขึ้นรูปพลาสติก อุปกรณ์การขึ้นรูป และกระบวนการผลิตแม่พิมพ์ หากจำนวนช่องแม่พิมพ์ไม่เหมาะสม อาจส่งผลให้การเติมเนื้อพลาสติกหลอมเหลวไม่ดี และในกรณีร้ายแรง อาจถึงขั้นทำให้แม่พิมพ์เสียหายทั้งหมดได้.
ภาพที่ 7-5 แสดงแม่พิมพ์ฉีดพลาสติกสำหรับตัวถังเชื้อเพลิงของไฟแช็ก แม่พิมพ์ 16 ช่องถือว่าเหมาะสม แต่การออกแบบแม่พิมพ์ 24 ช่องนั้นไม่เหมาะสม โดยทั่วไปแล้ว สำหรับผลิตภัณฑ์พลาสติกที่ต้องการความแม่นยำสูง จำนวนช่องต่อแม่พิมพ์ไม่ควรเกินสี่ช่อง และต้องใช้การจัดวางทางวิ่งที่สมดุล สำหรับผลิตภัณฑ์พลาสติกที่ต้องการความแม่นยำมาตรฐาน จากประสบการณ์ แม้ว่าแต่ละช่องจะผลิตชิ้นส่วนที่เหมือนกัน เรียบเนียน และขึ้นรูปง่าย แต่การมีแม่พิมพ์มากกว่า 24 ช่องก็ควรพิจารณาอย่างรอบคอบ.
ควรพิจารณาปัจจัยต่อไปนี้เมื่อกำหนดจำนวนโพรงเชื้อรา: (1) ความแม่นยำเชิงมิติของชิ้นส่วนพลาสติก.
เนื่องจากข้อผิดพลาดในการผลิตในส่วนของทางวิ่งและประตูฉีด ทำให้ยากที่จะปรับพารามิเตอร์กระบวนการฉีดของทุกโพรงให้มีค่าเหมาะสมพร้อมกัน แม้ว่าการจัดวางทางวิ่งจะสมดุลแล้วก็ตาม ทำให้การควบคุมความสม่ำเสมอของการหดตัวทำได้ยาก ความสามารถในการใช้แทนกันได้ของชิ้นส่วนพลาสติกที่มีความแม่นยำสูงจะได้รับผลกระทบอย่างมาก งานวิจัยจากต่างประเทศบางชิ้นแสดงให้เห็นว่า ความแม่นยำของขนาดของชิ้นส่วนที่ขึ้นรูปจะลดลง 5% สำหรับแต่ละโพรงที่เพิ่มขึ้น.
(2)เหตุผลทางเศรษฐกิจ.
ยิ่งแม่พิมพ์มีช่องมากเท่าไร ขนาดโดยรวมของแม่พิมพ์ก็จะยิ่งใหญ่ขึ้นเท่านั้น ทำให้ต้องใช้เครื่องฉีดขึ้นรูปขนาดใหญ่ เครื่องฉีดขึ้นรูปขนาดใหญ่มีราคาแพง และความเร็วในการทำงานก็ต่ำ ซึ่งไม่เอื้อต่อการใช้แม่พิมพ์ฉีดขึ้นรูปหลายช่อง นอกจากนี้ ยิ่งแม่พิมพ์มีช่องมากเท่าไร ต้นทุนการผลิตแม่พิมพ์ก็จะยิ่งสูงขึ้น และโครงสร้างก็จะยิ่งซับซ้อนมากขึ้น ดังนั้นจึงเป็นเรื่องยากที่จะควบคุมคุณภาพของแม่พิมพ์ได้.
(3) กระบวนการขึ้นรูป.
ยิ่งท่อส่งโลหะหลอมเหลวยาวเท่าไหร่ ก็ยิ่งมีช่องว่างมากขึ้นเท่านั้น ก่อนที่โลหะหลอมเหลวจะเข้าไปในช่องว่าง แรงดันการฉีดและความร้อนของโลหะหลอมเหลวจะสูญเสียไปมาก หากขนาดของท่อส่งและทางเข้าไม่ได้ออกแบบอย่างเหมาะสม ช่องว่างบางส่วนอาจไม่สามารถเติมเต็มได้ หรือแม้ว่าจะเติมเต็มได้ ก็อาจเกิดข้อบกพร่อง เช่น รอยเชื่อมหรือช่องว่างภายใน หากแรงดันการฉีดเพิ่มขึ้น ก็อาจเกิดประกายไฟในช่องว่างอื่นๆ ได้.
(4) การบำรุงรักษาและการซ่อมแซมแม่พิมพ์.
ยิ่งมีโพรงมากเท่าไร อัตราความเสียหายก็ยิ่งสูงขึ้นเท่านั้น เมื่อโพรงใดมีปัญหา ก็ต้องซ่อมแซมให้ทันท่วงที มิเช่นนั้น สมดุลความดันและอุณหภูมิของแม่พิมพ์จะเสียไป ซึ่งอาจทำให้แม่พิมพ์และเครื่องฉีดพลาสติกเสียหายอย่างถาวร การหยุดทำงานบ่อยครั้งเพื่อซ่อมแซมแม่พิมพ์ยังส่งผลเสียต่อประสิทธิภาพการผลิตและผลผลิตของแม่พิมพ์อีกด้วย.
2.2.2 ปัจจัยอื่นๆ ที่ควรพิจารณาเมื่อกำหนดจำนวนฟันผุ
(1) ขนาดชุดการผลิต ความแม่นยำของชิ้นส่วน ขนาด วัสดุ และสี
สำหรับการผลิตในปริมาณน้อย ควรลดจำนวนแม่พิมพ์ให้น้อยที่สุดเพื่อลดต้นทุน ในกรณีเช่นนี้ ชิ้นส่วนพลาสติกที่มีวัสดุ สี และขนาดเล็กเหมือนกัน สามารถนำมารวมกันในแม่พิมพ์เดียวกันเพื่อผลิตได้ สำหรับการผลิตในปริมาณมาก การกำหนดให้ชิ้นส่วนพลาสติกชนิดเดียวกันอยู่ในแม่พิมพ์เดียวกันเพื่อผลิตนั้นเป็นวิธีที่เหมาะสมกว่า กล่าวคือ แม่พิมพ์หลายช่องที่แต่ละช่องผลิตชิ้นส่วนที่เหมือนกัน.
ตัวอย่างเช่น ในกรณีของไฟแช็กแบบใช้แล้วทิ้ง:
- ชิ้นส่วนตัวเรือนผลิตโดยใช้แม่พิมพ์ 16 ช่อง.
- ชิ้นส่วนไกปืนผลิตโดยใช้แม่พิมพ์ 24 ช่อง.
- ชิ้นส่วนวาล์วหน้าซีลผลิตโดยใช้แม่พิมพ์ 12 ช่อง เป็นต้น.
จำนวนช่องแม่พิมพ์ที่น้อยลงจะดีกว่าสำหรับชิ้นส่วนที่ต้องการความแม่นยำสูง โดยทั่วไปแล้วจะมีช่องแม่พิมพ์ไม่เกินสี่ช่อง ขนาดของชิ้นส่วนพลาสติกก็มีผลโดยตรงต่อจำนวนช่องแม่พิมพ์ด้วย ชิ้นส่วนพลาสติกขนาดใหญ่เหมาะกับแม่พิมพ์ช่องเดียว ในขณะที่ชิ้นส่วนพลาสติกขนาดเล็กเหมาะกับแม่พิมพ์หลายช่อง อย่างไรก็ตาม ขนาดของแม่พิมพ์ไม่ควรใหญ่เกินไป และขนาดความยาวและความกว้างโดยทั่วไปไม่ควรเกิน 300 มม. × 400 มม.
(2) ขนาดของเครื่องฉีดขึ้นรูป
หากได้กำหนดเครื่องฉีดขึ้นรูปที่เหมาะสมกับแม่พิมพ์ไว้แล้ว จะมีสองวิธีในการคำนวณจำนวนช่องแม่พิมพ์:
① กำหนดจำนวนโพรงโดยพิจารณาจากกำลังการฉีดของเครื่องจักร
น้ำหนักรวมของชิ้นส่วนโพรงทั้งหมดรวมกับน้ำหนักของวัสดุระบบทางวิ่งต้องเป็นไปตามเงื่อนไขต่อไปนี้:
น้ำหนักรวมของชิ้นส่วนโพรง + น้ำหนักของวัสดุระบบทางวิ่ง
หมายเหตุ: ค่าที่คำนวณได้จะต้องปัดเศษให้เป็นจำนวนเต็มที่ใกล้ที่สุด ไม่สามารถปัดลงหรือปรับเปลี่ยนตามอำเภอใจได้.
② แรงหนีบที่กำหนด (หรือระบุ) ของเครื่องฉีดขึ้นรูป
สมมติว่าพื้นที่ฉายรวมของโพรงทั้งหมดบนพื้นผิวรอยต่อคือ Aproj (ในหน่วย mm²) แรงยึดจับที่กำหนด (หรือระบุ) ของเครื่องฉีดขึ้นรูปคือ Fclamp และแรงดันเฉลี่ยในโพรงที่เกิดจากพลาสติกหลอมเหลวคือ Pcav ความสัมพันธ์จะเป็นดังนี้:
เมษายน × PCAV ≤Fclamp ×80%
ค่าเฉลี่ยของแรงดันโพรง (Pcav) สำหรับพลาสติกหลอมเหลวชนิดต่างๆ แสดงอยู่ในตารางที่ 7-1.