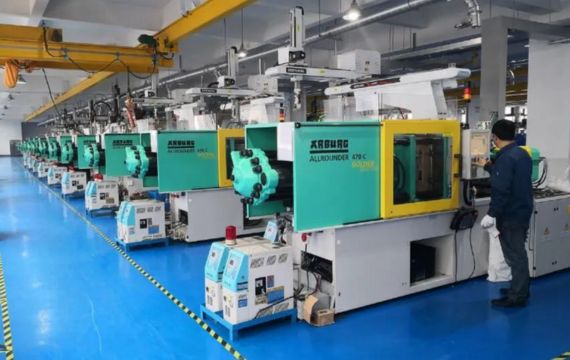
Les moules d'injection sont des outils utilisés pour produire des produits en plastique. Avant de concevoir un moule, il est essentiel de comprendre et de maîtriser parfaitement les propriétés des plastiques. Ce n'est qu'en connaissant parfaitement le processus de formage des plastiques que les dimensions du moule et des produits en plastique peuvent être contrôlées avec précision, garantissant ainsi la conception de moules de haute qualité.
1.1 Les plastiques et leurs avantages et inconvénients
1.1.1 Qu’est-ce que le plastique ?
Selon la norme nationale (GB/T2035-2008), le plastique est défini comme un matériau polymère artificiel principalement composé de résines organiques synthétiques, avec ou sans ajout d'autres matériaux de composition (additifs). Il peut généralement être moulé en produits ayant une forme spécifique dans des conditions de chaleur et de pression, et cette forme reste inchangée à température ambiante.
Certaines résines, comme le polyéthylène, le polystyrène et le nylon, peuvent être utilisées directement comme plastiques. Cependant, la plupart des résines, comme la résine phénolique, la résine amino et le chlorure de polyvinyle, nécessitent l'ajout de certains additifs avant de pouvoir être utilisées comme plastiques.
Les plastiques ont une large gamme d'applications et leurs produits présentent une grande diversité. Il existe de nombreux types de plastiques, chacun ayant des propriétés différentes. Les plastiques peuvent exister sous forme de fluides vitreux, élastomères et visqueux. Ils sont généralement formés à l'aide de moules, avec des méthodes de moulage standard comprenant le moulage par injection, le moulage par extrusion, le moulage par soufflage, le moulage par compression et le moulage par transfert.
1.1.2 Avantages des matières plastiques
Les avantages des plastiques incluent :
1. Traitement et moulage faciles, adaptés à une production de masse entièrement automatisée à faible coût
Les plastiques peuvent être moulés en produits aux formes géométriques complexes, et leur efficacité de production dépasse de loin celle de la transformation des métaux. En particulier pour les produits en plastique moulés par injection, même des articles très complexes peuvent être produits en une seule étape.
En raison de la facilité de traitement et de la possibilité de production en masse avec des coûts d'équipement relativement faibles, les produits en plastique sont rentables.
2. Couleurs personnalisables et produits transparents
Les plastiques peuvent être facilement colorés pour créer des produits vibrants, colorés ou transparents. mélange de différents plastiques, des produits à effet nacré peuvent également être fabriqués, augmentant considérablement leur valeur ajoutée et leur donnant un aspect frais et lumineux.
3. Léger avec une résistance spécifique élevée
La plupart des plastiques ont une densité comparable à celle de l'eau, soit environ 1,0 g/cm3. Par rapport aux métaux et aux céramiques, ils sont légers. Bien que la résistance mécanique des plastiques ne soit pas aussi élevée que celle des métaux ou des céramiques, leur résistance spécifique (rapport résistance/densité) est relativement élevée, ce qui permet de produire des produits légers et très résistants. De plus, le remplissage des plastiques avec des fibres de verre peut considérablement améliorer leur résistance et leur résistance à l'usure.
4. Antirouille et résistant à la corrosion
Les plastiques ne rouillent pas comme les métaux et ne se corrodent pas lorsqu'ils sont exposés à des produits chimiques. Ils résistent aux acides, aux alcalis, aux sels, aux huiles, aux produits chimiques, à l'humidité et aux moisissures, ce qui les rend très durables dans divers environnements.
5. Faible conductivité thermique et excellente isolation
Les plastiques ont une capacité thermique spécifique élevée et une faible conductivité thermique, ce qui en fait de mauvais conducteurs de chaleur. Par conséquent, ils offrent une excellente isolation thermique et une excellente rétention de la chaleur.
6. Convient aux applications conductrices et isolantes
Les plastiques sont des matériaux isolants par nature. Il n'existe pratiquement aucun composant électrique actuel qui n'utilise pas de plastique. En remplissant les plastiques de poudres ou de fragments métalliques, il est également possible de fabriquer des produits conducteurs aux excellentes performances.
7. Absorption des chocs, réduction du bruit et transmission de la lumière supérieures
Les plastiques ont d'excellentes propriétés d'absorption des chocs et de réduction du bruit. Les plastiques transparents (par exemple, PMMA, PS, PC) peuvent produire des produits précis tels que des lentilles, des panneaux de signalisation et des couvercles.
1.1.3 Inconvénients des plastiques
Les inconvénients des plastiques incluent :
1. Faible résistance à la chaleur et inflammabilité : les principaux inconvénients des plastiques. Par rapport aux métaux et aux céramiques, leur résistance à la chaleur est bien inférieure ; ils se déforment à des températures légèrement plus élevées et ont tendance à brûler. La plupart des plastiques peuvent produire de la chaleur, de la fumée et des gaz toxiques lorsqu'ils brûlent. Même les résines thermodurcissables émettent de la fumée et commencent à s'écailler lorsqu'elles dépassent 200 °C.
2. Les propriétés changent avec les variations de températureNon seulement à haute température mais même à basse température, diverses propriétés des plastiques peuvent changer.
3. Faible résistance mécanique Comparés aux métaux de même volume, les plastiques ont une résistance mécanique bien inférieure. Cette différence est particulièrement évidente dans les produits en plastique à parois minces.
4. Sensible à la corrosion par des solvants et des produits chimiques spécifiques En général, les produits chimiques ne corrodent pas facilement les plastiques. Cependant, certains plastiques, comme le PC (polycarbonate), l'ABS et le PS (polystyrène), sont facilement érodés par des solvants et des produits chimiques spécifiques et présentent une faible résistance. En général, les résines thermodurcissables sont plus performantes et moins sujettes à la corrosion.
5. Faible résistance aux intempéries et vieillissement Les plastiques ne sont pas durables en termes de résistance, de brillance de surface ou de transparence et présentent un fluage sous charge. De plus, tous les plastiques sont sensibles à l'exposition aux ultraviolets et au soleil et vieillissent rapidement sous l'effet de la lumière, de l'oxygène, de la chaleur, de l'eau et des conditions atmosphériques.
6. Facilement endommagé et sujet à la contamination par la poussière et la saleté Les plastiques ont une dureté de surface relativement faible et sont facilement endommagés. De plus, étant des isolants, ils transportent de l'électricité statique, ce qui les rend susceptibles d'attirer la poussière.
7. Faible stabilité dimensionnelle Comparés aux métaux, les plastiques ont un taux de retrait élevé et sont facilement affectés par les paramètres du processus de moulage par injection. Cela entraîne des fluctuations importantes qui sont difficiles à contrôler, réduisant la précision dimensionnelle des produits en plastique moulés. De plus, les produits en plastique peuvent absorber l'humidité pendant l'utilisation et lorsque des changements de température se produisent, leurs dimensions sont susceptibles de changer au fil du temps.
1.2 Composition des plastiques
Les plastiques sont principalement constitués de diverses résines, qui sont des polymères. Cependant, les plastiques et les polymères ne sont pas identiques. Les polymères purs ne peuvent souvent pas répondre aux exigences de transformation, de moulage et d'utilisation pratique. Ils ne sont généralement pas utilisés seuls, mais acquièrent une valeur industrielle uniquement lorsque des additifs sont incorporés. Les plastiques combinent la résine synthétique avec divers additifs (agents auxiliaires) comme composant principal. Les résines synthétiques déterminent les propriétés fondamentales des produits en plastique. Son rôle est de lier les différents additifs en un tout cohérent. Les additifs sont incorporés pour améliorer les performances de transformation et de moulage du plastique, améliorer les propriétés du produit final ou réduire les coûts de production.
Les matières plastiques contiennent de nombreux additifs, tels que des charges, des plastifiants, des colorants, des stabilisants, des agents de durcissement et des antioxydants. Si la résine joue un rôle déterminant dans les performances des plastiques, la contribution des additifs ne peut être négligée. Ensemble, ils forment le système de matériaux complet utilisé dans les plastiques.
1.2.1 RésineLa résine est un polymère qui se ramollit lorsqu'il est chauffé et qui a tendance à couler sous l'influence de forces externes. C'est le composant le plus critique des plastiques et agit comme un liant, également appelé matériau adhésif. La résine détermine le type et les propriétés de base du plastique, notamment les propriétés thermiques, physiques, chimiques, mécaniques et électriques.
1.2.2 Additifs
(1) Charges
Les charges, également appelées agents de renforcement, sont des composants essentiels des plastiques, bien qu'ils ne soient pas indispensables pour tous les types de plastiques. Il s'agit généralement de substances inertes et pulvérulentes. Les charges sont ajoutées aux plastiques pour améliorer les performances de moulage et de traitement, améliorer les propriétés spécifiques des produits, conférer de nouvelles propriétés et réduire les coûts.
Par exemple, l'ajout de poudre de bois à la résine phénolique réduit la fragilité et les coûts. Les charges de calcium ajoutées aux résines de polyéthylène et de chlorure de polyvinyle créent des plastiques à base de calcium rigides, résistants à la chaleur et peu coûteux. La fibre de verre comme charge améliore considérablement les propriétés mécaniques des plastiques. Certaines charges peuvent même conférer aux plastiques des propriétés absentes de la résine, telles que la conductivité, le magnétisme ou la conductivité thermique.
Les charges peuvent être classées comme inorganiques ou organiques et sont disponibles sous trois formes : poudreuses, fibreuses et feuilletées. Poudreux Les charges comprennent la poudre de bois, la pulpe, le marbre, le talc, le mica, l'amiante et le graphite. Les charges fibreuses comprennent le coton, le lin, la fibre de verre, la fibre d'amiante, la fibre de carbone, la fibre de bore et les barbes métalliques. Les charges floconneuses comprennent le papier, le coton, le lin et le tissu de verre. La charge représente généralement moins de 40% de la composition totale des plastiques.
Les charges de forme sphérique ou cubique améliorent généralement les performances de moulage et de traitement, mais entraînent une résistance mécanique plus faible, tandis que les charges en forme de flocons ont l'effet inverse. Plus les particules de charge sont fines, plus elles améliorent la rigidité, la résistance aux chocs, la résistance à la traction, la stabilité et l'apparence des produits en plastique.
(2) Plastifiants
Les plastifiants sont des composés organiques à faible volatilité et à point d'ébullition élevé, compatibles avec les résines. Ils augmentent la plasticité et la flexibilité, améliorent les performances de moulage et réduisent la rigidité et la fragilité. Ils réduisent les forces intermoléculaires au sein des polymères, ce qui rend les molécules de résine plus mobiles et permet aux plastiques de devenir plus flexibles et malléables à des températures plus basses.
Par exemple, l'ajout de phtalate de dibutyle à la résine de chlorure de polyvinyle transforme celle-ci en un plastique souple, semblable à du caoutchouc. Cependant, si les plastifiants améliorent les performances de moulage et de transformation des plastiques, ils peuvent également diminuer certaines propriétés spécifiques telles que la stabilité, les performances diélectriques et la résistance mécanique. Par conséquent, la quantité de plastifiant ajoutée doit être minimisée autant que possible, et de nombreux plastiques ne nécessitent pas de plastifiants.
Exigences relatives aux plastifiants :
- Bonne compatibilité avec la ReResinFaible volatilité, l'empêchant de s'infiltrer dans les produits en plastique.
- Non toxique, incolore et inodore.
- Stable sous exposition à la lumière et à la chaleur.
- Non hygroscopique.
Les plastifiants couramment utilisés comprennent le phtalate de dibutyle (DBP), le phtalate de dioctyle (DOP) et le camphre.
(3) Colorants
La plupart des résines synthétiques sont naturellement blanches et semi-transparentes ou incolores et transparentes. Des colorants sont souvent ajoutés lors de la production industrielle pour produire des produits en plastique avec une variété de couleurs souhaitées afin de modifier la couleur d'origine de la résine et d'obtenir des produits vibrants et esthétiques. Certains colorants peuvent également améliorer la stabilité à la lumière et à la chaleur des plastiques. Par exemple, la coloration du plastique polyoxyméthylène naturel avec du noir de carbone peut aider à prévenir le photovieillissement.
Les colorants sont principalement divisés en pigments et en colorants. Les pigments sont des colorants qui ne se dissolvent pas dans les solvants courants et nécessitent des méthodes mécaniques pour les disperser uniformément dans les plastiques afin d'obtenir l'effet colorant souhaité. Les pigments peuvent être classés en types organiques et inorganiques. Les pigments inorganiques ont une excellente stabilité thermique et à la lumière et sont relativement peu coûteux, mais ont une force de coloration plus faible et une densité plus élevée (par exemple, le cramoisi de sodium, le jaune d'indoline de soufre, le bleu pigment, le noir de carbone).
Les pigments organiques ont un pouvoir colorant élevé, des couleurs vives, une gamme complète de couleurs et une densité plus faible. Cependant, leurs inconvénients comprennent une résistance à la chaleur, une résistance aux intempéries et une opacité inférieures à celles des pigments inorganiques (par exemple, le jaune de chrome, l'oxyde de chrome, la poudre de plomb). Les colorants sont des composés organiques qui se dissolvent dans la plupart des solvants et peuvent être utilisés pour colorer les plastiques. Ils offrent des avantages tels qu'une faible densité, un pouvoir colorant élevé et une bonne transparence, mais leurs petites structures moléculaires entraînent souvent une migration lors de la coloration (par exemple, le Solvent Blue).
Exigences relatives aux colorants : Les colorants doivent avoir un fort pouvoir colorant, une bonne compatibilité avec les résines et être chimiquement stables sans réagir avec les autres composants du plastique. Ils doivent résister à la dégradation et à la décoloration pendant le moulage sous des températures et des pressions variables et maintenir leur stabilité tout au long de l'utilisation à long terme des produits en plastique.
Pour répondre à ces exigences et assurer une coloration optimale, machines de mélange maître de couleurs Les machines de mélange maître de couleurs jouent un rôle crucial dans le processus de coloration du plastique. Ces machines mesurent avec précision et dispersent uniformément les pigments et les colorants, garantissant ainsi les effets de couleur souhaités dans les produits en plastique. Pour les pigments insolubles, en particulier les pigments inorganiques, les systèmes de mélange efficaces des machines de mélange maître de couleurs surmontent les défis de dispersion, obtenant une coloration uniforme. De plus, leurs fonctions de contrôle de la température protègent les pigments et colorants organiques de la dégradation et de la décoloration pendant le traitement à haute température, préservant ainsi la stabilité et la qualité des produits en plastique colorés.
(4) Stabilisateurs
Au cours de leur transformation et de leur utilisation, les résines peuvent subir un vieillissement, également appelé dégradation. La dégradation fait référence aux réactions au cours desquelles les chaînes moléculaires du polymère se brisent ou sa structure chimique change négativement sous l'influence de la chaleur, de la force, de l'oxygène, de l'eau, de la lumière ou des radiations. Des stabilisateurs sont ajoutés aux polymères pour maintenir leurs propriétés chimiques et empêcher la dégradation ou la réticulation causée par des facteurs externes comme la chaleur, la lumière, l'oxygène et la moisissure.
Les stabilisants sont classés en fonction de leurs fonctions, notamment les stabilisateurs thermiques, les stabilisateurs de lumière et les antioxydants :
- Le stabilisateur thermique inhibe la dégradation thermique lors du moulage du plastique, garantissant un traitement en douceur et une qualité de produit élevée. Les composés organiques d'étain, qui sont non toxiques mais coûteux, sont couramment utilisés dans les plastiques PVC.
- Les stabilisateurs de lumière empêchent la dégradation et la perte de performance des plastiques causées par la lumière du soleil, la lumière artificielle ou les rayonnements à haute énergie. Les types courants comprennent les absorbeurs d'ultraviolets (par exemple, les esters d'acide benzoïque) et les agents bloquant la lumière (par exemple, le noir de carbone).
- Antioxydants : ils empêchent l'oxydation et la dégradation des plastiques à haute température. Les composés organiques à base de phénol et d'amine sont souvent utilisés comme antioxydants.
La plupart des plastiques nécessitent des stabilisants, représentant 0,3% à 0,5% du matériau total. Exigences relatives aux stabilisants : Les stabilisants doivent être compatibles avec les résines, stabiliser efficacement les polymères et résister à l'eau, à l'huile et à la corrosion chimique. Ils ne doivent pas non plus se dégrader pendant le moulage, avoir une faible volatilité et ne pas affecter la couleur du plastique.
(5) Agents de durcissement
Des agents de durcissement, des durcisseurs ou des agents de réticulation sont utilisés pour mouler des plastiques thermodurcissables. Les structures polymères linéaires des résines synthétiques nécessitent des réactions de réticulation pour se transformer en un réseau polymère tridimensionnel, et les agents de durcissement facilitent ces réactions. Par exemple, l'éthylènediamine et la triéthanolamine sont couramment ajoutées aux résines époxy.
D'autres additifs, tels que des agents moussants, des retardateurs de flamme, des agents antistatiques, des agents conducteurs et des agents magnétiques, peuvent être incorporés aux plastiques en fonction des besoins. Par exemple, les retardateurs de flamme réduisent l'inflammabilité des plastiques, les agents moussants produisent des mousses plastiques et les agents antistatiques fournissent une conductivité modérée pour éliminer l'électricité statique. Le choix des additifs et de leurs types dépend du type de plastique et des exigences d'application spécifiques du produit plastique.