Perancangan cetakan diawali dengan perancangan bagian cetakan, yakni sesuai dengan struktur, ukuran, dan jumlah rongga cetakan bagian plastik untuk menyusun rancangan bagian cetakan, termasuk menyusun bentuk dan ukuran serta cara perakitan bagian cetakan.
Saat mendesain komponen cetakan, karakteristik cetakan plastik (termasuk penyusutan, aliran, agresif, dll.), karakteristik pemisahan dan pembongkaran (termasuk kemiringan pembongkaran, dll.), dan karakteristik teknologi pembuatan dan pemeliharaan harus dipertimbangkan sepenuhnya.
Apa itu bagian cetakan?
1.1.1 Cetakan injeksi dapat dibagi menjadi dua bagian: bergerak dan tetap, seperti ditunjukkan pada Gambar 1-1. Di dalam cetakan, komponen-komponennya dapat dibagi menjadi komponen cetak dan komponen struktural. Komponen struktural meliputi dasar cetakan, yang umumnya menggunakan baja biasa. Komponen cetak menggunakan baja cetakan berkualitas tinggi. Hal ini memiliki dua tujuan: memudahkan pemrosesan dan perawatan, dan yang lainnya adalah mengurangi biaya produksi cetakan, menjamin kekuatan, kekakuan, dan ketahanan ausnya, serta memastikan cetakan mencapai masa pakai produksi yang telah ditentukan.
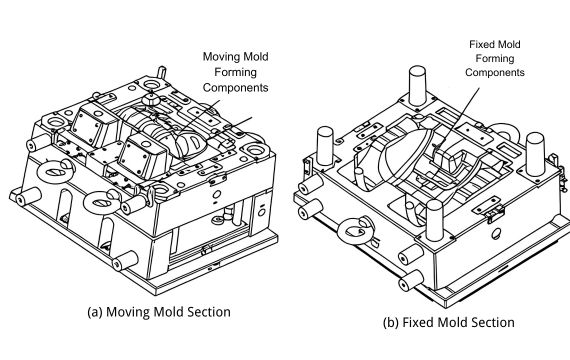
Gambar 1-1 Cetakan Injeksi untuk Rumah Kaca Spion Otomotif
Dalam produksi cetakan, ruang yang digunakan untuk mengisi lelehan plastik dan membentuk komponen plastik disebut rongga. Komponen cetakan yang membentuk rongga cetakan injeksi secara kolektif disebut sebagai komponen cetak, yang juga dikenal sebagai sisipan cetakan internal. Sisipan cetakan internal meliputi sisipan cetakan tetap, sisipan cetakan bergerak, dan pin inti. Selain itu, komponen cetak meliputi mekanisme penarik inti lateral, batang dorong miring, dan komponen ejektor. Pada Gambar 1-1, sisipan cetakan bergerak, sisipan cetakan tetap, dan slider semuanya dianggap sebagai komponen cetak. Bab ini terutama menjelaskan desain sisipan cetakan internal dalam cetakan injeksi, termasuk desain permukaan pemisah, ukuran sisipan, metode pemasangan dan pengikatan sisipan, dll. Desain mekanisme penarik inti lateral dan komponen ejektor akan dibahas pada bab-bab selanjutnya.
1.1.2 Persyaratan Dasar untuk Desain Bagian Cetakan
Persyaratan dasar untuk bagian cetakan meliputi hal berikut ini.
(1)Kekuatan dan kekakuan yang cukup
Dalam pencetakan injeksi, rongga harus mampu menahan tekanan tinggi dari lelehan suhu tinggi, sehingga rongga cetakan harus memiliki kekuatan dan kekakuan yang memadai. Jika kekuatan rongga perlu ditingkatkan, deformasi plastis akan terjadi, bahkan fraktur; jika kekakuan perlu ditingkatkan, deformasi elastis akan terlalu besar, yang menyebabkan deformasi transfinite rongga ke arah luar dan menyebabkan plastisnya bagian yang tersangkut di cetakan tetap atau flash yang muncul di garis pemisah. Penempatan kerucut sering ditambahkan ke dalam desain untuk meningkatkan bagian cetakan, seperti yang ditunjukkan pada Gambar 1-2.
(2)Bagian plastik cetakan yang memenuhi persyaratan dapat diperoleh
Persyaratan ini mencakup bentuk tampilan, akurasi dimensi, persyaratan kekasaran permukaan, sifat mekanis emosional, sifat kimia, dll.
(3) Bagian plastik yang dihasilkan dapat langsung digunakan dalam perakitan, sehingga menghindari proses pemesinan selanjutnya pada bagian cetakan. Melalui desain struktur bagian cetakan,
Semua slot, kolom sekrup sadap sendiri, snap, sisipan, dan sebagainya harus dirancang untuk dicetak satu kali dalam rongga.
(4) Cetakan yang andal, efisiensi tinggi. Desain bagian cetakan harus mempertimbangkan pengisian cepat sistem gerbang, pendinginan cepat pada bagian cetakan lainnya, pengeluaran cepat dan andal, serta mudahnya pelepasan runner dan gerbang lainnya.
(5)Biaya produksi rendah.
Strukturnya harus sederhana, andal, dan praktis, memperpendek waktu produksi dan mengurangi biaya manufaktur, seperti yang ditunjukkan pada Gambar 7-3.
(6)Mudah dirawat dan diperbaiki.
Untuk area yang rentan terhadap kerusakan dan sulit dikerjakan dengan mesin, struktur sisipan perlu dipertimbangkan untuk memungkinkan penggantian cepat setelah kerusakan, seperti yang ditunjukkan pada Gambar 7-4. Cetakan adalah alat produksi yang tahan lama, sehingga perawatan dan perbaikan di masa mendatang harus dipertimbangkan selama fase desain.
(7) Aspek material.
- Material harus memiliki kekerasan dan ketahanan aus yang memadai untuk menahan gesekan aliran material. Umumnya, kekerasan material cetakan inti harus di atas 35HRC. Untuk cetakan yang digunakan dalam injeksi plastik yang diperkuat serat kaca atau untuk produksi volume tinggi, kekerasan sisipan cetakan inti seringkali diharuskan di atas 50HRC.
- Material tersebut harus memiliki kinerja pemolesan yang baik. Kekasaran permukaan (Ra) umumnya dipersyaratkan di bawah 0,4 μm. Permukaan rongga harus dipoles cermin untuk cetakan yang menghasilkan produk plastik transparan, dengan persyaratan kekasaran permukaan (Ra) di bawah 0,2 μm.
- Material harus mudah diproses untuk proses pemotongan. Area kritis dan komponen presisi harus melalui proses penggilingan, sementara area umum harus diproses menggunakan operasi pembubutan atau penggilingan.
1.1.3 Desain Konten dan Langkah Umum Pembentukan Komponen
Perancangan komponen pembentuk umumnya mengikuti langkah-langkah berikut:
- Tentukan jumlah rongga cetakan.
- Identifikasi garis pemisah produk plastik dan permukaan pemisah cetakan.
- Tentukan susunan rongga-rongganya.
- Rancang mekanisme penarikan inti samping jika penarikan inti samping diperlukan.
- Tentukan dimensi pembentukan inti dan rongga dan tetapkan sudut draft untuk pencetakan.
- Tentukan metode perakitan dan metode fiksasi untuk komponen pembentuk.
Bab ini membahas secara menyeluruh kelima langkah lainnya dan menjelaskan desain mekanisme penarik inti samping secara rinci di Bab 9.
1.2 Menentukan Jumlah Rongga
Cetakan injeksi sekunder dapat memproduksi beberapa komponen plastik yang identik atau berbeda secara bersamaan, sehingga meningkatkan kecepatan produksi dan efisiensi ekonomi secara signifikan, yang merupakan nilai penting dari cetakan injeksi. Sebelum desain cetakan dimulai, biasanya disiapkan tabel pemisahan cetakan. Tabel ini harus menentukan nama dan jumlah komponen plastik yang akan dibentuk dalam setiap cetakan.
1.2.1 Faktor-faktor yang Perlu Dipertimbangkan Saat Menentukan Jumlah Rongga
Jumlah rongga cetakan biasanya ditentukan berdasarkan ukuran batch produksi, persyaratan presisi produk plastik, ukuran produk plastik, material yang digunakan, dan warnanya. Selain itu, faktor-faktor lain juga perlu dipertimbangkan, seperti proses pencetakan plastik, peralatan cetak, dan proses pembuatan cetakan. Jika jumlah rongga tidak memadai, pengisian lelehan dapat terganggu dan, dalam kasus yang parah, bahkan dapat menyebabkan kegagalan seluruh cetakan.
Gambar 7-5 menunjukkan cetakan injeksi untuk casing tangki bahan bakar sebuah korek api. Cetakan dengan 16 rongga cukup memadai, tetapi merancang cetakan dengan 24 rongga tidaklah tepat. Umumnya, untuk produk plastik dengan persyaratan akurasi dimensi yang tinggi, jumlah rongga per cetakan tidak boleh melebihi empat, dan tata letak runner yang seimbang harus diterapkan. Untuk produk plastik dengan persyaratan akurasi standar, berdasarkan pengalaman, meskipun setiap rongga menghasilkan komponen yang identik, rapi, dan mudah dibentuk, memiliki lebih dari 24 rongga per cetakan perlu dipertimbangkan dengan cermat.
Faktor-faktor berikut harus dipertimbangkan saat menentukan jumlah rongga cetakan.
(1)Keakuratan dimensi bagian plastik.
Akibat kesalahan manufaktur pada saluran dan gerbang, sulit untuk secara bersamaan menyesuaikan semua parameter proses injeksi rongga ke nilai optimal, bahkan jika tata letak saluran sudah seimbang. Hal ini membuat sulit untuk memastikan konsistensi penyusutan. Kemampuan pertukaran komponen plastik dengan persyaratan presisi tinggi akan sangat terpengaruh. Beberapa penelitian di luar negeri menunjukkan bahwa akurasi dimensi komponen cetakan menurun sebesar 5% untuk setiap rongga tambahan.
(2)Alasan ekonomi.
Semakin banyak rongga yang dimiliki cetakan, semakin besar ukuran keseluruhannya, sehingga membutuhkan mesin cetak injeksi raksasa. Mesin cetak injeksi besar mahal, dan kecepatan kerjanya rendah, yang tidak kondusif untuk menerapkan cetakan injeksi multi-rongga. Selain itu, semakin banyak rongga yang dimiliki cetakan, semakin tinggi biaya pembuatan cetakan dan semakin kompleks strukturnya. Oleh karena itu, semakin sulit untuk memastikan kualitas cetakan.
(3)Proses pencetakan.
Semakin banyak rongga, semakin panjang runner. Sebelum lelehan mencapai rongga, tekanan injeksi dan panas lelehan akan berkurang banyak. Jika ukuran runner dan gerbang tidak dirancang dengan baik, beberapa rongga tidak dapat diisi, atau bahkan jika dapat diisi, cacat seperti garis las atau rongga internal akan muncul. Jika tekanan injeksi ditingkatkan, akan muncul kilatan di rongga lainnya.
(4) Perawatan dan perbaikan jamur.
Semakin banyak rongga cetakan, semakin tinggi tingkat kegagalannya. Begitu sebuah rongga cetakan bermasalah, rongga tersebut harus segera diperbaiki. Jika tidak, keseimbangan tekanan dan suhu asli cetakan akan terganggu, yang dapat menyebabkan kerusakan permanen pada cetakan dan mesin cetak injeksi. Seringnya waktu henti untuk perbaikan cetakan juga merugikan efisiensi produksi dan produktivitas cetakan.
1.2.2 Faktor Lain yang Perlu Dipertimbangkan Saat Menentukan Jumlah Rongga
(1) Ukuran Batch Produksi, Presisi Bagian, Ukuran, Bahan, dan Warna
Untuk batch produksi kecil, jumlah rongga cetakan harus diminimalkan untuk mengurangi biaya. Dalam kasus seperti ini, komponen plastik dengan bahan, warna, dan ukuran kecil yang sama dapat digabungkan dalam cetakan yang sama untuk produksi. Untuk batch produksi besar, penempatan komponen plastik yang sama ke dalam cetakan yang sama untuk produksi lebih disukai, yaitu cetakan multi-rongga di mana setiap rongga menghasilkan komponen yang identik.
Misalnya, dalam kasus korek api sekali pakai:
- Bagian casing diproduksi dengan cetakan 16 rongga.
- Bagian pemicu diproduksi dengan cetakan 24 rongga.
- Bagian katup permukaan segel diproduksi dengan cetakan 12 rongga, dan seterusnya.
Rongga yang lebih sedikit—umumnya tidak lebih dari empat—lebih baik untuk komponen dengan persyaratan presisi tinggi. Ukuran komponen plastik juga secara langsung memengaruhi jumlah rongga per cetakan. Komponen plastik besar lebih cocok untuk cetakan satu rongga, sementara komponen plastik kecil cocok untuk cetakan multi-rongga. Namun, ukuran cetakan tidak boleh terlalu besar, dan dimensi panjang dan lebar umumnya tidak boleh melebihi 300 mm × 400 mm.
1.1.3 Desain Konten dan Langkah Umum Pembentukan Komponen
Perancangan komponen pembentuk umumnya mengikuti langkah-langkah berikut:
Tentukan jumlah rongga cetakan.
Identifikasi garis pemisah produk plastik dan permukaan pemisah cetakan.
Tentukan susunan rongga-rongganya.
Rancang mekanisme penarikan inti samping jika penarikan inti samping diperlukan.
Tentukan dimensi pembentukan inti dan rongga dan tetapkan sudut draft untuk pencetakan.
Tentukan metode perakitan dan metode fiksasi untuk komponen pembentuk.
Bab ini membahas secara menyeluruh lima langkah lainnya selain menjelaskan desain mekanisme penarik inti samping, secara rinci di Bab 9,
2.2 Menentukan Jumlah Rongga
Cetakan injeksi sekunder dapat secara bersamaan menghasilkan beberapa bagian plastik yang identik atau berbeda, secara signifikan meningkatkan kecepatan produksi dan efisiensi ekonomi, yang merupakan salah satu nilai penting dari cetakan injeksi. Sebelum desain cetakan dimulai, menyiapkan tabel pemisahan cetakan adalah hal yang lazim. Tabel ini harus menentukan nama dan jumlah bagian plastik yang akan dibentuk di setiap cetakan.
2.2.1 Faktor-faktor yang Perlu Dipertimbangkan Saat Menentukan Jumlah Rongga
Jumlah rongga cetakan biasanya ditentukan berdasarkan ukuran batch produksi, persyaratan presisi produk plastik, ukuran produk plastik, material yang digunakan, dan warnanya. Selain itu, faktor-faktor lain juga perlu dipertimbangkan, seperti proses pencetakan plastik, peralatan cetak, dan proses pembuatan cetakan. Jika jumlah rongga tidak memadai, pengisian lelehan dapat terganggu dan, dalam kasus yang parah, bahkan dapat menyebabkan kegagalan seluruh cetakan.
Gambar 7-5 menunjukkan cetakan injeksi untuk casing tangki bahan bakar korek api. Cetakan dengan 16 rongga cukup memadai, tetapi merancang cetakan dengan 24 rongga tidaklah tepat. Umumnya, untuk produk plastik dengan persyaratan akurasi dimensi tinggi, jumlah rongga per cetakan tidak boleh melebihi empat, dan tata letak runner yang seimbang harus diterapkan. Untuk produk plastik dengan persyaratan akurasi standar, berdasarkan pengalaman, meskipun setiap rongga menghasilkan komponen yang identik, padat, dan mudah dibentuk, memiliki lebih dari 24 rongga per cetakan perlu dipertimbangkan dengan cermat.
Faktor-faktor berikut harus dipertimbangkan saat menentukan jumlah rongga cetakan: (1)Keakuratan dimensi bagian plastik.
Akibat kesalahan manufaktur pada saluran dan gerbang, sulit untuk secara bersamaan menyesuaikan semua parameter proses injeksi rongga ke nilai optimal, bahkan jika tata letak saluran sudah seimbang. Hal ini membuat sulit untuk memastikan konsistensi penyusutan. Kemampuan pertukaran komponen plastik dengan persyaratan presisi tinggi akan sangat terpengaruh. Beberapa penelitian di luar negeri menunjukkan bahwa akurasi dimensi komponen cetakan menurun sebesar 5% untuk setiap rongga tambahan.
(2)Alasan ekonomi.
Semakin banyak rongga yang dimiliki cetakan, semakin besar ukuran keseluruhannya, sehingga membutuhkan mesin cetak injeksi raksasa. Mesin cetak injeksi besar mahal, dan kecepatan kerjanya rendah, yang tidak kondusif untuk menerapkan cetakan injeksi multi-rongga. Selain itu, semakin banyak rongga yang dimiliki cetakan, semakin tinggi biaya pembuatan cetakan dan semakin kompleks strukturnya. Oleh karena itu, semakin sulit untuk memastikan kualitas cetakan.
(3)Proses pencetakan.
Semakin panjang runner, semakin banyak rongga yang terbentuk. Sebelum lelehan mencapai rongga, tekanan injeksi dan panas lelehan akan hilang dalam jumlah besar. Jika ukuran runner dan gerbang tidak dirancang dengan baik, beberapa rongga tidak dapat terisi, atau bahkan jika dapat terisi, cacat seperti garis las atau rongga internal akan muncul. Jika tekanan injeksi meningkat, akan muncul percikan api di rongga-rongga lainnya.
(4) Perawatan dan perbaikan jamur.
Semakin banyak rongga cetakan, semakin tinggi tingkat kegagalannya. Begitu sebuah rongga cetakan bermasalah, rongga tersebut harus segera diperbaiki. Jika tidak, keseimbangan tekanan dan suhu asli cetakan akan terganggu, yang dapat menyebabkan kerusakan permanen pada cetakan dan mesin cetak injeksi. Seringnya waktu henti untuk perbaikan cetakan juga merugikan efisiensi produksi dan produktivitas cetakan.
2.2.2 Faktor Lain yang Perlu Dipertimbangkan Saat Menentukan Jumlah Rongga
(1) Ukuran Batch Produksi, Presisi Bagian, Ukuran, Bahan, dan Warna
Untuk batch produksi kecil, jumlah rongga cetakan harus diminimalkan untuk mengurangi biaya. Dalam kasus seperti ini, komponen plastik dengan bahan, warna, dan ukuran kecil yang sama dapat digabungkan dalam cetakan yang sama untuk produksi. Untuk batch produksi besar, penempatan komponen plastik yang sama ke dalam cetakan yang sama untuk produksi lebih disukai, yaitu cetakan multi-rongga di mana setiap rongga menghasilkan komponen yang identik.
Misalnya, dalam kasus korek api sekali pakai:
- Bagian casing diproduksi dengan cetakan 16 rongga.
- Bagian pemicu diproduksi dengan cetakan 24 rongga.
- Bagian katup permukaan segel diproduksi dengan cetakan 12 rongga, dan seterusnya.
Rongga yang lebih sedikit lebih baik untuk komponen dengan persyaratan presisi tinggi; umumnya, jumlah rongga tidak lebih dari empat. Ukuran komponen plastik juga secara langsung memengaruhi jumlah rongga per cetakan. Komponen plastik besar lebih cocok untuk cetakan satu rongga, sementara komponen plastik kecil cocok untuk cetakan multi-rongga. Namun, ukuran cetakan tidak boleh terlalu besar, dan dimensi panjang dan lebar umumnya tidak boleh melebihi 300 mm × 400 mm.
(2) Ukuran Mesin Cetak Injeksi
Jika mesin cetak injeksi yang sesuai dengan cetakan sudah ditentukan sebelumnya, ada dua metode untuk menghitung jumlah rongga:
① Tentukan Jumlah Rongga Berdasarkan Kapasitas Injeksi Mesin
Berat total semua bagian rongga ditambah berat material sistem runner harus memenuhi ketentuan berikut:
Berat total bagian rongga + Berat bahan sistem runner
Catatan: Nilai yang dihitung harus dibulatkan ke bilangan bulat terdekat. Nilai tidak dapat dibulatkan ke bawah atau disesuaikan secara sembarangan.
② Gaya Penjepit Terukur (atau Nominal) Mesin Cetak Injeksi
Dengan asumsi total luas proyeksi semua rongga pada permukaan pemisah adalah Aproj (dalam mm2), gaya penjepit terukur (atau nominal) dari mesin cetak injeksi adalah Fclamp, dan tekanan rongga rata-rata yang diberikan oleh plastik cair adalah Pcav, hubungannya adalah sebagai berikut:
Aproj × Pcav ≤Fclamp ×80%
Tekanan rongga rata-rata Pcav untuk berbagai lelehan plastik tercantum dalam Tabel 7-1.