

Pinces pour moulage par injection
La fonction principale de la pince de moule d'injection est de fixer le moule, de garantir que le moule est fixé pendant le processus de moulage par injection et d'éviter les dommages au moule ou les défauts du produit causés par les vibrations ou le mouvement du moule. La pince de moule peut améliorer la stabilité du moule, garantissant la qualité des produits de moulage par injection et l'efficacité globale de la production. De plus, elle a également la fonction de changement rapide de moule. Par rapport aux pinces de moule hydrauliques, notre pinces mécaniques pour moules Les pinces à moules mécaniques sont conçues pour s'adapter à une variété de marques et de modèles, notamment Haitian, LK Group, Toshiba, Arburg, Yizumi, Chen Hsong, Fanuc, Nissei, UBE, FCS, etc. Les pinces à moules mécaniques présentent généralement des avantages en termes de structure solide, de sécurité et d'efficacité. Leur conception prend souvent en compte la stabilité du moule et la facilité d'utilisation, ce qui le rend plus abordable et plus facile à entretenir. De plus, il simplifie le processus de changement de moule, réduit les opérations manuelles, augmente la vitesse de changement de moule et réduit les coûts de fabrication.
Pinces et boulons pour machine de moulage par injection
Nous proposons une sélection complète de colliers et de boulons de haute qualité dans différents styles et tailles pour répondre à tous vos besoins en matière de machines de moulage par injection. Notre gamme de produits comprend des colliers de serrage de type réglable, des colliers de serrage de type C, des écrous en T, des boulons en T et des boulons hexagonaux centraux, etc. Garantissant des performances et une efficacité optimales pour vos opérations de moulage.
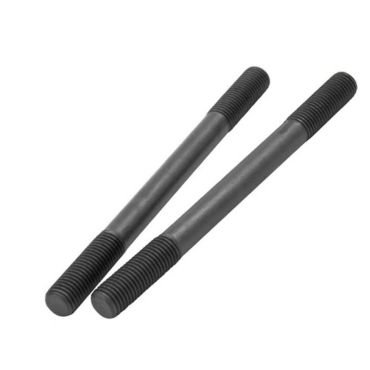
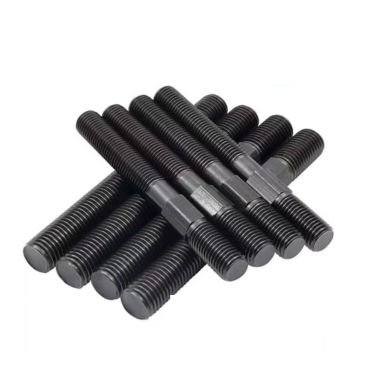
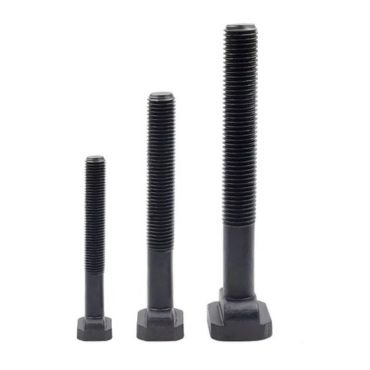
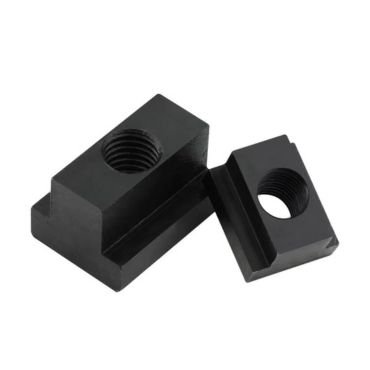
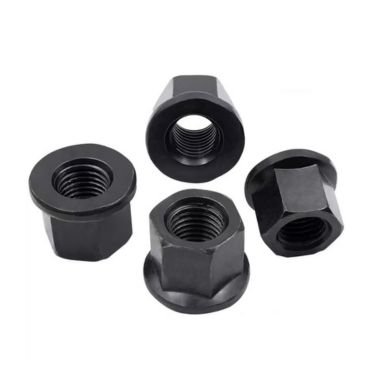
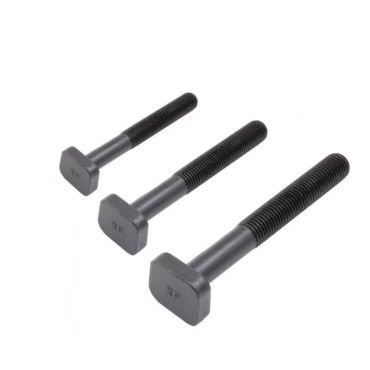
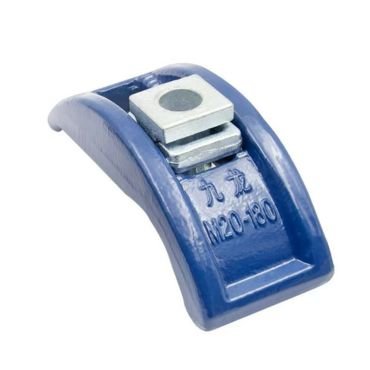
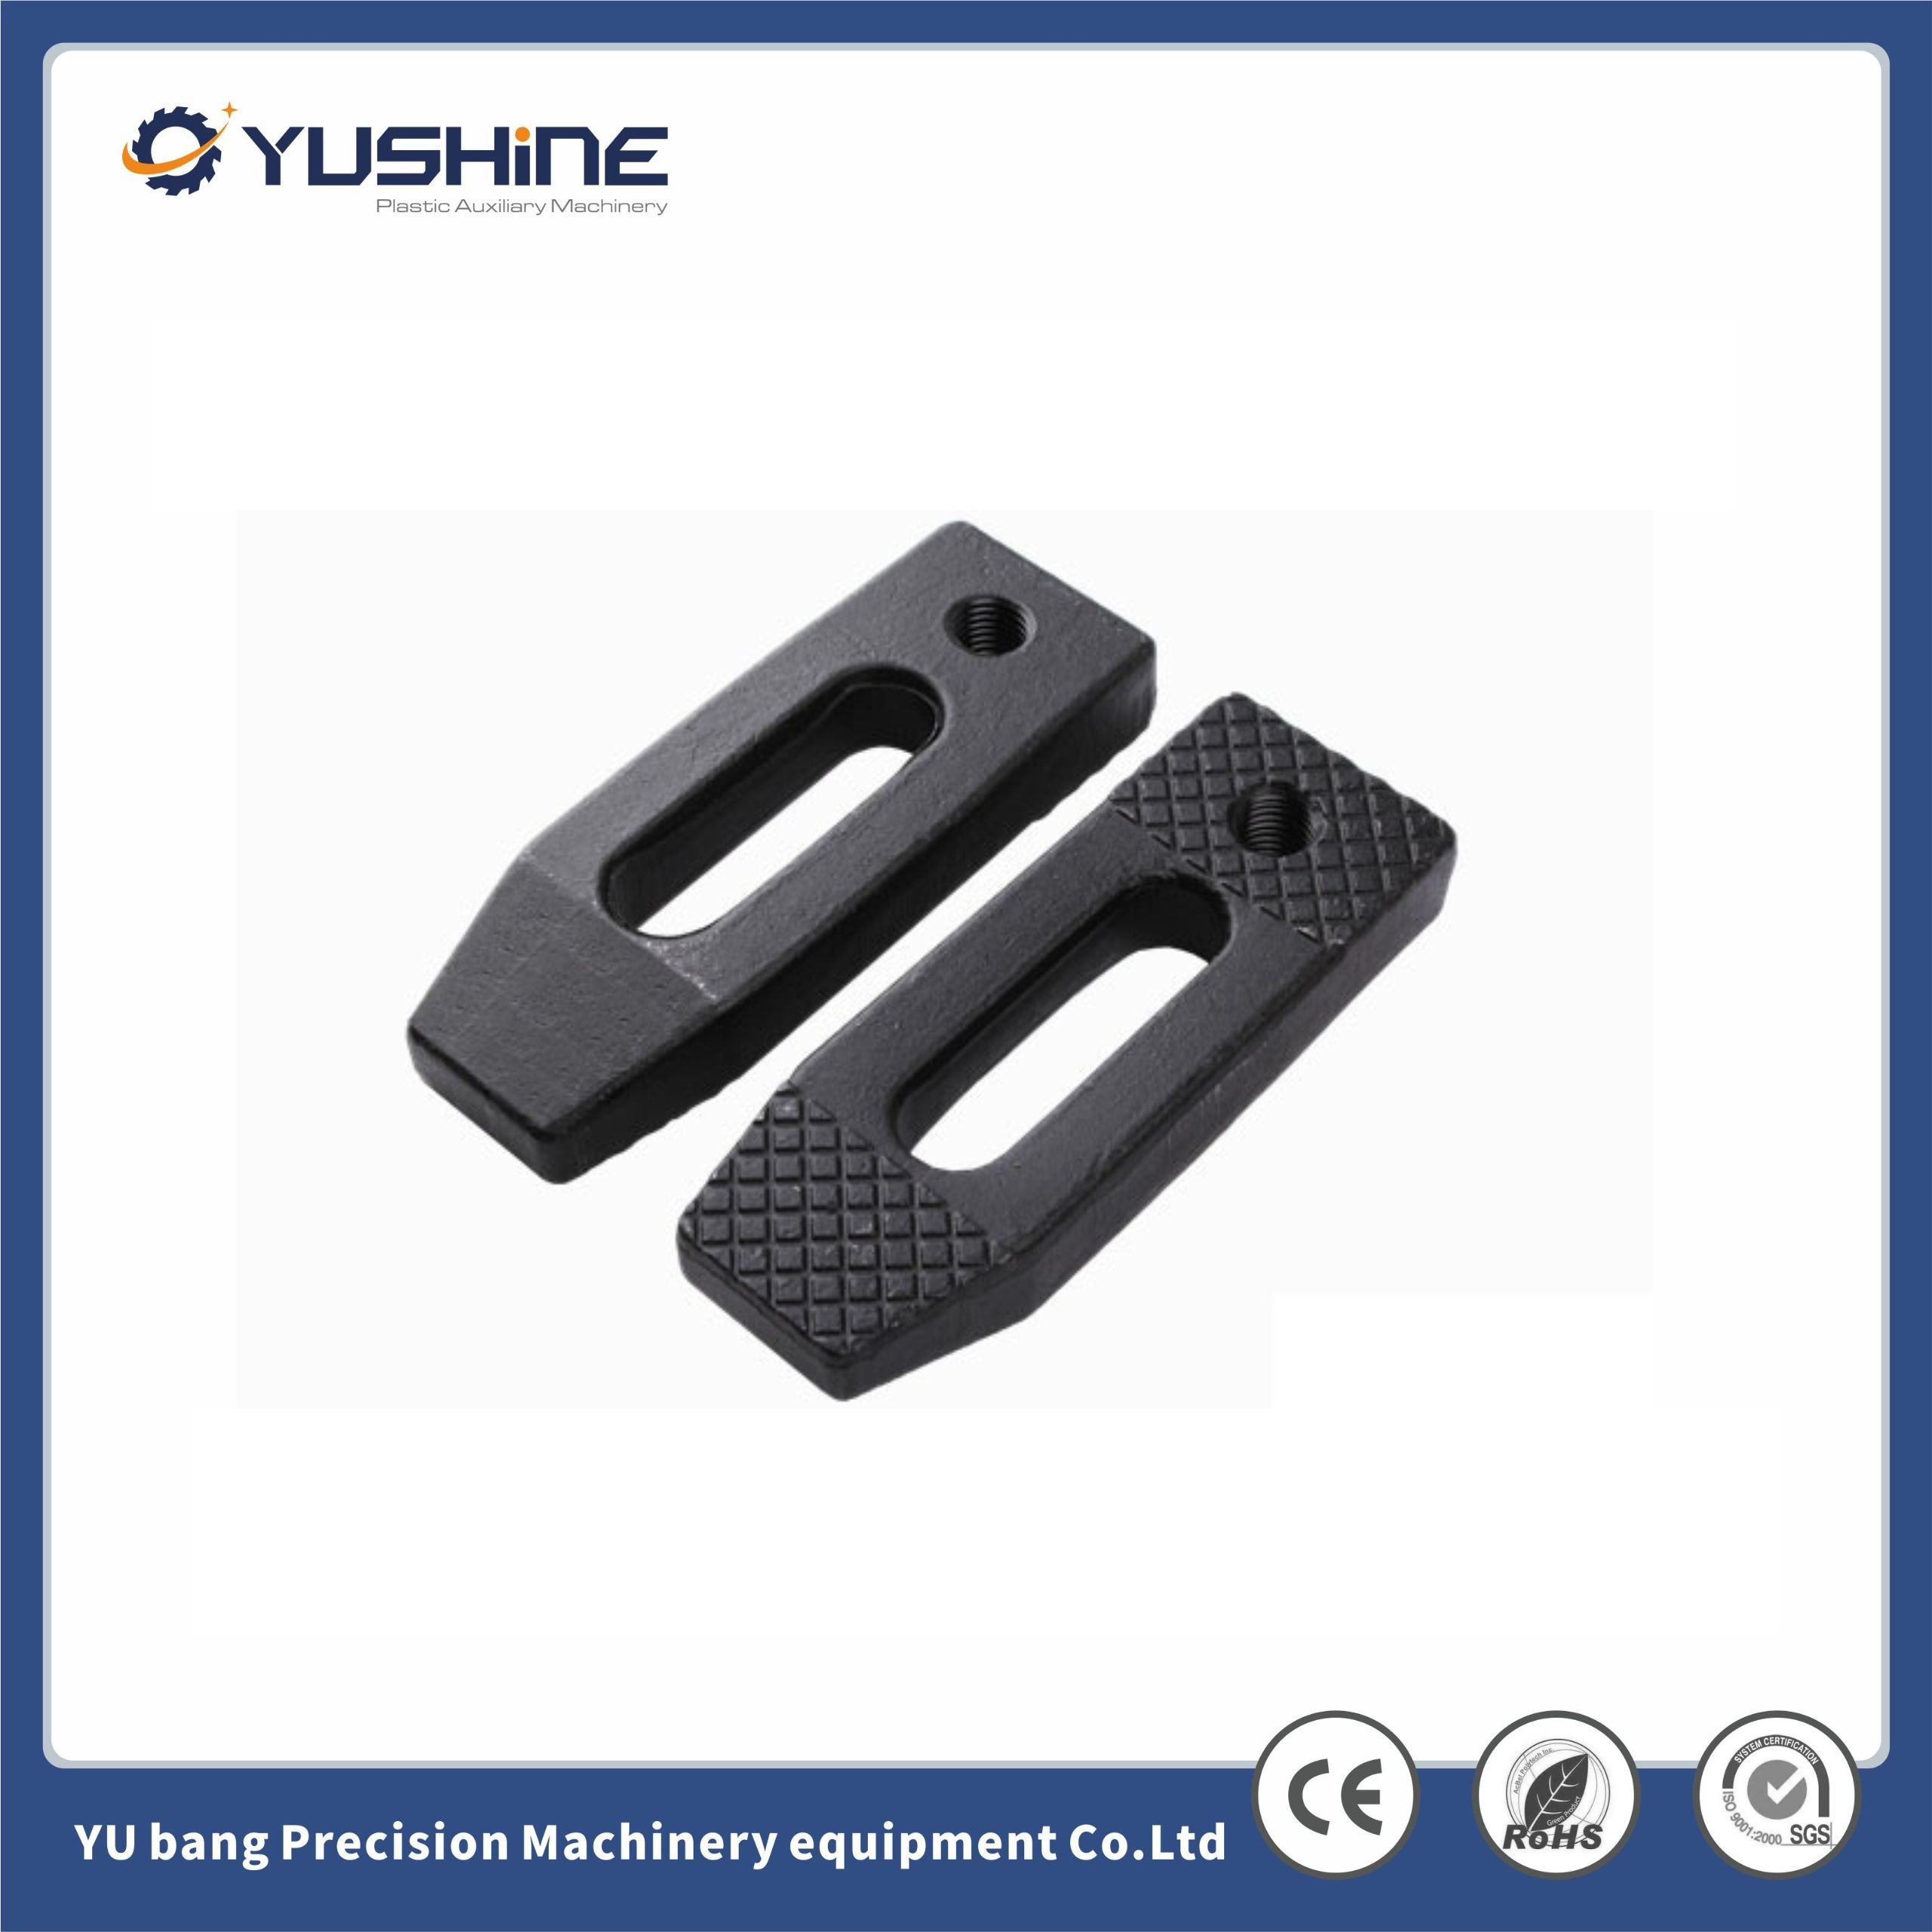
Spécification
| Numéro d'article | Un OAL | B Hauteur | Largeur C | Fente D | E-orteil | F Guérir | G Guérir | Taille du trou | Taille du boulon |
| M12-100 | 4″ | 2″ | 2″ | 2″ | 2,5 pouces | .300″ | .0,586″ | .0,51″ | 1/2″-13 |
| M16-130 | 5″ | 2,25″ | 2,75″ | 2″ | 3,5″ | .440″ | .0,798″ | .0,654″ | 5/8″-11 |
| M16-150 | 3,875″ | .0,654″ | 6″ | 2,592″ | 2,625″ | 3,250″ | .0,196″ | .0,944″ | 5/8″-11 |
| M20-180 | 7″ | 3,5″ | 3″ | 4″ | 4,625″ | .0,515″ | .0,932″ | .0,837″ | 3/4″-10 |
| M24-240 | 9,5″ | 4″ | 4″ | 5″ | 5,5″ | .0,730″ | 1,323″ | 1,022″ | 1″-8 |
| M30-250 | 9,875″ | 4,5″ | 4″ | 5″ | 6″ | .0,730″ | 1,323″ | 1,256″ | 1-1/4″-7 |
| Modèle | L(mm) | D(mm) | H2(mm) | D1(mm) | L3(mm) | Poids (kg) |
| M12 | 100 | 39 | 20 | 13 | 43 | 0.5 |
| M16 | 123 | 44 | 20 | 18 | 66 | 0.7 |
| M20 | 15 | 53 | 25 | 23 | 90 | 1.3 |
| M24 | 187 | 67 | 31 | 26 | 107 | 2.2 |
| M16 (durcissement) | 124 | 48 | 21 | 17 | 60 | 0.9 |
| M20 (durcissement) | 143 | 50 | 26 | 21 | 80 | 1.3 |
| M16 (Harden) Couleur bleue | 124 | 47 | 23 | 16.5 | 60 | 0.9 |
| M20 (durcissement) couleur bleue | 155 | 55 | 21 | 20.5 | 80 | 1.3 |
DEMANDEZ UN DEVIS POUR PLUS DE DÉTAILS
Comment les pinces sélectionnées font-elles référence aux tonnes de la machine de moulage par injection ?
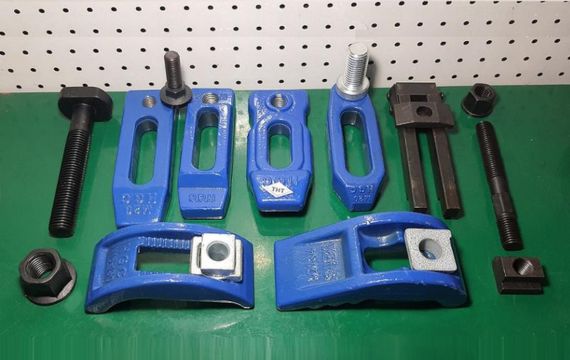
Ces recommandations garantissent que le moule est stabilisé en toute sécurité et en bon état. Pour de meilleures performances, la force de serrage et la surface projetée du moule doivent être prises en compte. Les statuts ci-dessous sont à titre de référence :
Grenaille 60-80g (∼30-50 tonnes) : M12
Tir 100-300g (∼80-150 tonnes) : M16
Grenaille 400-2500g (∼200-500 tonnes) : M20
Tir 3000-7000g (∼600-1000 tonnes) : M24
Tir 7000-30000g (∼1200-2000 tonnes) : M30
Tiré à plus de 30 000 g (plus de 2 000 tonnes) : M36
Les tailles de colliers recommandées en fonction de la taille de l'injection de la machine de moulage par injection ne sont que des suggestions. La sélection réelle doit être basée sur la taille des trous filetés ou des rainures en T de l'équipement.
Applications des colliers de serrage pour moules à injection
Les brides de serrage pour moules d'injection sont largement utilisées dans de nombreux secteurs industriels. Ces moules ont des applications essentielles dans plusieurs secteurs clés, remplissant des fonctions critiques et améliorant l'efficacité de la production.
Pourquoi choisir nos pinces de moulage par injection
Considérations à prendre en compte lors du choix de la bonne taille de pinces de moulage
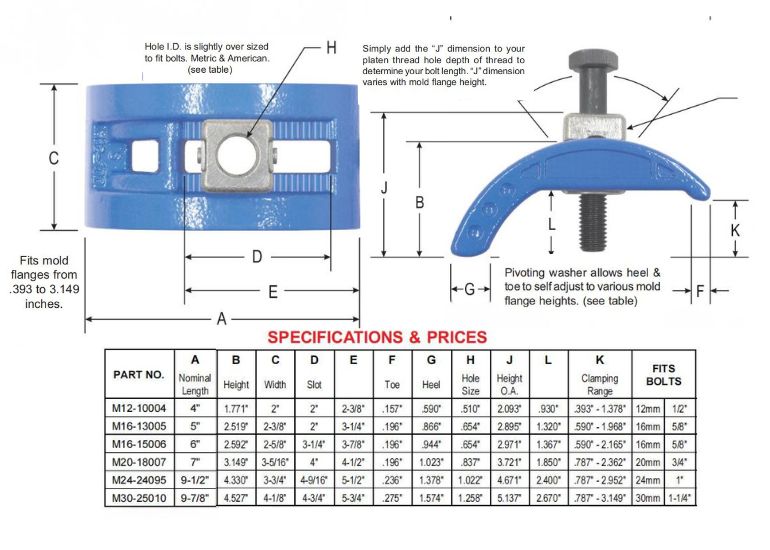
Tout d'abord, mesurez l'épaisseur de la bride du moule et choisissez une pince avec une plage de serrage (K) qui la couvre. Assurez-vous que la plage de serrage peut s'adapter à l'épaisseur de la bride pour obtenir un maintien stable.
Reportez-vous à la taille du boulon compatible avec la pince pour vous assurer que le boulon peut être inséré dans le trou de la pince. Cela évite des problèmes tels qu'un ajustement lâche causé par des boulons sous-dimensionnés ou des difficultés d'installation causées par des boulons trop gros. La page propose à la fois des mesures métriques et américaines.
En fonction de la hauteur de la bride du moule, ajoutez la dimension « J » (la dimension « J » varie selon les hauteurs de bride ; reportez-vous au formulaire pour connaître la taille) et la longueur du trou de filetage du plateau pour calculer la longueur de boulon requise.
Assurez-vous que la longueur totale et la conception de la pince correspondent à l'espace d'installation disponible de la machine de moulage par injection. Cela évitera les problèmes de pinces surdimensionnées provoquant des interférences ou de pinces sous-dimensionnées ne parvenant pas à maintenir efficacement.
Questions fréquemment posées
La force de serrage (également appelée force de fermeture du moule) est un paramètre essentiel des machines de moulage par injection, faisant référence à la force de serrage appliquée par la machine au moule. Comme le volume d'injection, la force de serrage reflète, dans une certaine mesure, la capacité de la machine à traiter les produits et est souvent utilisée comme paramètre principal pour indiquer la taille des spécifications de la machine. La force de serrage P est calculée en fonction de la surface de projection verticale du produit moulé par injection sur la plaque du moule (plaque de tête ou deuxième plaque) :
Force de serrage = Constante de force de serrage × Surface de projection du produit
c'est-à-dire, P = kp · SWoir :
- P — Force de serrage (t)
- S — Surface de projection verticale du produit sur la plaque du moule (cm²)
- Kp — Constante de force de serrage (t/cm²)
Les valeurs de Kp sont répertoriées dans le tableau suivant (tableau 2-4) :
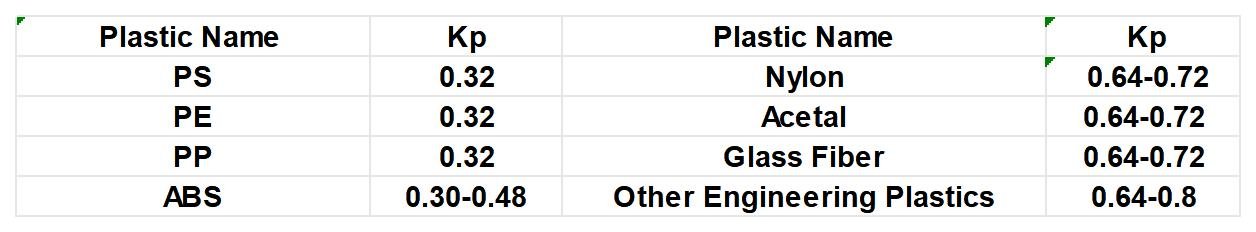
Exemple : Supposons qu'un produit ait une surface de projection verticale de 410 cm² sur la plaque de tête ou la deuxième plaque et que le matériau du produit soit du PE. Calculez la force de serrage requise. En utilisant la formule ci-dessus :
P = Kp · S = 0,32 × 410 = 131,2 (tonnes)Pour des raisons de stabilité de la production et de sécurité de la charge de la machine d'injection, la force de serrage de la machine de moulage par injection est généralement de 1,17 fois la force de serrage réelle du produit. Par conséquent, 131,2 × 1,17 = 153,5 (tonnes), ce qui signifie qu'une machine de moulage par injection de 160 tonnes doit être sélectionnée.
Le volume d'injection est calculé en fonction de la densité et du volume du produit pour déterminer le poids du matériau nécessaire pour un cycle de moulage. La capacité du cylindre de la machine de moulage par injection est le volume d'injection. Par exemple, si le poids d'un cycle de moulage, y compris la carotte, est de 70 g, la machine de moulage par injection minimale nécessaire aurait une capacité de cylindre de 100 g. L'utilisation optimale est lorsque le volume réel du produit est de 70% de la capacité du cylindre. Une capacité trop importante peut entraîner un sous-remplissage, tandis qu'une capacité trop faible peut entraîner une décomposition du matériau en raison d'une exposition prolongée à des températures élevées.
Plusieurs facteurs sont essentiels pour obtenir un excellent rendement des machines de moulage par injection de traitement du plastique lors du réglage du moteur, notamment la pression de serrage de la pince du moule.
Pression de serrage
La pression de serrage est une force qui permet de positionner le moule à proximité de la machine de moulage par injection. Il s'agit également d'une mesure de la force qui maintient les pinces du moule.
Pour cette raison, la pression de serrage doit être élevée pour améliorer le fonctionnement et éviter que la force de l'injection ne provoque une ouverture prématurée des pinces du moule.
Si la pression n'est pas élevée, les pinces du moule s'ouvriront prématurément et provoqueront un scintillement sur les pièces voisines.
Importance de la pression de serrage
La pression de serrage est une variable très utile pour mesurer la capacité de la machine de moulage par injection à obtenir de bons résultats.
La pression de serrage a un effet important sur le produit final, ainsi que sur ses coûts et ses cycles.
La pression de serrage est essentielle car si le moule n'est pas suffisamment serré, le plastique sortira du moule, ce qui entraînera des lignes de séparation.
Yushine, étant un fabricant d'auxiliaires en plastique, place la barre très haut avec ses pinces à moules de haute qualité, disponibles en différents modèles.
Yushine est spécialisé dans la fabrication de pinces de moulage, qui se présentent sous deux formes : les pinces de moulage réglables et les pinces de moulage de type C. Les spécifications des pinces de moulage de type C sont les suivantes :
Le diamètre du M12 est de 12,5 mm, la hauteur est de 50 mm et H1 est compris entre 15 et 35. Pour mesurer les dimensions, utilisez M12x115.
Le diamètre du modèle M16 est de 16,5. La hauteur est de 70 mm, H1 est compris entre 15 et 40 mm et pour mesurer les dimensions, utilisez M16x 110/130/150
Les dimensions du modèle M20 sont M20x180/220. Son diamètre est d'environ 20,5 mm et sa hauteur est d'environ 100 mm.
La dimension du modèle M24 est M24x220/240, le diamètre est de 25 mm et la hauteur est de 110/125 mm.
La dimension du modèle M30 est M30x250. Son diamètre est de 30 mm et sa hauteur est de 125 mm.
Modèles de cas

Les serre-moules sont utilisés dans l'industrie de transformation des métaux. Ils sont utilisés dans les centres d'usinage CNC ou les fraiseuses pour fixer les grandes pièces, empêcher les mouvements pendant l'usinage et garantir la précision de l'usinage.

Les pinces de moule utilisées sur le moule d'injection doivent être solidement fixées pour résister à l'injection à haute pression de plastique fondu et garantir la cohérence de la qualité du produit à chaque cycle.
