La conception du moule commence par la conception des pièces moulées, c'est-à-dire en fonction de la structure, de la taille et du nombre de cavités de moule des pièces en plastique pour organiser une conception de pièce moulée, y compris l'élaboration de la forme, de la taille et du mode d'assemblage des pièces moulées.
Lors de la conception de pièces moulées, les caractéristiques de moulage des plastiques (y compris le retrait, l'écoulement, l'agressivité, etc.), les caractéristiques de séparation et de démolition (y compris la pente de démolition, etc.) et les caractéristiques technologiques de la fabrication et de la maintenance doivent être pleinement prises en compte.
Que sont les pièces moulées ?
1.1.1 Les moules d'injection peuvent être divisés en deux parties : mobile et fixe, comme le montre la figure 1-1. Dans le moule, les pièces peuvent être divisées en pièces moulées et pièces structurelles. Les composants structurels comprennent la base du moule, qui utilise généralement de l'acier ordinaire. Les pièces moulées utilisent un excellent acier de moulage. Cela a deux objectifs : l'un est pratique pour le traitement et l'entretien, et l'autre est de réduire le coût de fabrication du moule, de garantir sa résistance, sa rigidité et sa résistance à l'usure, et de permettre au moule d'atteindre sa durée de vie de production prédéterminée.
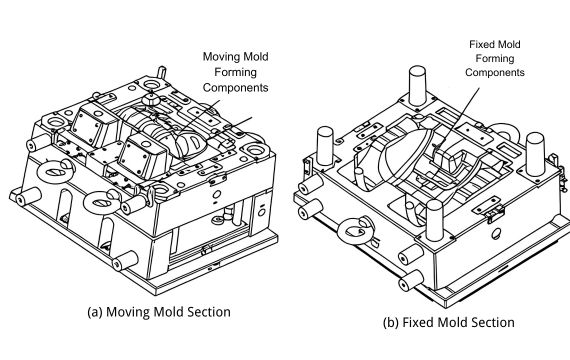
Figure 1-1 Moule d'injection pour boîtier de rétroviseur automobile
Dans la production de moules, l'espace utilisé pour remplir la matière plastique fondue et former la pièce en plastique est appelé la cavité. Les pièces de moule qui constituent la partie cavité du moule d'injection sont collectivement appelées pièces de moulage, également appelées inserts de moule internes. Les inserts de moule internes comprennent les inserts de moule fixes, les inserts de moule mobiles et les broches de noyau. En outre, les pièces de moulage comprennent des mécanismes latéraux de tirage de noyau, des tiges de poussée inclinées et des pièces d'éjection. Dans la figure 1-1, les inserts de moule mobiles, les inserts de moule fixes et les curseurs sont tous considérés comme des pièces de moulage. Ce chapitre décrit principalement la conception des inserts de moule internes dans les moules d'injection, y compris la conception des surfaces de séparation, la taille des inserts, la méthode d'incrustation et de fixation des inserts, etc. La conception des mécanismes latéraux de tirage de noyau et des pièces d'éjection sera abordée dans d'autres chapitres.
1.1.2 Exigences de base pour la conception des pièces moulées
Les exigences de base pour le moulage de pièces sont les suivantes.
(1) Résistance et rigidité suffisantes
Dans le moulage par injection, la cavité doit résister à la pression élevée de la masse fondue à haute température, de sorte que la cavité du moule doit avoir une résistance et une rigidité suffisantes. Si la résistance de la cavité doit être augmentée, une déformation plastique se produira, voire une fracture ; la rigidité doit être augmentée, la déformation élastique sera trop importante, entraînant une déformation transfinie de la cavité vers l'extérieur et une pièce causplastique coincée dans le moule fixe ou une bavure apparaissant au niveau de la ligne de séparation. Le positionnement conique est souvent ajouté à la conception pour augmenter le nombre de pièces moulées, comme le montre la figure 1-2.
(2)Une pièce en plastique moulée répondant aux exigences peut être obtenue
Ces exigences comprennent l'apparence, la forme, la précision dimensionnelle, les exigences de rugosité de surface, les propriétés mécaniques émotionnelles, les propriétés chimiques, etc.
(3) La pièce en plastique produite peut être directement utilisée dans l'assemblage, évitant ainsi l'usinage ultérieur des pièces moulées. Grâce à la conception structurelle des pièces moulées
Toutes les fentes, colonnes de vis autotaraudeuses, boutons-pression, inserts, etc. doivent être conçus pour être moulés une seule fois dans la cavité.
(4) Moulage fiable, haute efficacité. La conception des pièces moulées doit tenir compte d'un remplissage rapide système de distribution, refroidissement rapide des autres pièces moulées, éjection rapide et fiable et démontage facile des autres canaux et grilles.
(5) Faible coût de fabrication.
La structure doit être simple, fiable et pratique, réduisant ainsi le temps de production et les coûts de fabrication, comme le montre la figure 7-3.
(6)Facile à entretenir et à réparer.
Pour les zones sujettes aux dommages et difficiles à usiner, il convient d'envisager une structure d'insert permettant un remplacement rapide après un dommage, comme illustré à la Figure 7-4. Un moule est un outil de production durable, c'est pourquoi la maintenance et les réparations futures doivent être prises en compte lors de la phase de conception.
(7) Aspects matériels.
- Le matériau doit avoir une dureté et une résistance à l'usure suffisantes pour supporter le frottement du flux de matériau. En règle générale, la dureté du matériau du moule central doit être supérieure à 35 HRC. Pour les moules utilisés dans l'injection de plastiques renforcés de fibres de verre ou pour la production en grande série, la dureté des inserts du moule central doit souvent être supérieure à 50 HRC.
- Le matériau doit avoir de bonnes performances de polissage. La rugosité de surface Ra doit généralement être inférieure à 0,4 μm. La surface de la cavité doit être polie miroir pour les moules produisant des produits en plastique transparent, avec une rugosité de surface Ra inférieure à 0,2 μm.
- Le matériau doit être facilement usinable pour les processus de découpe. Les zones critiques et les pièces à ajustement précis doivent être soumises à des processus de rectification, tandis que les zones générales doivent être traitées à l'aide d'opérations de tournage ou de fraisage.
1.1.3 Contenu de la conception et étapes générales de formation des composants
La conception des composants de formage suit généralement les étapes suivantes :
- Déterminer le nombre de cavités du moule.
- Identifiez la ligne de séparation du produit en plastique et la surface de séparation du moule.
- Déterminer la disposition des cavités.
- Concevez le mécanisme de traction du noyau latéral si une traction du noyau latéral est requise.
- Définir les dimensions de formage du noyau et de la cavité et établir l'angle de dépouille pour le démoulage.
- Déterminer la méthode d'assemblage et la méthode de fixation des composants de formage.
Ce chapitre décrit en détail les cinq autres étapes et explique la conception du mécanisme de tirage du noyau latéral au chapitre 9.
1.2 Détermination du nombre de cavités
Un moule d'injection secondaire peut produire simultanément plusieurs pièces en plastique identiques ou différentes, ce qui augmente considérablement la vitesse de production et l'efficacité économique, qui sont des valeurs critiques des moules d'injection. Avant de commencer la conception du moule, il est habituel de préparer un tableau de séparation des moules. Ce tableau doit spécifier le nom et la quantité de pièces en plastique à former dans chaque moule.
1.2.1 Facteurs à prendre en compte pour déterminer le nombre de cavités
Le nombre de cavités du moule est généralement déterminé en fonction de la taille du lot de production, des exigences de précision du produit en plastique, de la taille du produit en plastique, du matériau utilisé et de sa couleur. Dans le même temps, il est également nécessaire de prendre en compte d'autres facteurs, tels que le processus de moulage du plastique, l'équipement de moulage et le processus de fabrication du moule. Si le nombre de cavités n'est pas raisonnable, cela peut entraîner un mauvais remplissage de la masse fondue et, dans les cas graves, même conduire à la défaillance de l'ensemble du moule.
La figure 7-5 montre un moule d'injection pour le boîtier du réservoir de carburant d'un briquet. Un moule à 16 cavités est raisonnable, mais une conception pour 24 cavités ne serait pas adaptée. En général, pour les produits en plastique avec des exigences de précision dimensionnelle élevées, le nombre de cavités par moule ne doit pas dépasser quatre et une disposition équilibrée des canaux doit être adoptée. Pour les produits en plastique avec des exigences de précision standard, d'après l'expérience, même si chaque cavité produit des pièces identiques, fines et faciles à mouler, il convient d'envisager avec soin d'avoir plus de 24 cavités par moule.
Les facteurs suivants doivent être pris en compte lors de la détermination du nombre de cavités du moule.
(1) Précision dimensionnelle des pièces en plastique.
En raison des erreurs de fabrication des canaux d'injection et des points d'injection, il est difficile d'ajuster simultanément les paramètres du processus d'injection de toutes les cavités aux valeurs optimales, même si la disposition des canaux d'injection est équilibrée. Il est donc difficile de garantir la régularité du retrait. L'interchangeabilité des pièces en plastique ayant des exigences de précision élevées sera sérieusement affectée. Certaines études étrangères montrent que la précision dimensionnelle des pièces moulées diminue de 5% pour chaque cavité supplémentaire.
(2)Raisons économiques.
Plus un moule comporte de cavités, plus sa taille globale est grande, ce qui nécessite une machine de moulage par injection géante. Les grandes machines de moulage par injection sont chères et leur vitesse d'action est lente, ce qui n'est pas propice à l'application de moules d'injection multi-empreintes. De plus, plus un moule comporte de cavités, plus le coût de fabrication du moule est élevé et plus la structure est complexe. Par conséquent, il est plus difficile de garantir la qualité du moule.
(3)Processus de moulage.
Plus le nombre de cavités est élevé, plus le canal d'injection est long. Avant que la matière fondue n'arrive dans la cavité, la pression d'injection et la chaleur de la matière fondue se perdent beaucoup. Si la taille des canaux d'injection et des portes n'est pas conçue de manière raisonnable, certaines cavités ne peuvent pas être remplies, ou même si elles peuvent l'être, des défauts tels que des lignes de soudure ou des vides intérieurs apparaîtront. Si la pression d'injection est augmentée, une bavure apparaîtra dans les autres cavités.
(4) Entretien et réparation des moisissures.
Plus il y a de cavités, plus le taux de défaillance est élevé. Une fois qu'une cavité présente un problème, elle doit être réparée à temps. Sinon, l'équilibre initial de pression et de température du moule sera rompu, ce qui peut causer des dommages permanents au moule et à la machine de moulage par injection. Les temps d'arrêt fréquents pour la réparation du moule nuisent également à l'efficacité de la production et à la productivité du moule.
1.2.2 Autres facteurs à prendre en compte pour déterminer le nombre de cavités
(1) Taille du lot de production, précision de la pièce, taille, matériau et couleur
Pour les petites séries de production, le nombre d'empreintes de moule doit être réduit au minimum afin de réduire les coûts. Dans de tels cas, des pièces en plastique de même matériau, de même couleur et de même taille peuvent être combinées dans le même moule pour la production. Pour les grandes séries de production, il est préférable d'affecter la même pièce en plastique au même moule pour la production, c'est-à-dire un moule à empreintes multiples où chaque empreinte produit des pièces identiques.
Par exemple, dans le cas des briquets jetables :
- Les pièces du boîtier sont produites avec un moule à 16 cavités.
- Les pièces de déclenchement sont produites avec un moule à 24 cavités.
- Les pièces de la vanne à face d'étanchéité sont produites avec un moule à 12 cavités, etc.
Pour les pièces nécessitant une grande précision, un nombre réduit de cavités (généralement pas plus de quatre) est préférable. La taille de la pièce en plastique affecte également directement le nombre de cavités par moule. Les grandes pièces en plastique sont mieux adaptées à un moule à cavité unique, tandis que les petites pièces en plastique conviennent aux moules à cavités multiples. Cependant, la taille du moule ne doit pas être énorme et les dimensions de longueur et de largeur ne doivent généralement pas dépasser 300 mm × 400 mm.
1.1.3 Contenu de la conception et étapes générales de formation des composants
La conception des composants de formage suit généralement les étapes suivantes :
Déterminer le nombre de cavités du moule.
Identifiez la ligne de séparation du produit en plastique et la surface de séparation du moule.
Déterminer la disposition des cavités.
Concevez le mécanisme de traction du noyau latéral si une traction du noyau latéral est requise.
Définir les dimensions de formage du noyau et de la cavité et établir l'angle de dépouille pour le démoulage.
Déterminer la méthode d'assemblage et la méthode de fixation des composants de formage.
Ce chapitre décrit en détail les cinq autres étapes en plus d'expliquer la conception du mécanisme de tirage du noyau latéral, en détail au chapitre 9.
2.2 Détermination du nombre de cavités
Un moule d'injection secondaire peut produire simultanément plusieurs pièces en plastique identiques ou différentes, ce qui augmente considérablement la vitesse de production et l'efficacité économique, ce qui est l'une des valeurs critiques des moules d'injection. Avant de commencer la conception du moule, il est courant de préparer un tableau de séparation des moules. Ce tableau doit spécifier le nom et la quantité de pièces en plastique à former dans chaque moule.
2.2.1 Facteurs à prendre en compte pour déterminer le nombre de cavités
Le nombre de cavités du moule est généralement déterminé en fonction de la taille du lot de production, des exigences de précision du produit en plastique, de la taille du produit en plastique, du matériau utilisé et de sa couleur. Dans le même temps, il est également nécessaire de prendre en compte d'autres facteurs, tels que le processus de moulage du plastique, l'équipement de moulage et le processus de fabrication du moule. Si le nombre de cavités n'est pas raisonnable, cela peut entraîner un mauvais remplissage de la masse fondue et, dans les cas graves, même conduire à la défaillance de l'ensemble du moule.
La figure 7-5 montre un moule d'injection pour le boîtier du réservoir de carburant d'un briquet. Un moule à 16 cavités est raisonnable, mais une conception pour 24 cavités ne serait pas adaptée. En général, pour les produits en plastique avec des exigences de précision dimensionnelle élevées, le nombre de cavités par moule ne doit pas dépasser quatre et une disposition équilibrée des canaux doit être adoptée. Pour les produits en plastique avec des exigences de précision standard, d'après l'expérience, même si chaque cavité produit des pièces identiques, fines et faciles à mouler, il convient d'envisager avec soin d'avoir plus de 24 cavités par moule.
Les facteurs suivants doivent être pris en compte lors de la détermination du nombre de cavités du moule : (1) Précision dimensionnelle des pièces en plastique.
En raison des erreurs de fabrication des canaux d'injection et des points d'injection, il est difficile d'ajuster simultanément les paramètres du processus d'injection de toutes les cavités aux valeurs optimales, même si la disposition des canaux d'injection est équilibrée. Il est donc difficile de garantir la régularité du retrait. L'interchangeabilité des pièces en plastique ayant des exigences de précision élevées sera sérieusement affectée. Certaines études étrangères montrent que la précision dimensionnelle des pièces moulées diminue de 5% pour chaque cavité supplémentaire.
(2)Raisons économiques.
Plus un moule comporte de cavités, plus sa taille globale sera grande, ce qui nécessitera une machine de moulage par injection géante. Les grandes machines de moulage par injection sont chères et leur vitesse d'action est lente, ce qui n'est pas propice à l'application de moules d'injection multi-empreintes. De plus, plus un moule comporte de cavités, plus le coût de fabrication du moule est élevé et plus les structures sont complexes. Par conséquent, il est plus difficile de garantir la qualité du moule.
(3)Processus de moulage.
Plus le canal d'injection est long, plus il y a de cavités. Avant que la matière fondue n'arrive dans la cavité, la pression d'injection et la chaleur de la matière fondue seront perdues en grande quantité. Si la taille des canaux d'injection et des portes n'est pas conçue de manière raisonnable, certaines cavités ne pourront pas être remplies, ou même si elles peuvent l'être, des défauts tels que des lignes de soudure ou des vides intérieurs apparaîtront. Si la pression d'injection augmente, une bavure apparaîtra dans les autres cavités.
(4) Entretien et réparation des moisissures.
Plus il y a de cavités, plus le taux de défaillance est élevé. Une fois qu'une cavité présente un problème, elle doit être réparée à temps. Sinon, l'équilibre initial de pression et de température du moule sera rompu, ce qui peut causer des dommages permanents au moule et à la machine de moulage par injection. Les temps d'arrêt fréquents pour la réparation du moule nuisent également à l'efficacité de la production et à la productivité du moule.
2.2.2 Autres facteurs à prendre en compte pour déterminer le nombre de cavités
(1) Taille du lot de production, précision de la pièce, taille, matériau et couleur
Pour les petites séries de production, le nombre d'empreintes de moule doit être réduit au minimum afin de réduire les coûts. Dans de tels cas, des pièces en plastique de même matériau, de même couleur et de même taille peuvent être combinées dans le même moule pour la production. Pour les grandes séries de production, il est préférable d'affecter la même pièce en plastique au même moule pour la production, c'est-à-dire un moule à empreintes multiples où chaque empreinte produit des pièces identiques.
Par exemple, dans le cas des briquets jetables :
- Les pièces du boîtier sont produites avec un moule à 16 cavités.
- Les pièces de déclenchement sont produites avec un moule à 24 cavités.
- Les pièces de la vanne à face d'étanchéité sont produites avec un moule à 12 cavités, etc.
Pour les pièces nécessitant une grande précision, il est préférable d'avoir moins de cavités. En général, il n'y a pas plus de quatre cavités. La taille de la pièce en plastique affecte également directement le nombre de cavités par moule. Les grandes pièces en plastique sont mieux adaptées à un moule à une seule cavité, tandis que les petites pièces en plastique conviennent aux moules à plusieurs cavités. Cependant, la taille du moule ne doit pas être énorme et les dimensions de longueur et de largeur ne doivent généralement pas dépasser 300 mm × 400 mm.
(2) Taille de la machine de moulage par injection
Si la machine de moulage par injection qui correspond au moule a déjà été prédéterminée, il existe deux méthodes pour calculer le nombre de cavités :
① Déterminer le nombre de cavités en fonction de la capacité d'injection de la machine
Le poids total de toutes les pièces de la cavité ainsi que le poids du matériau du système de glissière doivent satisfaire aux conditions suivantes :
Poids total des pièces de la cavité + Poids du matériau du système de glissière
Remarque : la valeur calculée doit être arrondie au nombre entier le plus proche. Elle ne peut pas être arrondie vers le bas ni ajustée de manière arbitraire.
② Force de serrage nominale (ou nominale) de la machine de moulage par injection
En supposant que la surface totale projetée de toutes les cavités sur la surface de séparation est Aproj (en mm2), que la force de serrage nominale (ou nominale) de la machine de moulage par injection est Fclamp et que la pression moyenne de la cavité exercée par le plastique fondu est Pcav, la relation est la suivante :
Aproj × Pcav ≤Fclamp ×80%
La pression moyenne de la cavité Pcav pour différentes fontes de plastique est répertoriée dans le tableau 7-1.