
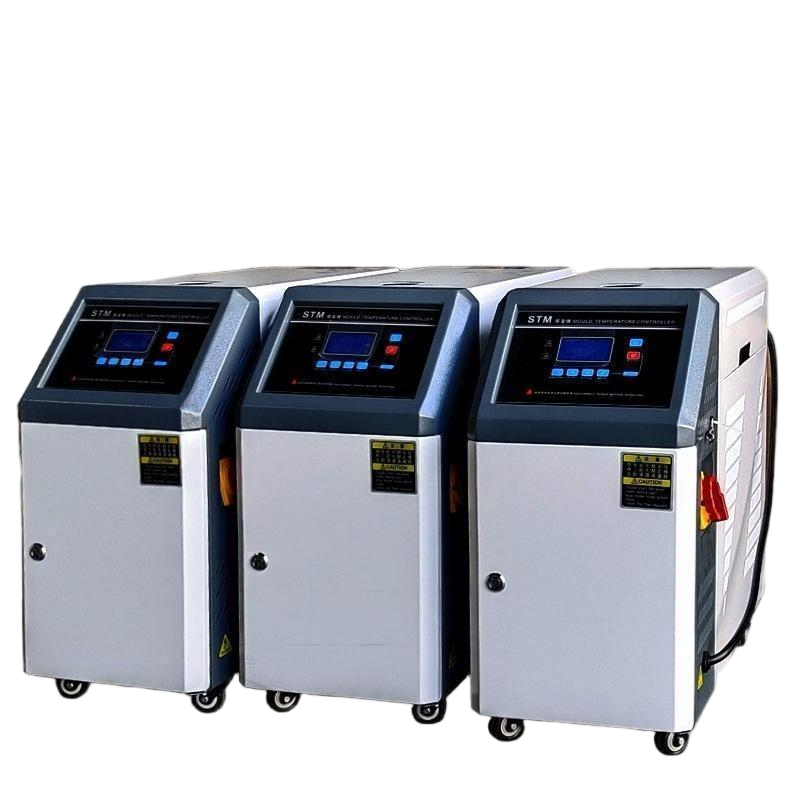
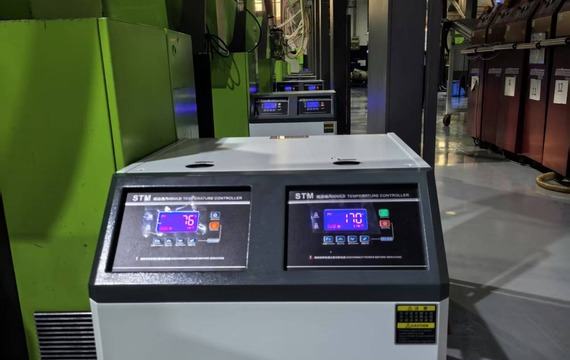
Yushine – プロフェッショナルなオイルモールド温度コントローラーメーカー
- 20年以上の製造経験
- 年間生産能力は8,500台以上
- 標準モデルは在庫ありで、迅速な配送が可能です。
- 20名以上のエンジニアを擁する経験豊富な技術チーム
- OEMおよびカスタマイズソリューションをご利用いただけます。
- 射出成形と工業用温度制御における豊富な経験
- 専門的な技術サポートとアフターサービス
オイルモールド温度コントローラーシリーズ
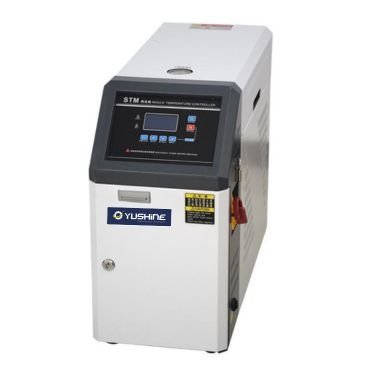
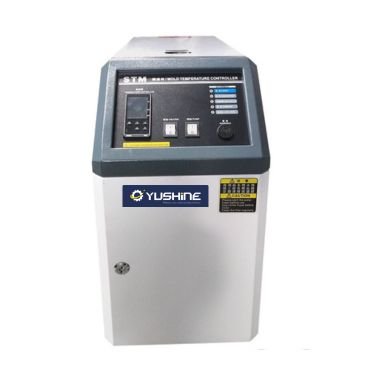
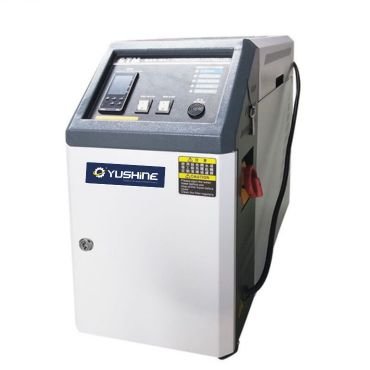
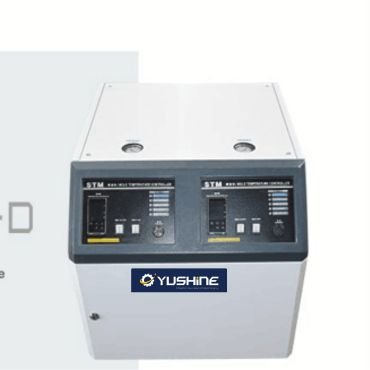
Yushineのオイル成形金型温度コントローラーは、最高300℃までの高精度かつ安定した高温制御を実現するように設計されています。標準モデルに加え、2ゾーン2温度モデルもご用意しており、加熱能力、ポンプサイズ、カスタマイズ構成など、様々な産業ニーズに対応可能です。お客様のご要望に応じたカスタマイズソリューションも承っております。.
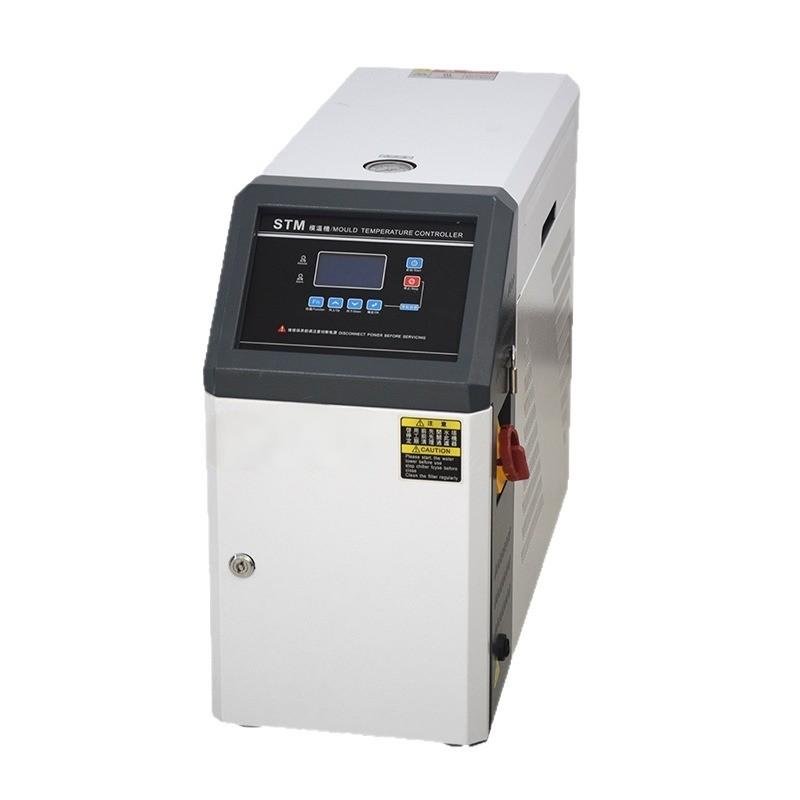
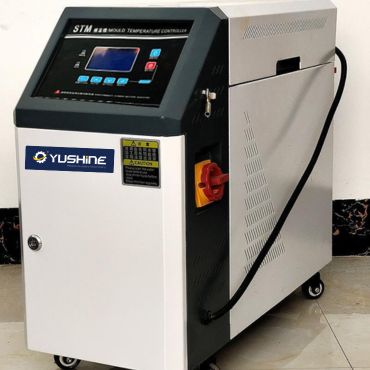
仕様
| モデル | 最高温度. | 暖房能力(kW) | ポンプ出力(kW) | ポンプ流量(L/分) | ポンプ圧力(bar) | 加熱タンク容量(L) | メインタンク/膨張タンク(L) | 冷却方法 | 金型コネクタ(インチ) | 寸法(高さ×幅×奥行)(mm) | 体重(kg) |
| STM-600-O | 200℃ | 6 | 0.5 | 27 | 3.8 | 1 | 6 / 3.2 | 間接冷却 | 3/8インチ(2×2) | 635×280×740 | 60 |
| STM-900-O | 200℃ | 9 | 0.75 | 42 | 5 | 1 | 6 / 3.2 | 間接冷却 | 3/8インチ(2×2) | 655×280×740 | 72 |
| STM-1200-O | 200℃ | 12 | 1.5 | 74 | 6.2 | 2 | 6.8 / 11.8 | 間接冷却 | 3/8インチ(4×2) | 695×340×815 | 105 |
| STM-2400-O | 200℃ | 24 | 2.8 | 130 | 8 | 2 | 11/16 | 間接冷却 | 1インチ(1.2) | 870×360×930 | 140 |
| STM-3600-O | 200℃ | 36 | 4 | 200 | 8 | 4 | 14 / 16 | 間接冷却 | 1インチ(1.2) | 980×415×930 | 165 |
| STM-900HT | 300℃ | 9 | 0.75 | 42 | 5 | 1 | 6/6 | 間接冷却 | 3/4インチ | 655×280×740 | 72 |
| STM-1200HT | 300℃ | 12 | 1.5 | 74 | 6.2 | 2 | 6.8 / 16 | 間接冷却 | 3/1インチ | 695×340×815 | 13* |
| STM-2400HT | 300℃ | 24 | 2.8 | 130 | 8 | 2 | 16 / 25 | 間接冷却 | 1/1インチ | 870×360×930 | 190 |
詳細については見積もりをご依頼ください
オイルモールド温度コントローラーについて知っておくべきことすべて
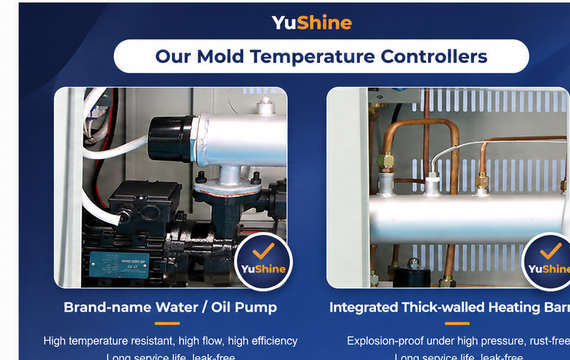
オイル式金型温度制御装置は、プラスチック射出成形、ダイカスト、ゴム成形、複合材成形、化学反応プロセスなど、金型や装置を高温かつ安定した温度に保つ必要があるあらゆる場面で広く使用されています。.
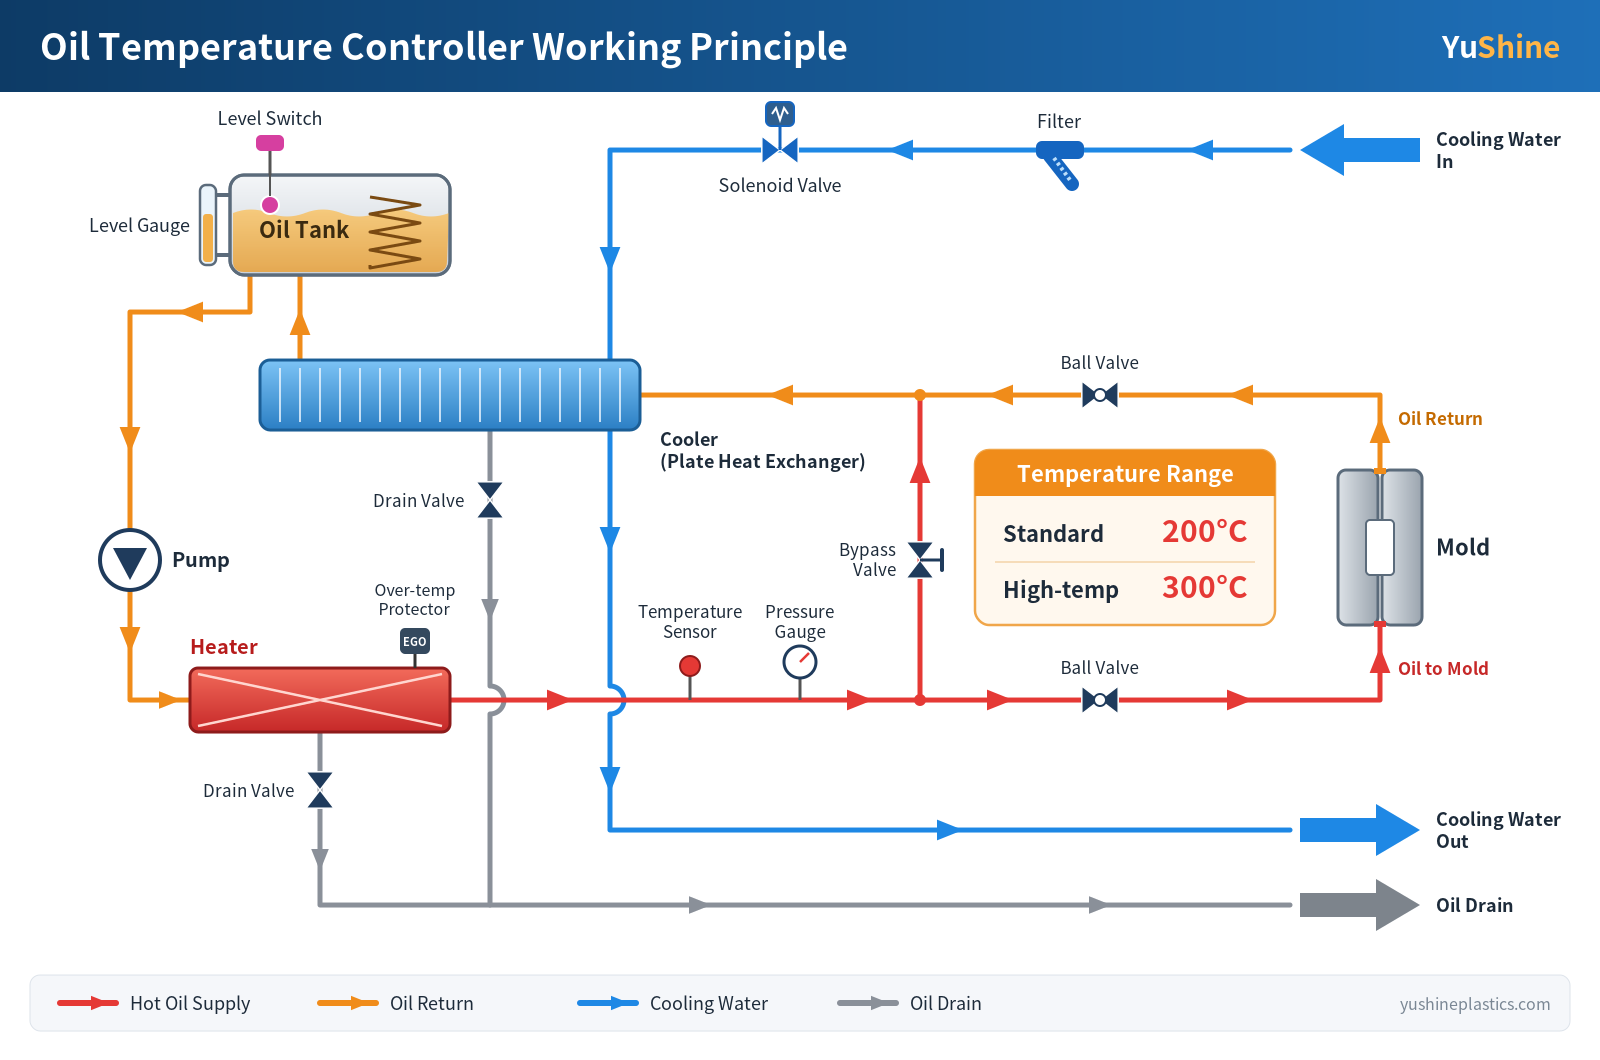
熱媒体は熱油です。循環ポンプが内蔵オイルタンクから加熱されたオイルを金型に送り込み、再びオイルタンクに戻します。ヒーターは設定温度以下でオンになり、設定温度に達するとオフになります。標準モデルは200℃まで、高温モデルは300℃まで対応します。戻りオイルはプレート式熱交換器によって間接的に冷却されるため、オイルと冷却水が混ざることはありません。.
デジタルPID制御により、温度は±1℃以内に維持されます。保護機能として、相欠相、逆相、油不足、過熱、ポンプ過負荷、ヒーター故障のアラームが作動し、パネル上の故障コード表で原因を確認できます。一体型の304ステンレス鋼配管により、流体抵抗とスケール付着を低減します。メンテナンスの際は、定期的に油面と接続部を確認し、6~12ヶ月ごとに熱媒体油を交換してください。.
オイル成形温度コントローラーを選ぶ理由とは?
オイルコントローラーは、 水制御装置 同じ出力で、標準モデルは最高200℃、高温モデルは最高300℃まで対応可能です。熱伝導性オイルは熱伝導率が高く、素早く加熱され、温度変動が少なく正確な一定温度を維持するため、高温成形時でも製品品質を安定させます。オイルはプレート式熱交換器を介して間接的に冷却されるため、冷却水と混ざることはありません。ただし、熱伝導性オイルは6~12ヶ月ごとに点検・交換する必要があり、プロセス温度が約180℃以下の場合は水制御器の方が適しています。.
オイルモールド温度コントローラーの主な特長
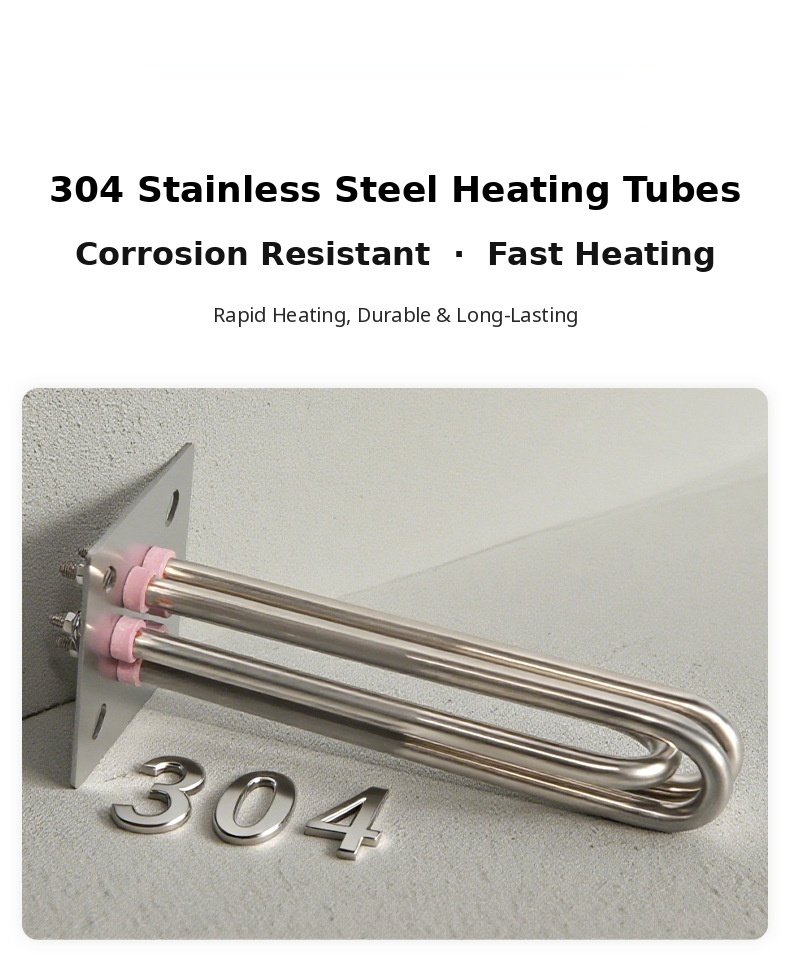
高圧および耐腐食性に優れた304シームレスステンレス鋼製加熱管
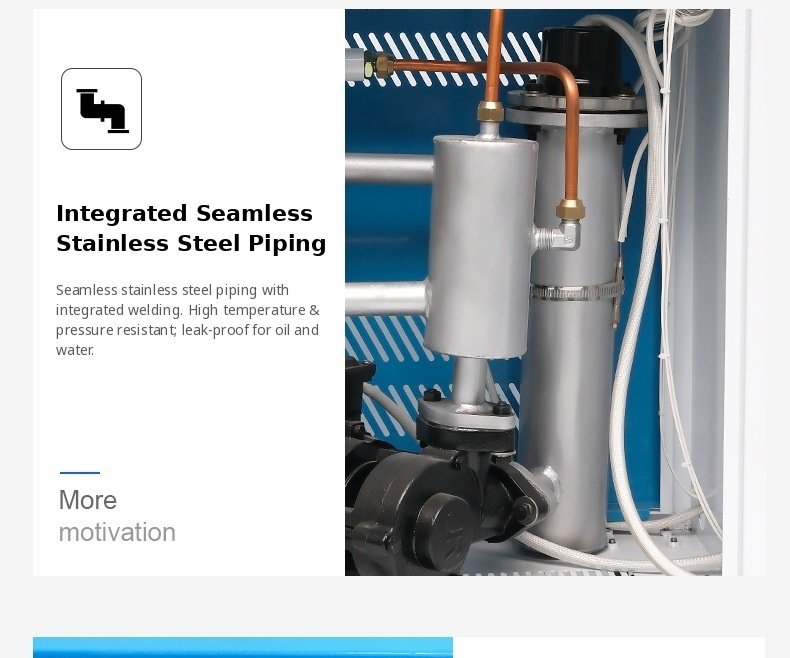
流体抵抗とスケール付着を低減する一体型304ステンレス鋼配管
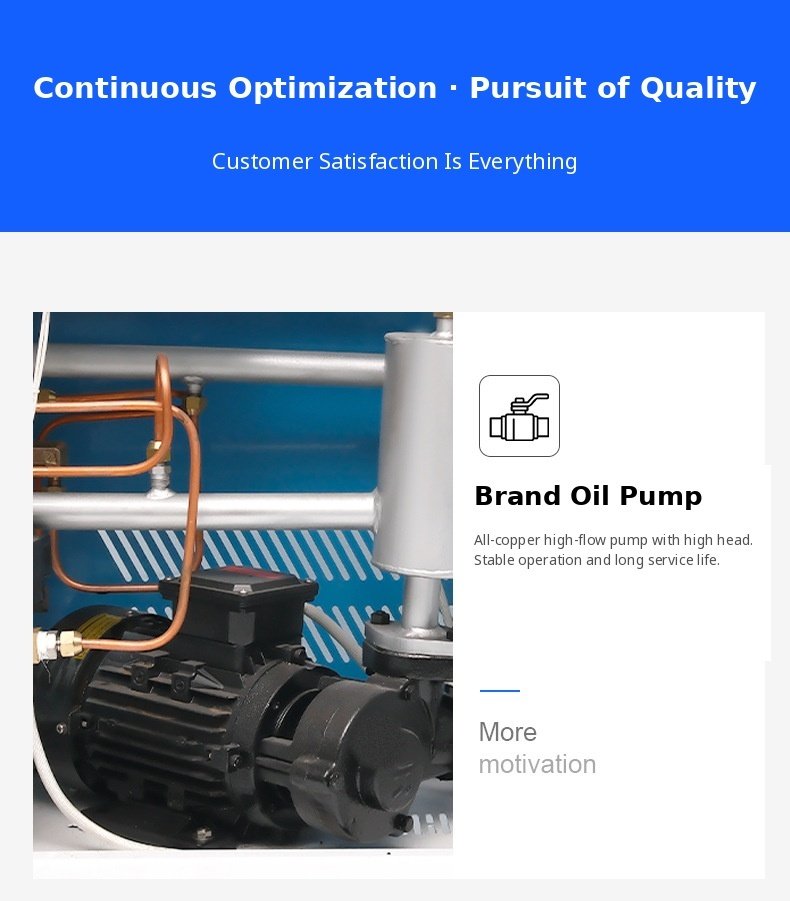
全銅製高温オイルポンプ、低騒音、起動時に自動エア抜き機能付き
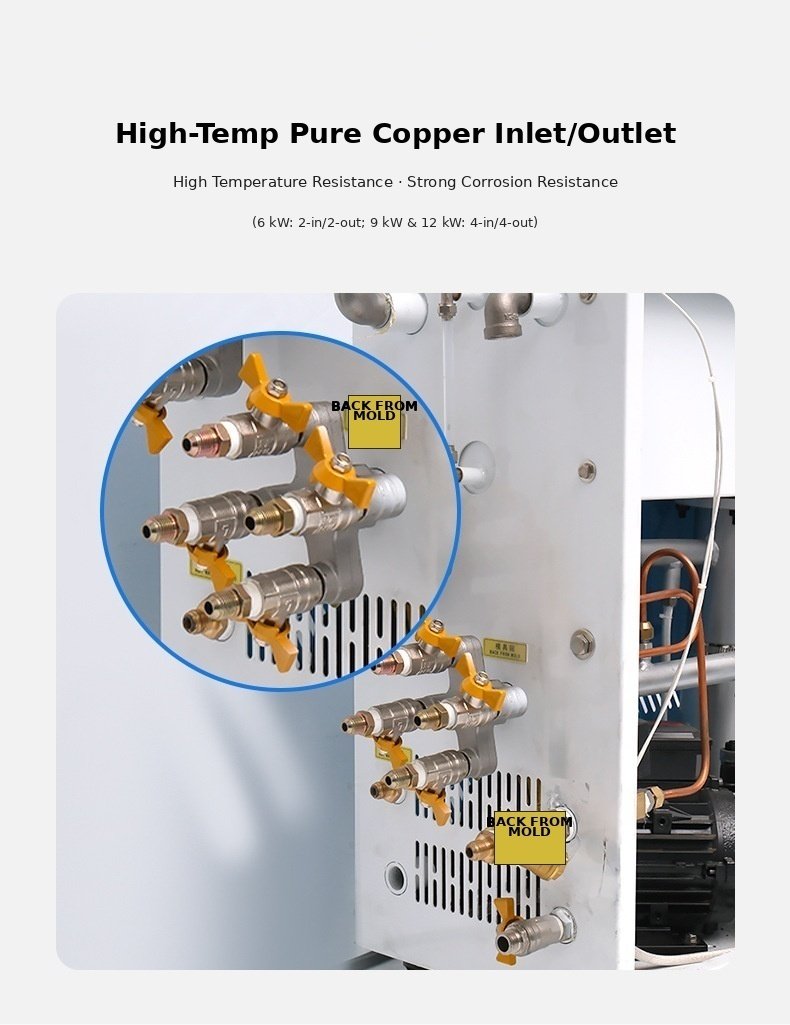
高温対応純銅製マニホールド — 6kW用2入力/2出力、9~18kW用4入力/4出力
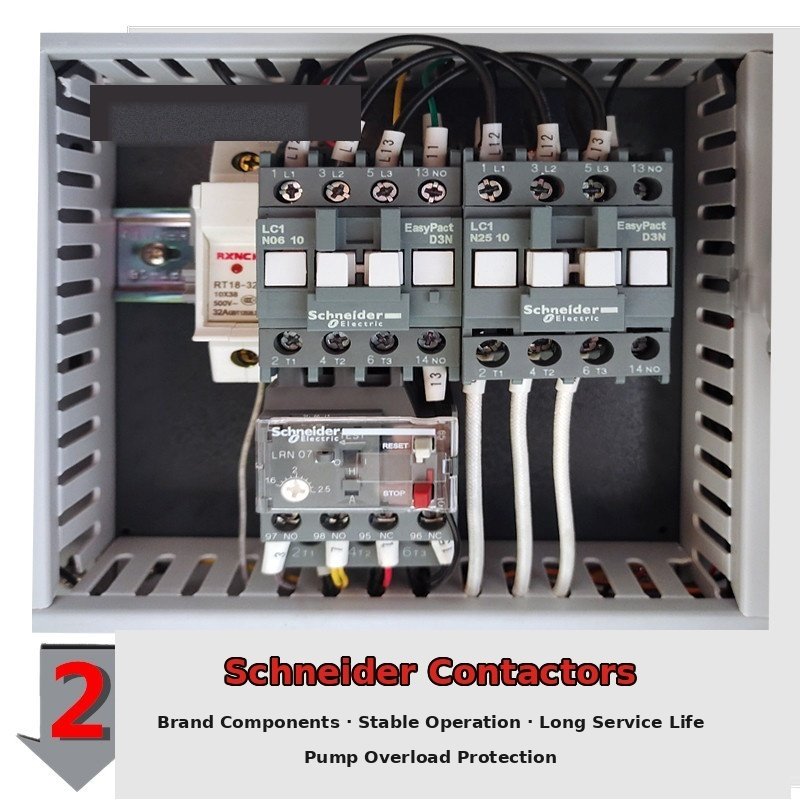
ソリッドステートリレーとブランド品のコンタクタを備えた絶縁型制御盤
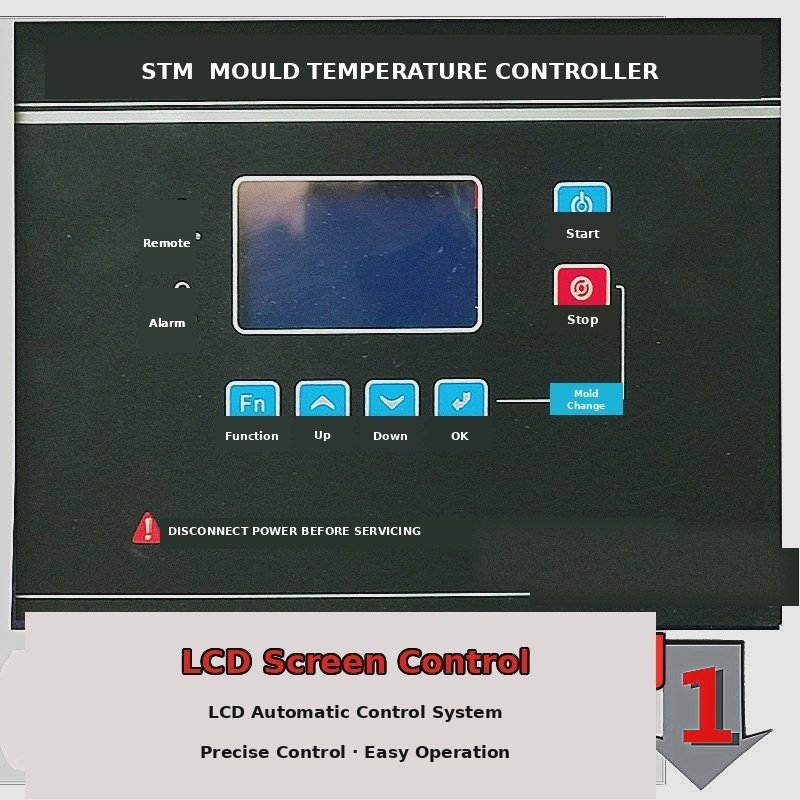
台湾製の制御盤で、安定した信頼性の高い動作を実現
オイルモールド温度コントローラーの用途
オイル式金型温度コントローラーは、金型や加工装置を一定温度に加熱・保持します。標準モデルでは最高200℃、高温モデルでは最高300℃までの温度に対応します。.
保護機能
オイルモールド温度コントローラーの選び方
成形プロセスに適した温度、加熱能力、ポンプ容量を選択してください。.
当社の油温コントローラーは、標準モデル(最高200℃)と高温モデル(最高300℃)をご用意しております。.
最高200℃/300℃
ほとんどの金型には標準モデル(最高200℃)を、より高い温度が必要な場合は高温モデル(最高300℃)をお選びください。どちらも間接冷却方式を採用しています。.
6~36kW(6/9/12/18/24/36kW)。射出成形機のトン数だけで選ばないでください。それは粗雑な選択であり、電力の無駄遣いや金型の加熱不足につながる可能性があります。以下の2つの方法のいずれかを使用してください。.
発熱量の計算式を見る
ワークショップの簡単な構成例: 加熱電力(kW)≈金型重量(kg)×係数(0.018~0.025)。.
- 一般製品、PP/ABS樹脂、および金型温度が80℃未満の場合は、0.018を使用してください。.
- 透明部品、PC、ガラス繊維材料、金型温度が90℃以上、および薄肉高速生産の場合は、0.022~0.025を使用してください。.
- 例:350kgの金型、PC材料、金型温度100℃。0.022を使用する場合:350 × 0.022 = 7.7kWとなるため、次の標準サイズである9kWを選択します。.
正確な式 (高出力モデルおよび特殊な金型条件を確認する場合):KW = (W × ΔT × 0.11 × S) / (860 × T)
- W:金型重量(kg)
- ΔT:目標金型温度から周囲温度を引いた値(℃)
- 0.11:鋼の比熱(kcal/kg・℃)
- S:安全率、通常1.3~1.5
- T:目標温度に達するまでの時間(時間)、一般的に0.5~0.75
- 860:kWとkcal間の変換定数
- 例:200 kgの鋼製金型を0.5時間で20℃から150℃まで加熱する場合、S = 1.4の場合:(200 × 130 × 0.11 × 1.4)/(860 × 0.5)≈ 9.3 kWとなるため、12 kWを選択します。.
金型の重量が不明な場合は、金型の長さ、幅、高さを測定し、金型鋼の密度を約7.85トン/立方メートルとして体積から重量を推定します。.
断熱板: 金型の温度が高いほど、熱損失は速くなります。金型と機械のプラテンの間に断熱板を挟むことで、熱損失を低減し、加熱効率を向上させることができます。.
ポンプ出力:0.37~4.0kW、流量:27~200L/分、圧力:3.8~8.0bar。流量は金型回路数に合わせてください。.
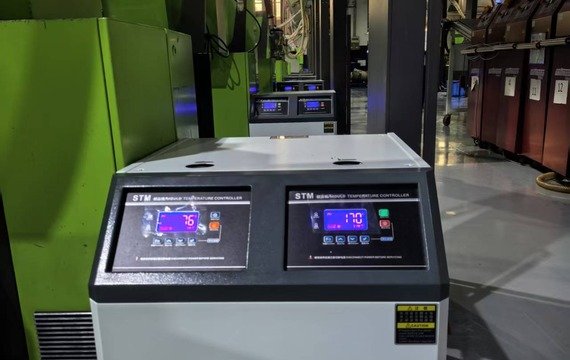
上記の式を用いて発熱量を計算してください。.
流量と圧力を確認する
6kWモデル:2入力2出力、9~18kWモデル:4入力4出力。デュアルゾーンモデルは、2つの温度を個別に制御します。.
サイクルサイクルのニーズに対応します。PID制御により±1℃の温度を維持します。.
±1℃以内の安定したPID制御。.
エアブロー式オイルリターン、瞬時冷却停止、多点温度制御、RS485、非標準電圧、保護機能などをカスタマイズできます。.
よくある質問
使用温度や機械の稼働頻度に応じて、半年から1年に1回程度交換してください。200℃付近で頻繁に稼働する場合は、油の炭化や熱伝達性能の低下を防ぐため、年に1回程度交換してください。高温での稼働頻度は低いものの、稼働頻度が高い場合は、交換時期を遅らせても構いません。油が劣化したり、水が混入したりした場合は、直ちに交換してください。.
開始する前に、膨張タンクの油面が1/2~3/5以上であること、液面センサーが正常に作動していること、電圧と表示が正常であることを確認してください。循環ポンプを起動し、圧力が安定するまで約0.5時間運転した後、加熱を開始します。停止するには、設定温度を下げ、加熱を停止し、油温が70℃以下になるまで待ち、ポンプを停止してから、主電源を切ります。.
加熱管をすぐに止め、油を自然に冷ましてください。.
同じ出力であれば、オイルはより高い温度に達し、熱伝導率が高く、素早く加熱され、正確な一定温度を維持します。標準オイルモデルは200℃、高温モデルは300℃まで加熱可能です。.
いいえ。オイルはプレート式熱交換器を通して間接的に冷却されるため、オイルと冷却水が混ざることはありません。冷却水は機械の冷却水入口と出口に接続されています。.
相欠相、油量不足、過熱、過負荷が発生すると、機械が警報を発します。パネル下の故障コード表に原因が表示されます。.
ケースモデル
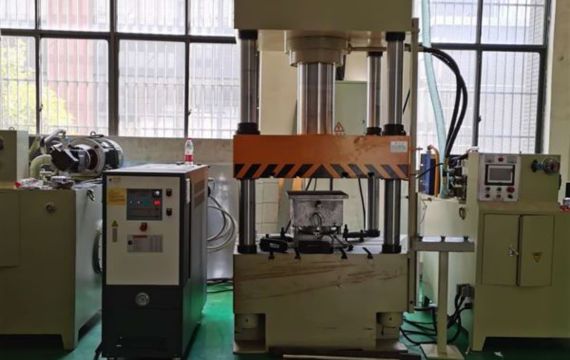
PLC制御と熱伝達油循環式金型温度制御器を採用した金型温度制御器は、製品の成形プロセスに応じて金型温度と圧力を正確に制御できます。金型温度を280℃以上に素早く加熱し、その後短時間で80℃以下に冷却できるため、生産サイクルが短縮され、同一ロットの製品品質が保証されます。また、金型温度制御器は、製品の要件に応じて保持時間も制御できます。.
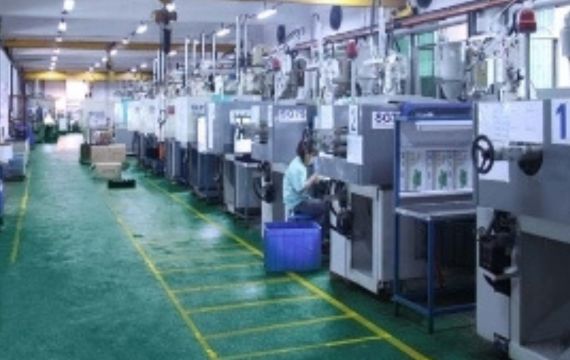
ヘッドライトレンズはPC素材で作られています。金型温度コントローラーは金型コアとプレートの温度を精密に制御し、滑らかな表面、高いウェルドライン強度、内部応力の低減を実現し、成形プロセスを最適化します。実際の用途では、金型温度は80~140℃の範囲で制御されます。.
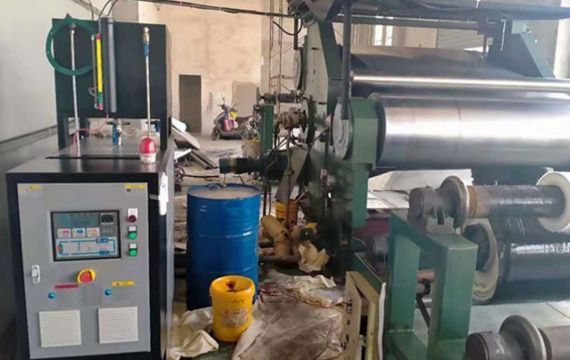
ゴム押出機は、ゴム加工業界において極めて重要な装置です。ゴム材料を所定の形状に押し出すために使用され、ゴム押出機金型温度制御装置は、ゴム押出機にとって不可欠な補助装置です。温度を正確に制御することで、押出工程中にゴム材料を良好な状態に保ち、ゴム押出機が正しく動作することを保証します。.
